
邮箱
vip@ntpentu.com
vip@ntpentu.com
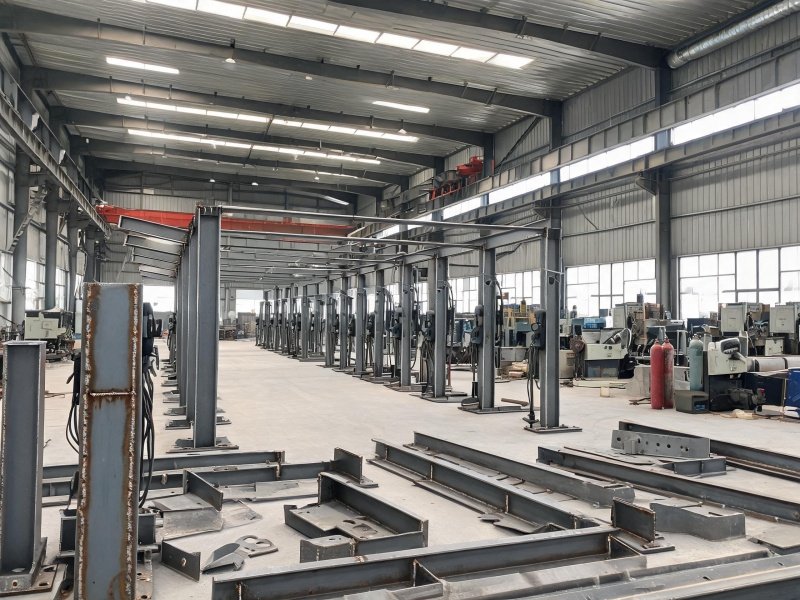
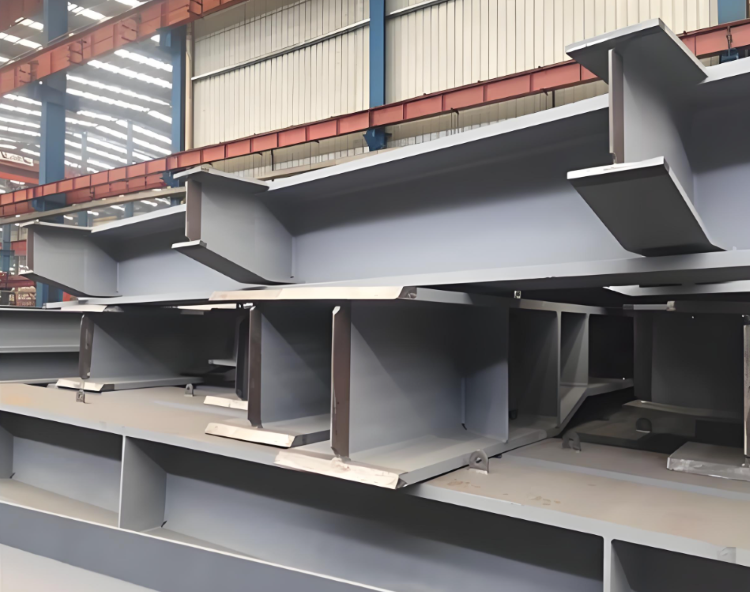
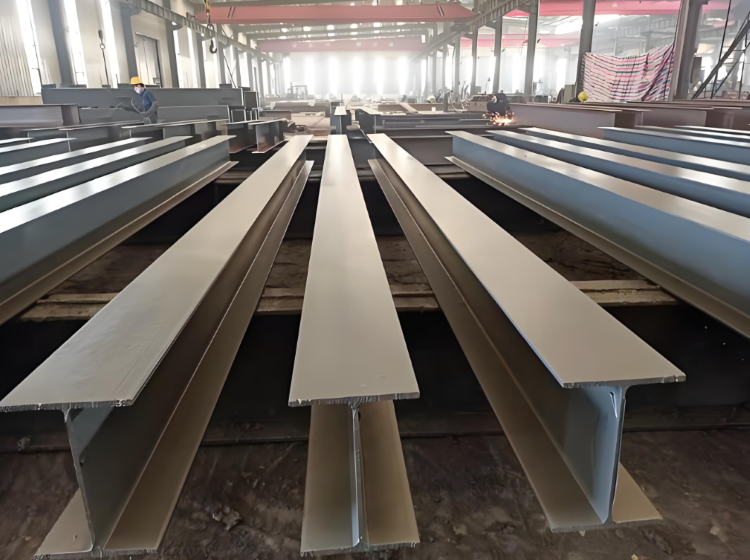
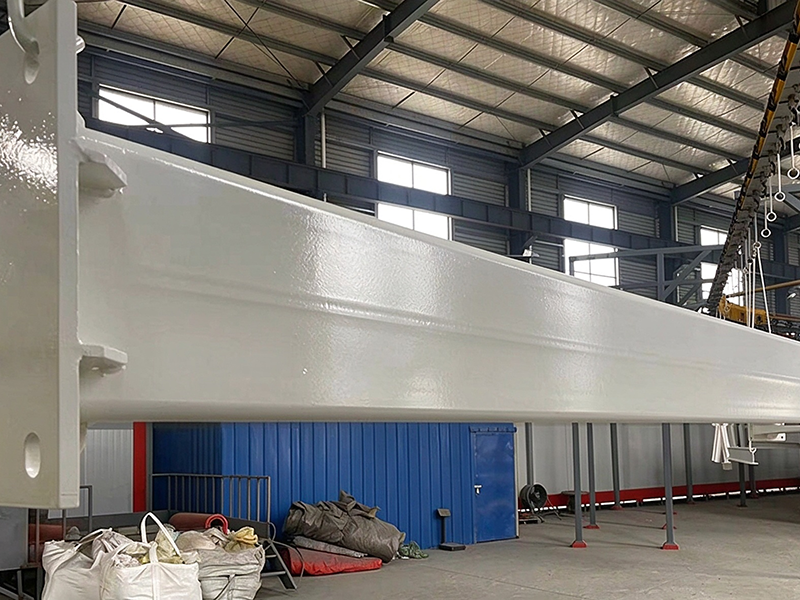
新能源充电桩钢结构焊接覆盖充电桩立柱、顶棚骨架、基础预埋件和电缆桥架的焊接加工,针对户外露天、车辆碰撞和快速安装工况,提供高强度焊接成型方案。
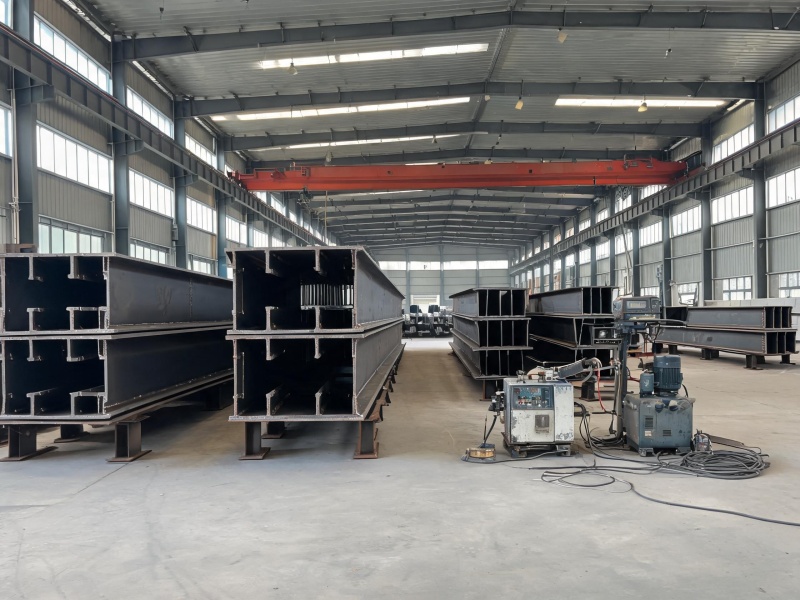
公司承接新能源充电桩项目的钢结构焊接制造业务,覆盖充电桩立柱、顶棚骨架、基础预埋件以及电缆桥架的焊接成型。新能源充电桩在南京各停车场和公路服务区广泛布设,长期处于户外露天环境并承受车辆碰撞风险,对钢构件的焊接强度和抗冲击性能要求高,焊接质量直接影响充电桩的运行安全和使用寿命。
立柱与底板的连接是整根桩受力最大的节点。底板与柱身若只做角焊,焊缝喉部厚度有限,碰撞时柱子绕着底板边缘撬动,角焊缝的焊根先被撕开,撕开后底板随柱身一起翘,这根桩就废了。做法是把接头开成坡口做熔透焊:坡口开在柱身一侧,根部间隙与钝边按工艺评定给定,焊到背面时用气刨清根,露出致密金属后补一道封底焊,喉部厚度不再受角焊缝几何的限制。
焊前预热到 100~120℃。底板厚于柱身,两者散热不同,不预热时熔池在底板一侧冷得快,熔合线附近容易未熔合。预热用电加热带缠在底板一侧,测温笔在坡口边缘读数,加热宽度按板厚给;层间温度按工艺评定给定的上限控制,读数掉下来先回热再施焊。焊完裹上保温材料让接头慢慢回落,底板与厚壁组合的接头按工艺评定决定要不要后热。
柱身相对底板的偏斜按 3mm 验收。偏斜的柱装上去桩身不正,挂枪位跟着偏,现场调不回来只能垫,垫过的桩受撞时受力更复杂。偏斜超标的柱回到工装上校正后复测,加热温度与次数由工艺文件限定。
顶棚骨架用薄壁型钢,板薄、热量散不掉,电流稍大就穿孔。公司在这类薄壁件上配细直径焊丝,焊接电流压在 120~150A,热输入降下来后,坡口熔得透、母材也不穿孔;薄壁对接时在背面贴陶瓷衬垫帮着成形,焊完敲掉。
骨架在组装平台上按图纸间距摆好挡板,拼成一榀后施焊,长宽方向尺寸偏差不超出 ±2mm,面板铺上去才平整;面板不平,雨水在板面积着,积久了顺搭接缝往里渗。
骨架与立柱之间打角焊缝,焊脚取较薄板厚的 0.7 倍。给不到这个数,风压反复作用下连接缝先松;做得过大,热输入上去薄壁件起波浪变形,面板更装不平。焊接时按频次量焊脚,同一批骨架的读数拉齐,面板装上去不必再逐件修配。
预埋件埋在混凝土基础里,装完就看不见,出问题要刨开基础才能处理。板面与锚筋的连接采用周边连续焊透,不留断口,焊缝表面不得见气孔、夹渣;锚筋若只在板面上点焊固定,灌注混凝土时的振捣会把锚筋推歪,偏位的锚筋装不上桩。
预埋板的板面轮廓与螺栓孔在数控切割机上一次切出,孔位偏差在下料时卡住,装配件对得上。锚筋分列板面四角时按对角轮换施焊,板面受热均匀,不至于焊完翘成弧面;翘曲的板面与桩底板之间会留缝,靠拧紧螺栓把缝压掉,螺栓里就多了一份附加拉力。
电缆桥架敷设充电线缆,自重加上检修时的拉拽,桥架焊缝受的是持续低应力。桥架走通长角焊,焊喉按 4~5mm 控制;中途不随意断弧,断弧接头是薄弱点,续焊前把接头磨出斜坡。桥架内壁与线缆外皮长时间贴着,毛刺与焊瘤会磨伤外皮,焊后把内表面的飞溅清干净。
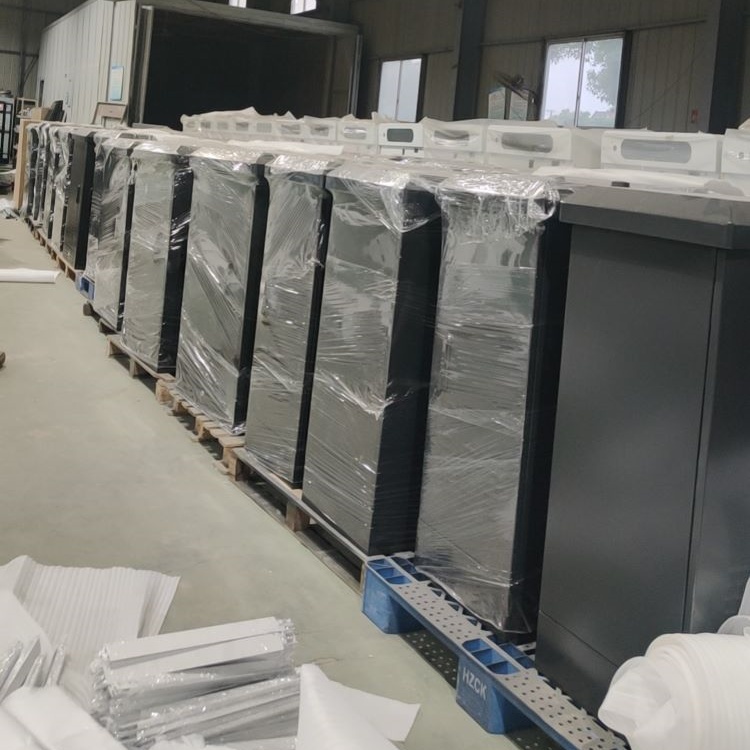
充电桩的价值在批量。同一桩型的图纸定下来后,工装与工艺卡都按桩型下发:卡上写坡口形式、预热温度、电流区间、焊脚取值与检测项,换型时重新下发并重新确认首件,首件做完检测再放行批量,批中抽测数据按桩位号记录。
公司按桩型做批量复制,工装与工艺卡固定后逐批复用;厂区在如皋,从下料到成品检测都在一处完成,6 项发明专利在册,ISO 9001、ISO 14001、ISO 45001 三体系认证齐全。报出桩型、数量与安装位置即可算价,先做一件样品确认节点做法与外观,确认后再上批量。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

如皋矿山设备结构件焊接加工厂