
邮箱
vip@ntpentu.com
vip@ntpentu.com
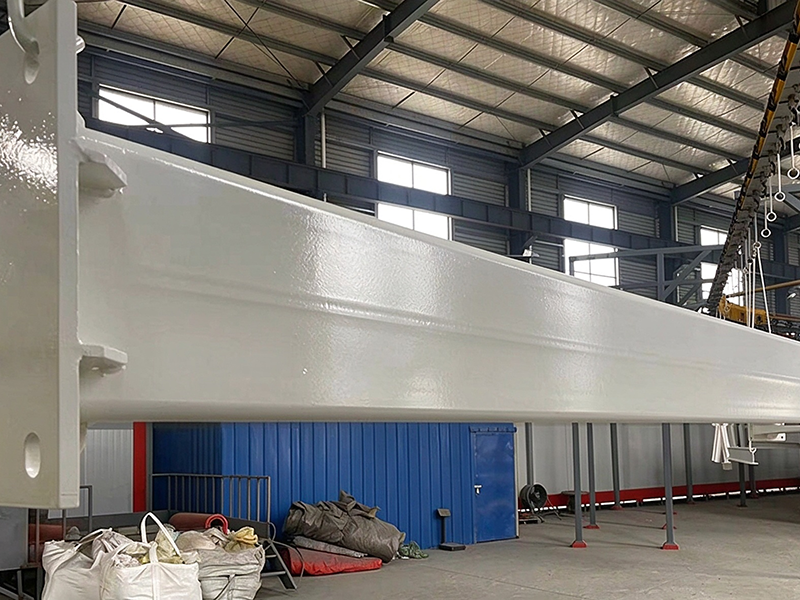
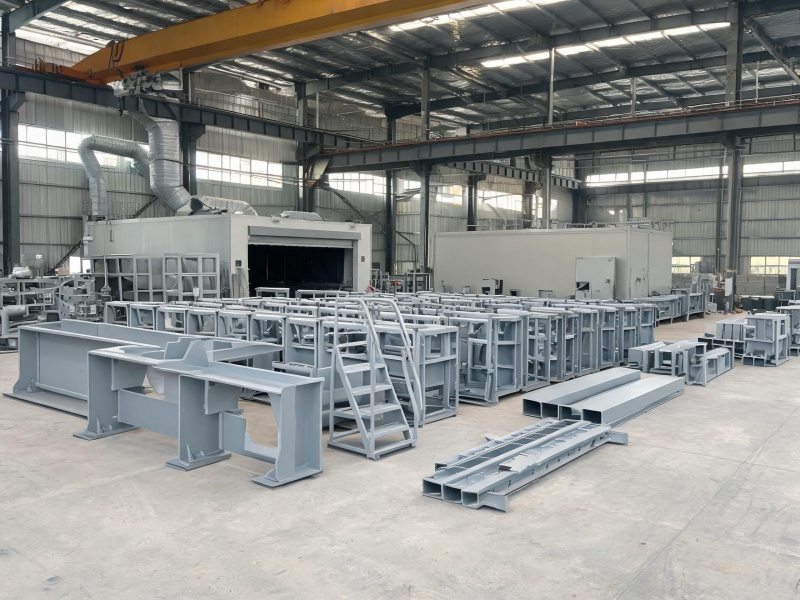
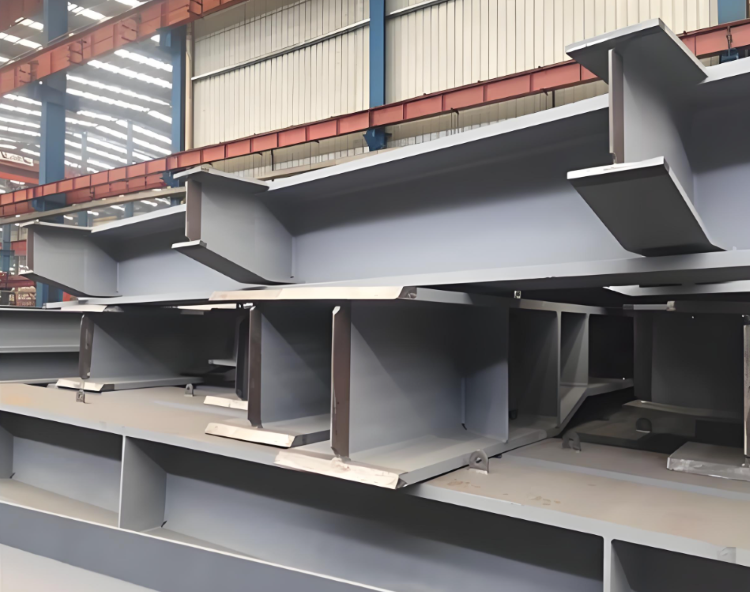
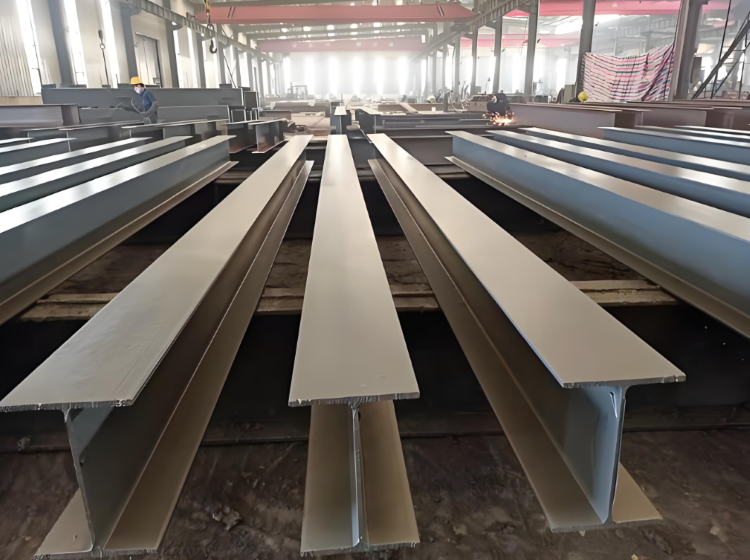
泰州超长大型钢立柱喷塑厂家,承接各种非标钢结构喷塑加工,支持大尺寸超长工件上件,前期经喷砂除锈,表面打磨处理,清除氧化皮,焊缝杂质,采用静电粉末喷涂工艺,高温固化成型,涂层附着力强,耐磨损,抗腐蚀,耐候,可定制粉末颜色与膜厚,配套前置焊接,校正工序,站式钢结构表面防腐代工,支持大批量超长钢构件加工。
泰州超长大型钢立柱喷塑厂家,承接各种非标钢结构喷塑加工,支持大尺寸超长工件上件,前期经喷砂除锈,表面打磨处理,清除氧化皮,焊缝杂质,采用静电粉末喷涂工艺,高温固化成型,涂层附着力强,耐磨损,抗腐蚀,耐候,可定制粉末颜色与膜厚,配套前置焊接,校正工序,站式钢结构表面防腐代工,支持大批量超长钢构件加工。
完整工艺流程
1. 前处理(决定附着力)
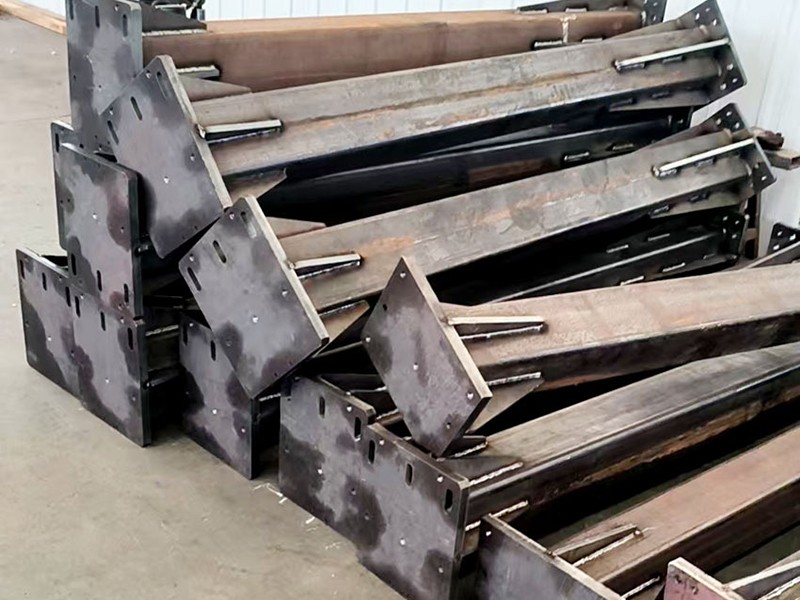
超长立柱很难整体浸入化学槽,主流采用抛丸房整体抛丸:
要求 Sa2.5 级,除去氧化皮、铁锈、焊渣;表面形成均匀粗糙度;
焊缝根部、转角重点检查,残留氧化皮会造成后期涂层鼓包、脱落;
抛丸后压缩空气彻底吹扫灰尘,禁止残留砂料;
油污重的工件,先做喷淋脱脂;潮湿环境构件要预烘除水汽,防止固化时针孔、气孔(出气缺陷)。
2. 静电喷涂工艺
模式:往复自动喷枪沿立柱长度方向移动 + 人工手持枪补喷法兰、焊缝内侧、背面死角(法拉第笼效应,内角不容易上粉)
喷粉参数:喷枪距离 150–250mm;分 2 遍喷涂,控制膜厚;
膜厚标准:室内 80–120μm;户外换电站 / 厂区立柱 100–150μm。
3. 固化烘烤(最大难点)
超长重型钢立柱热容大、升温慢,截面厚薄不一,温差大,不能照搬小件固化曲线;
选用长隧道分区控温固化炉(分段温控),或大型箱式固化炉;
采用阶梯升温,不能直接猛升温,厚板缓慢吸热,防止表里温差过大,塑粉局部未固化 / 过烘烤变脆;
按塑粉固化曲线,以工件金属本体温度为准,不是炉温;厚壁立柱保温时间适当延长;
炉内保证热风循环,立柱四周受热均匀;工件之间预留足够间距,避免遮挡热风。
4. 冷却与检验
出炉自然缓慢冷却,禁止水冷急冷;
检测项目:
外观:无针孔、气泡、流挂、橘皮、漏喷;焊缝无露底;
膜厚仪多点检测(立柱上、中、下、法兰、焊缝多处取样);
划格附着力测试(100 格胶带测试,≥4B);
磕碰修补:局部损伤采用同型号粉末修补或配套修补漆。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


盐城海上风电升压站钢结构喷塑加工