
邮箱
vip@ntpentu.com
vip@ntpentu.com
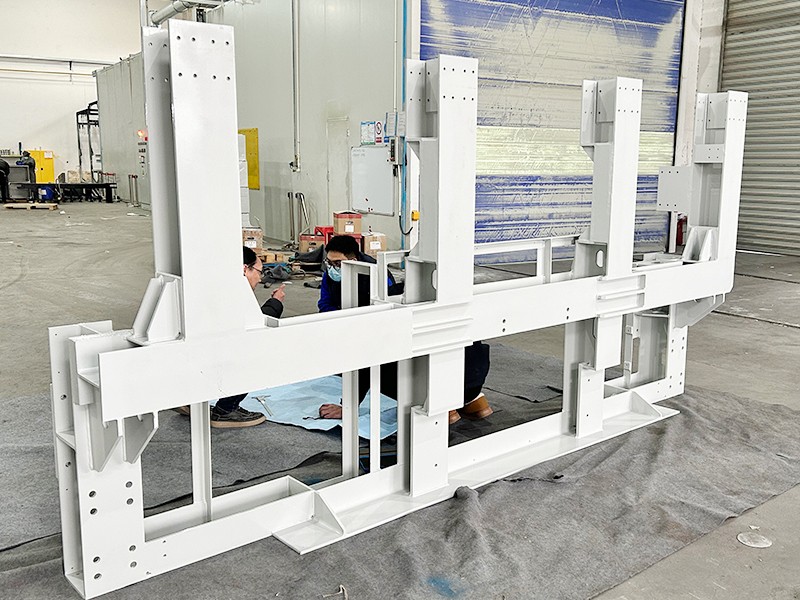
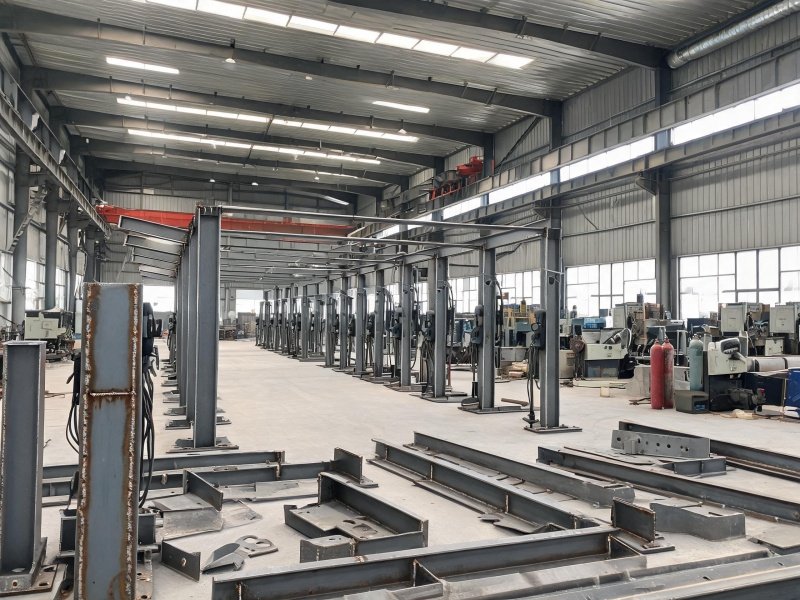
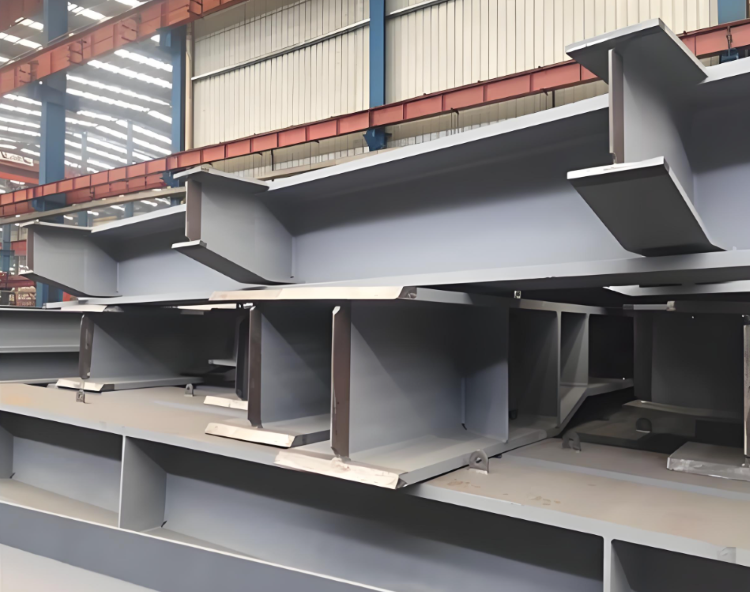
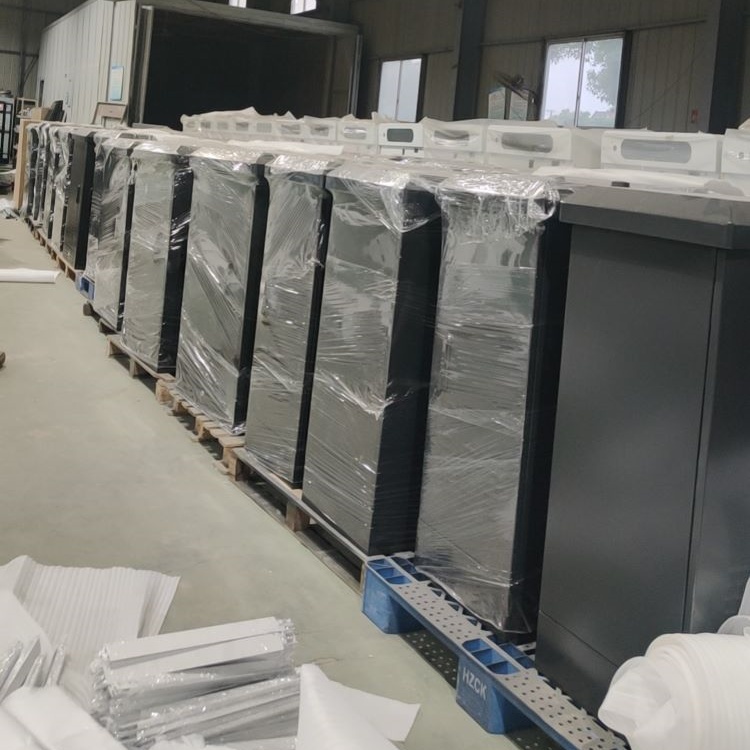
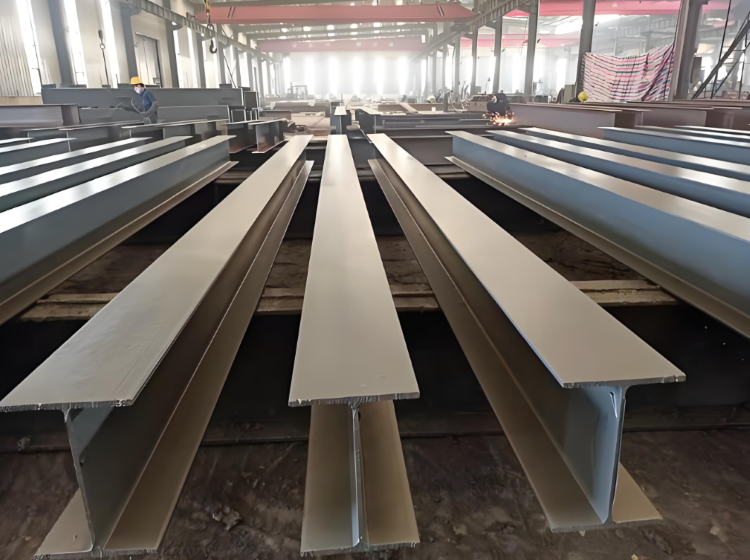
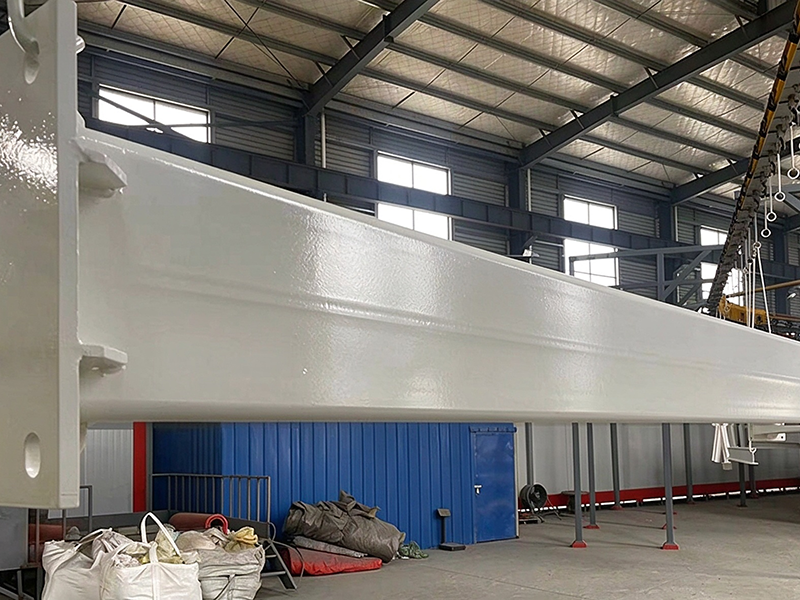
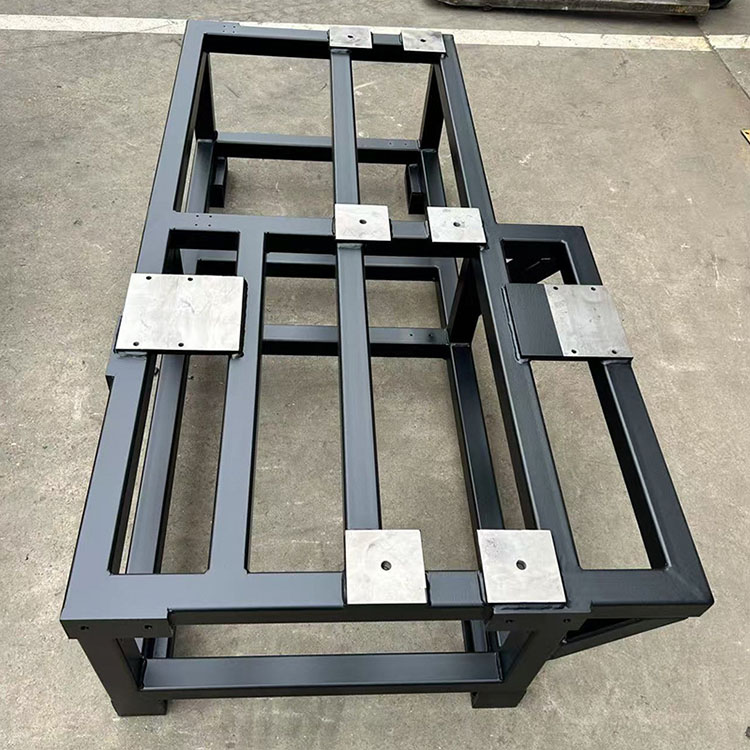
苏州异形大型机架结构件焊接厂家,承接各种非标异形钢结构件焊接定制加工,加工厂占地面积为2.5万+平方米,提供厚板切割,坡口预制,分段拼装焊接,精密机加工,静电喷塑等一站式加工解决方案,源头自主加工厂家,支持来图非标定制,可承接大尺寸,大吨位机架批量OEM代工,欢迎各大商家前来咨询
苏州异形大型机架结构件焊接厂家,承接各种非标异形钢结构件焊接定制加工,加工厂占地面积为2.5万+平方米,提供厚板切割,坡口预制,分段拼装焊接,精密机加工,静电喷塑等一站式加工解决方案,源头自主加工厂家,支持来图非标定制,可承接大尺寸,大吨位机架批量OEM代工,欢迎各大商家前来咨询。
焊接方法:
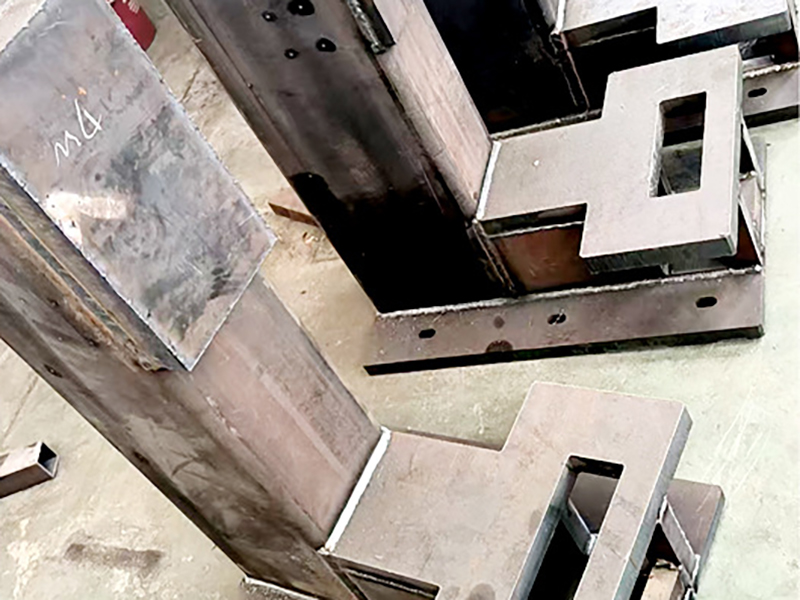
大件主焊缝:MAG 混合气体保护焊,长直对接焊缝采用埋弧焊;
厚板坡口根部:低氢型焊条手工电弧焊打底;
局部耐磨强化:专用药芯焊丝耐磨堆焊。
焊材选用低氢匹配焊材,Q355 配套 ER50-6 焊丝 / E50 系列焊条
焊接顺序:
先定位点焊,定位焊焊材同正式焊缝,缺陷打磨清除;
遵循:先对接主焊缝,后筋板角焊缝;先高拘束接头,后次要附件;
采用跳焊、分段退焊、对称交叉施焊,即使构件外形不对称,也要尽量在局部区域平衡热量,避免单向持续加热产生扭曲;
厚板多层多道焊,每道清渣检查,严控层间温度。
焊后精密机加工:
1. 大型龙门铣、落地镗床,以机架统一基准找正,禁止强力压装;
2. 加工安装底座、导轨面、法兰面、各安装孔、镗孔;
3. 加工过程中多次复测形位公差(平面度、平行度、垂直度、同轴度);
4. 去毛刺、倒角;
5. 三坐标 / 激光跟踪仪终检所有尺寸、形位公差,出具尺寸检测报告。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南京新能源充电桩钢结构焊接加工