
邮箱
vip@ntpentu.com
vip@ntpentu.com
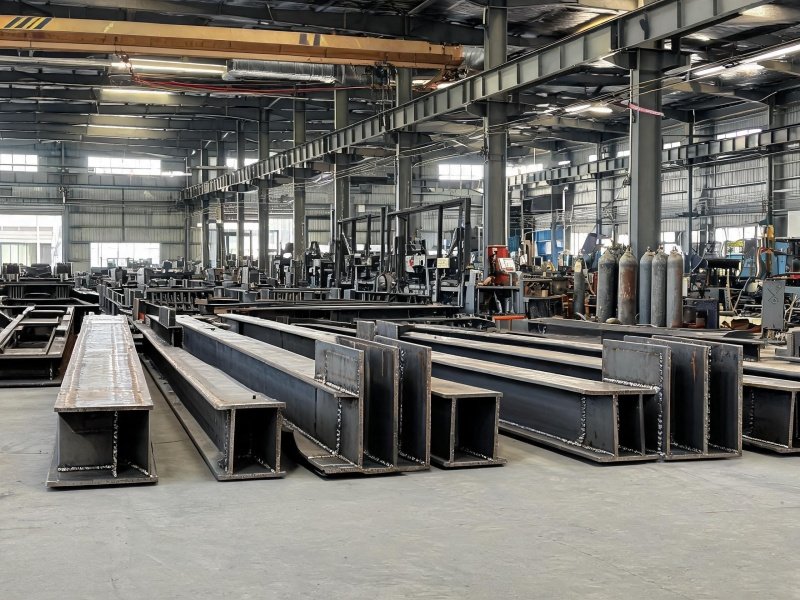
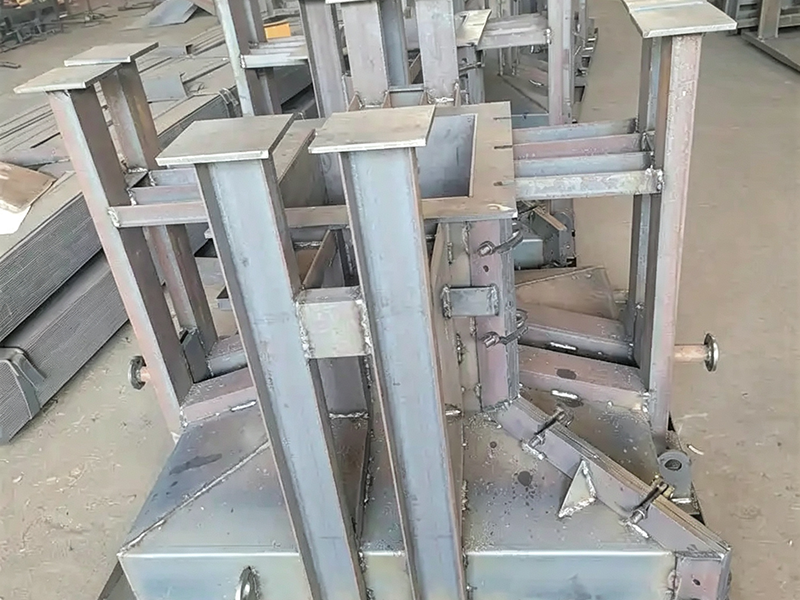
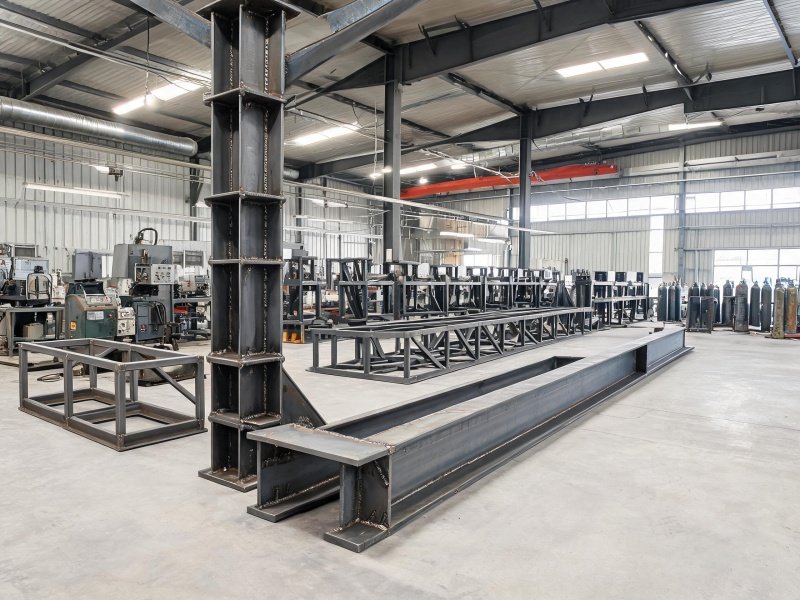
轨道交通车辆段钢结构焊接覆盖检修库刚架、轨道梁、检查坑构件和雨棚柱的焊接加工,针对列车检修、轨道承重和全天候作业工况,提供高精度焊接成型方案。
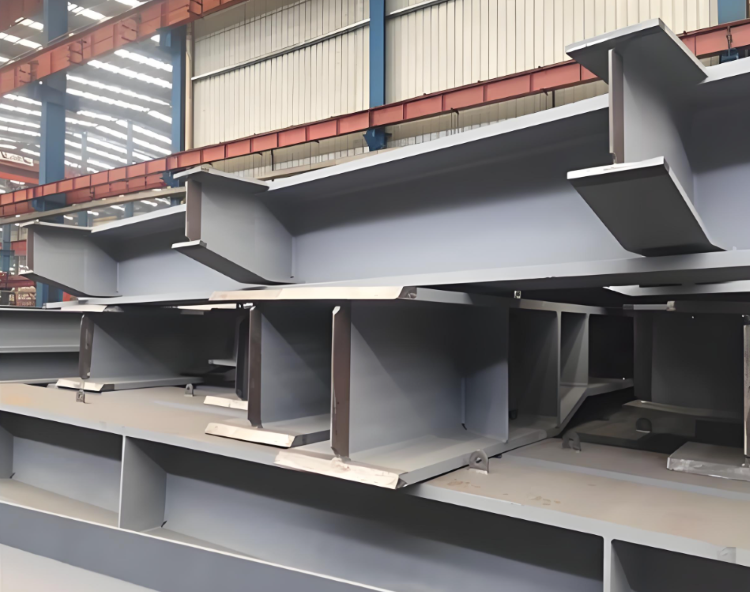
公司承接地铁网络轨道交通车辆段项目的钢结构焊接业务,加工对象包括检修库主刚架、轨道梁、检查坑构件以及雨棚柱。检修库主刚架按刚性连接节点分层多道施焊,层间温度不超过200℃,一级焊缝超声波探伤一次合格,梁柱拼接端面的垂直度偏差不超过3mm;轨道梁对接按全熔透坡口焊施焊,焊后修磨并整体校正,顶面平整度偏差不超过2mm/m;检查坑构件为厚壁型钢,焊接电流取180~220A;雨棚柱采用箱型截面,在胎架上拼装焊接,直线度偏差不超过L/1000。构件按股道与库区配套出厂。
检修库主刚架的腹板高度随弯矩变化,梁端截面小、跨中截面大,变截面转折处与节点加劲板、端板挤在同一区域。坡口在厂内加工,角度取30~45°,钝边1~3mm,组对间隙2~4mm,坡口及两侧20~50mm内的油污、水分与浮锈清理到见金属光泽,火焰切割面的淬硬层一并磨除。组对先打定位焊,焊点间距200~300mm、单段长10~15mm;长焊缝两端加引弧板与熄弧板,起弧与收弧的缺陷留在构件之外。
节点焊接分层多道,单层熔敷厚度压在4~5mm,热输入被分散到多个道次里,热影响区不因一次集中受热而粗化;每道焊完测层间温度,读数降到200℃以下再走下一道。节点域的多条焊缝按先立向后仰焊的顺序排开,焊工在构件两侧对称推进,两侧收缩相互抵消,梁柱不朝单侧旁弯。
梁柱拼接端面焊完后与柱轴线保持垂直,偏差不超过3mm,端板上的螺栓孔按端面找正后配钻,现场拼接时高强螺栓自由穿入。对接焊缝按GB 50661的一级要求做超声波探伤,评定按GB/T 11345的B级执行;母材为低合金钢,有延迟裂纹倾向的焊缝在焊完24小时后复探一次,超标的缺陷刨除后按返修工艺卡重焊。外观按焊缝等级对应的限值检查,咬边超0.5mm、气孔超1.5mm的位置打磨后补焊。
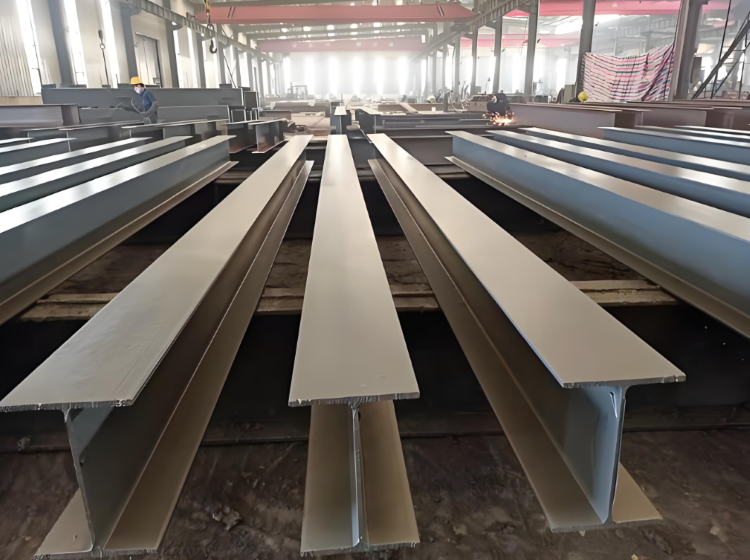
轨道梁直接承受列车轮压,焊缝处在反复受弯状态,疲劳性能由熔透情况与焊趾状态决定。梁体对接采用全熔透坡口焊,正面焊完后背面清根,见到正面焊缝金属再施焊,熔透贯穿整个板厚;未熔合在交变荷载下会成为裂纹起点,不作允许缺陷保留。焊缝冷却后把顶面余高磨到与母材齐平,焊趾处磨出圆滑过渡,2m靠尺贴在顶面上逐段检查,接缝位置不出现台阶。
轨道梁焊完后整体校正,梁体在校正胎架上加压调直,局部变形大的区段辅以火焰矫正,加热温度控制在600~800℃,矫正后自然冷却,不浇水急冷。顶面平整度按2mm/m控制,读数落在限值以内才转序;扣件安装面与梁顶面一次加工到位,轨道铺设后不出现局部悬空。
检查坑构件是列车底部检修的作业空间,坑壁与坑底构件采用厚壁型钢焊接,板厚大、散热快,热输入不足时熔深达不到设计要求,焊道与母材之间留下未熔合。焊接电流取180~220A,配合多层多道填满坡口,每道熔敷厚度按工艺评定给定,层间熔渣清理干净后再盖下一道;焊完把焊渣、飞溅与临时连接件切除后的残根打磨干净,坑壁表面不留凸起。坑内构件处在潮湿环境中,焊缝表面的凹陷与咬边积水后锈蚀更快,这两处打磨后补焊修平。
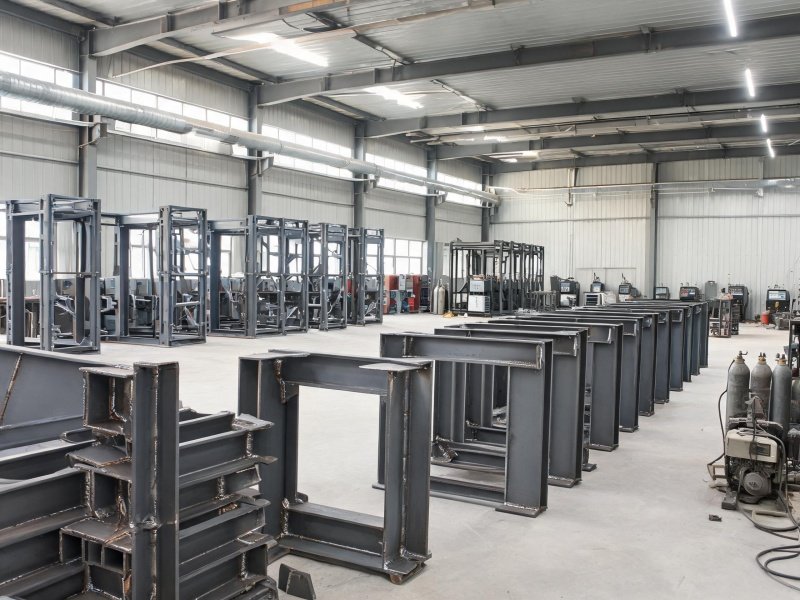
雨棚柱采用箱型截面,四条纵向主焊缝分布在柱的四角,焊接顺序按对角跳焊排布,相邻两条不在同一时段施焊,柱身受热均匀时不发生扭转。柱体在专用胎架上整体拼装焊接,胎架按柱长设置定位支座与侧向挡块,腹板与翼缘靠挡块定位后组对。焊完测直线度,拉线或全站仪沿柱身取读数,偏差不超过L/1000,超差的柱回到胎架上校正后复测。柱脚底板与柱轴线在一次装夹中加工到位,安装时柱身不因底板不平而倾斜。
车辆段的构件按股道与库区划分,同一股道的轨道梁、同一库区的刚架与雨棚柱规格一致。清单与荷载要求到厂后,公司按构件在车辆段里的受力角色分档。轨道梁这类承轨构件最先考虑熔透与疲劳,主刚架这类承重构件把节点变形与垂直度放在前面,检查坑与雨棚柱更看重表面清理状态与尺寸精度。分档完成后,坡口形式、焊接电流与探伤比例按档给定。来图加工时,深化阶段把坡口尺寸、定位焊位置与配钻孔位标在图上;公司持有6项发明专利并通过GB/T 19001、GB/T 24001、GB/T 45001三项管理体系认证;焊接工艺评定报告、探伤记录与构件复测数据按股道归档,客户需要时一并提供。欢迎有车辆段加工需求的客户提供图纸与构件清单,公司据以给出焊接方案与报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
海安矿山机械大型钢构件焊接加工厂