
邮箱
vip@ntpentu.com
vip@ntpentu.com
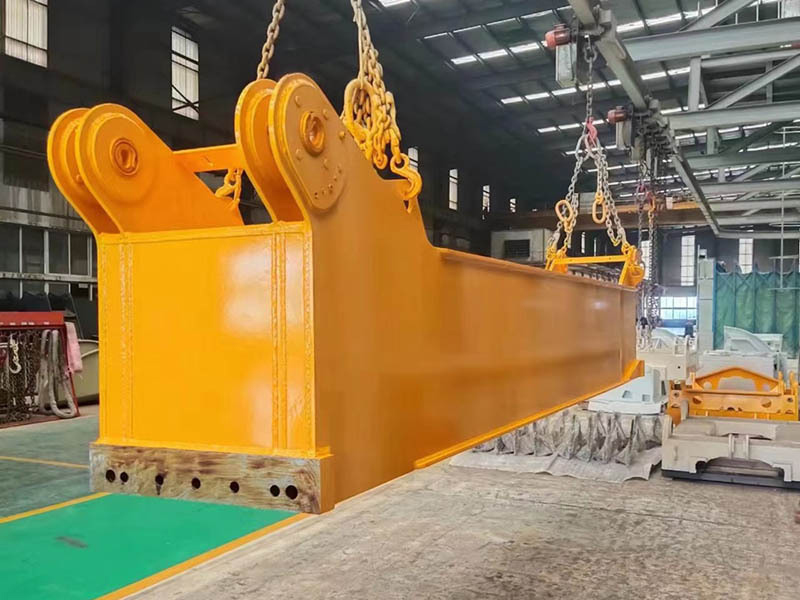
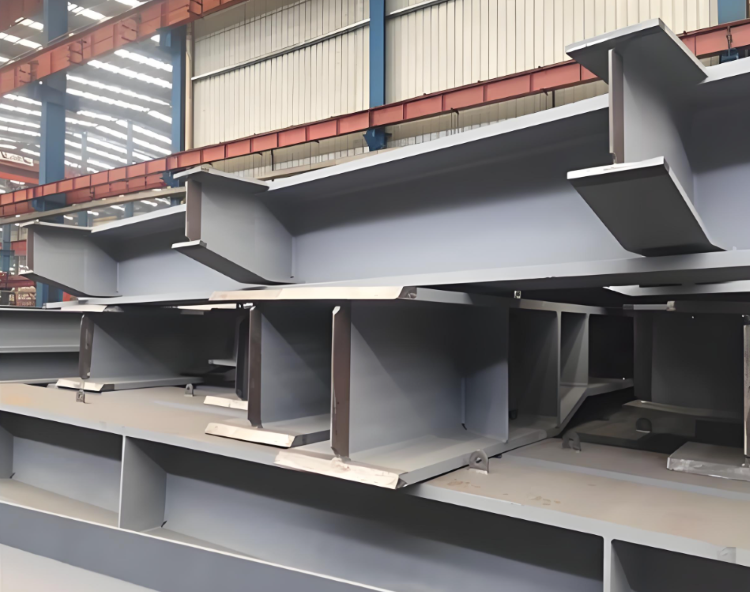
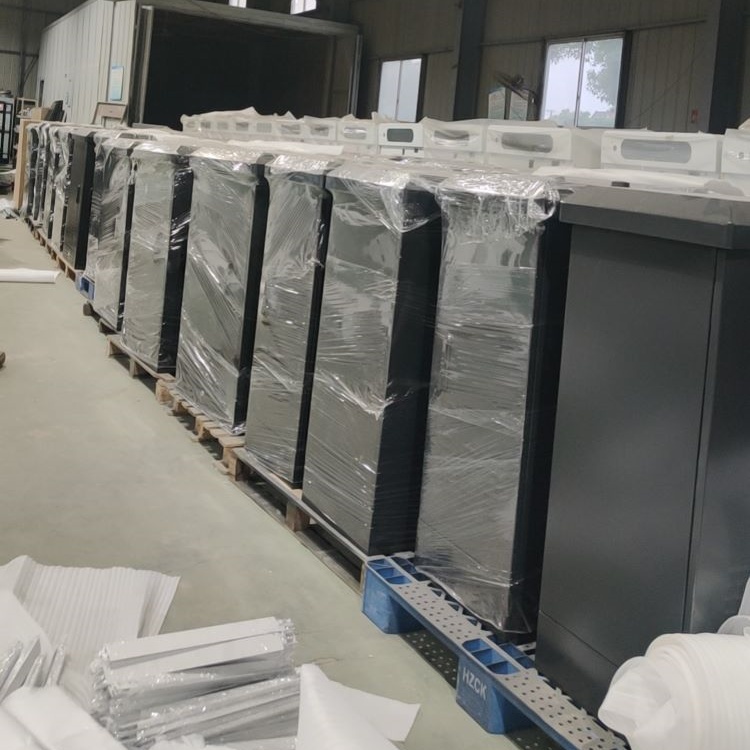
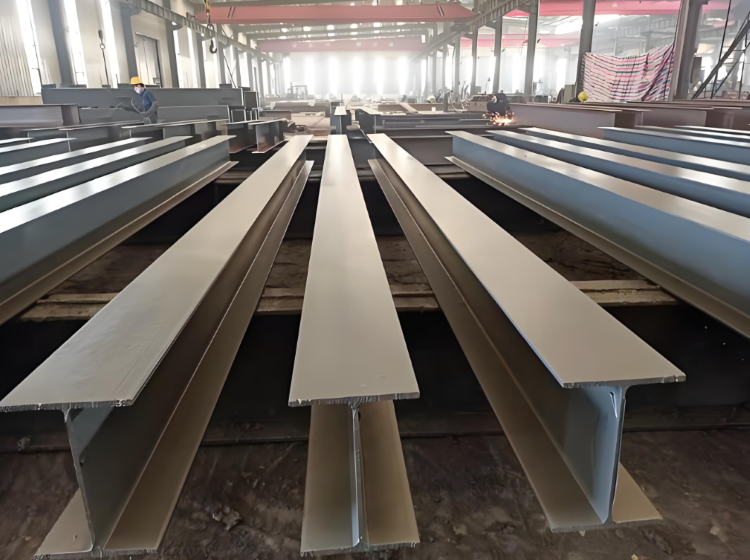
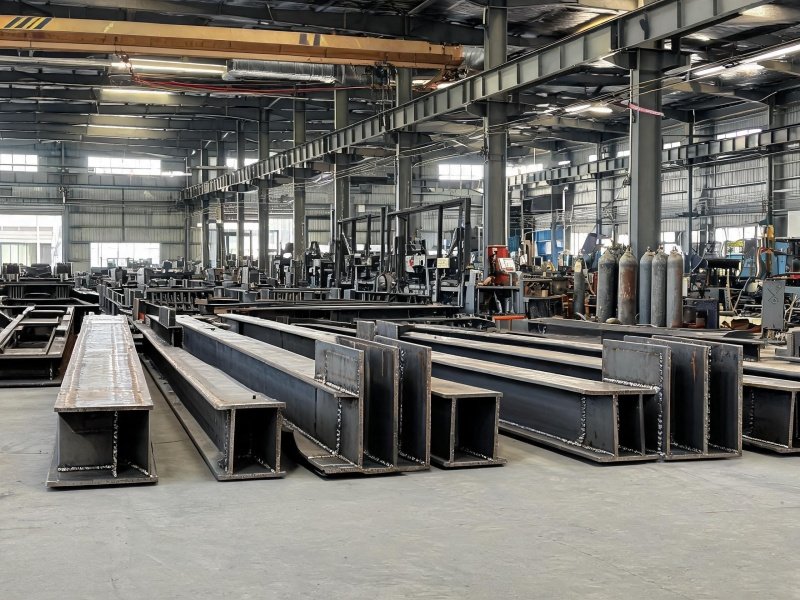
如皋重型钢结构件喷塑厂家,承接各种非标大型钢结构喷塑加工订单,采用喷砂 + 磷化前处理,彻底清除锈蚀与油污;静电粉末喷涂工艺,粉末吸附性强,焊缝、边角、复杂死角均可均匀覆盖,高温固化形成致密防护层,支持定制哑光,亮光,皱纹等,可与大型钢构焊接、探伤一站式配套,承接单件样机、批量代工,为重型装备钢结构提供长效防腐防护,欢迎各大商家前来咨询。
如皋重型钢结构件喷塑厂家,承接各种非标大型钢结构喷塑加工订单,采用喷砂 + 磷化前处理,彻底清除锈蚀与油污;静电粉末喷涂工艺,粉末吸附性强,焊缝、边角、复杂死角均可均匀覆盖,高温固化形成致密防护层,支持定制哑光,亮光,皱纹等,可与大型钢构焊接、探伤一站式配套,承接单件样机、批量代工,为重型装备钢结构提供长效防腐防护,欢迎各大商家前来咨询。
重型钢结构件喷塑加工流程:
一、工件预处理:
1、工件预检与修整
清除飞溅、焊瘤、尖锐毛刺;尖角倒 R 圆角(尖角喷塑容易缩边露底、磕碰崩粉);检查焊缝气孔裂纹,缺陷提前返修;
保护封堵:螺纹孔、精加工配合面、轴承座、定位止口,使用耐高温橡胶堵头、高温美纹纸遮蔽,防止砂料打入、粉末附着。
2、表面预处理方式:脱脂除油、抛丸 / 喷砂除锈(矿山重型件首选抛丸)、化学转化(可选,高防腐要求)。
二、静电喷粉
1. 吊装与接地
重型构件用吊耳吊装,接地电阻≤1Ω,接地不良会出现不上粉、局部薄厚不均;多筋板、箱型内腔注意法拉第笼效应(内部难上粉)。
2. 塑粉选型(矿山钢结构推荐)
普通室内矿山机架:环氧聚酯混合型粉末,附着力好、性价比高;
户外、潮湿、矿水腐蚀环境:纯环氧粉末,耐水耐化学腐蚀;
承受砂石冲击磨损部位:选用高抗冲、耐磨改性环氧粉末;
膜厚控制:60~120μm;耐磨重点区域 80–120μm,不要超过 150μm,过厚容易开裂。
3. 喷涂参数
静电电压:60~70kV;枪距工件 200–300mm;
喷涂顺序:先喷内角、筋板根部、焊缝、边角预喷,再大面积平面喷涂;采用薄喷多层,垂直面避免流挂;喷枪之字形移动,涂层搭接 50%。
三、高温固化
1. 固化标准参数:常规粉末 180~200℃;以工件本体温度为准,不是炉温,保温 10–20min;
2. 工艺对策:分段升温、炉内分区控温;厚大件适当延长保温时间;优先选用低温固化粉末(140~160℃固化),减少温差带来的固化不一致;
3. 出炉自然冷却,禁止急冷(冷水、强冷风),避免涂层应力开裂。
四、检验与缺陷修补
检测项目
1. 外观:无漏喷、针孔、气泡、橘皮、流挂、崩粉;边角无露底;
2. 膜厚:涂层测厚仪抽检;
3. 附着力:划格试验(1mm 方格,胶带撕扯无脱落);
4. 冲击试验、盐雾测试(矿山重要构件抽检)。
局部修补
小缺陷打磨清理,使用同型号粉末局部补喷,或配套修补涂料;大面积缺陷需要重新抛丸重喷。
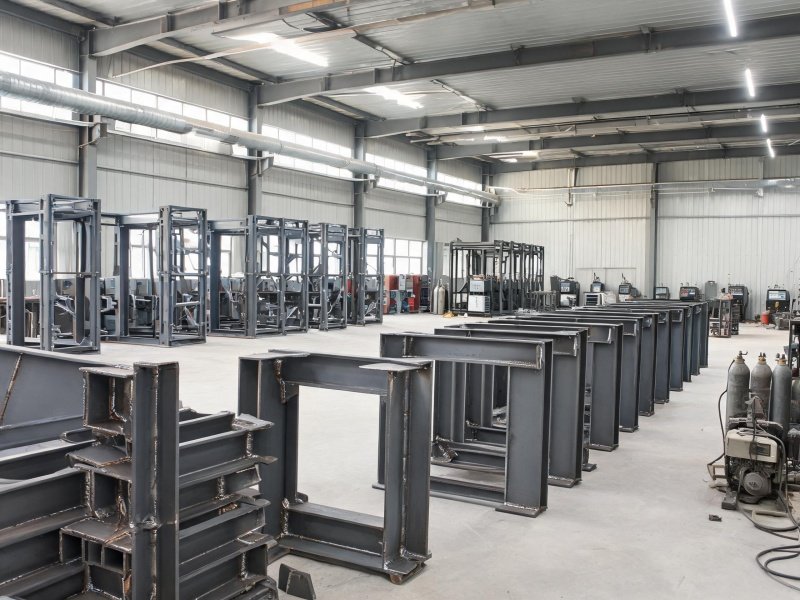
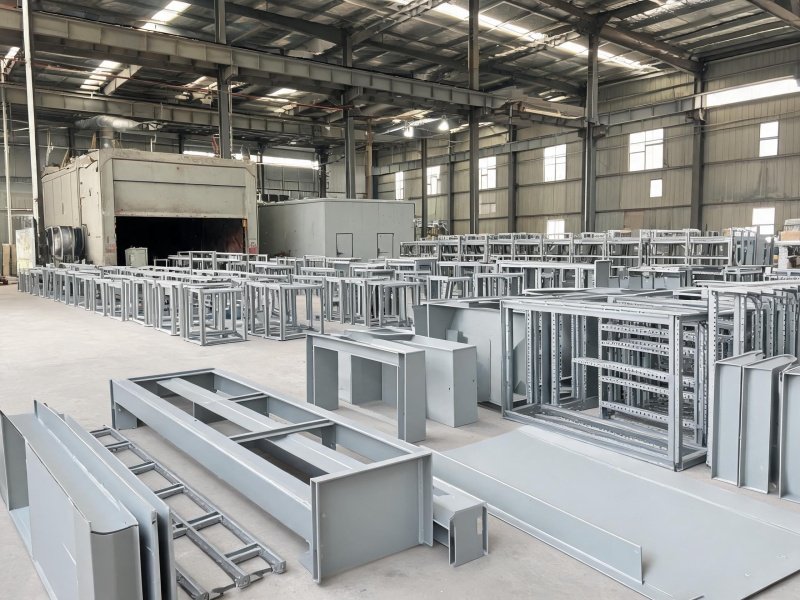
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


扬州模块化数据中心钢结构喷塑加工