
邮箱
vip@ntpentu.com
vip@ntpentu.com
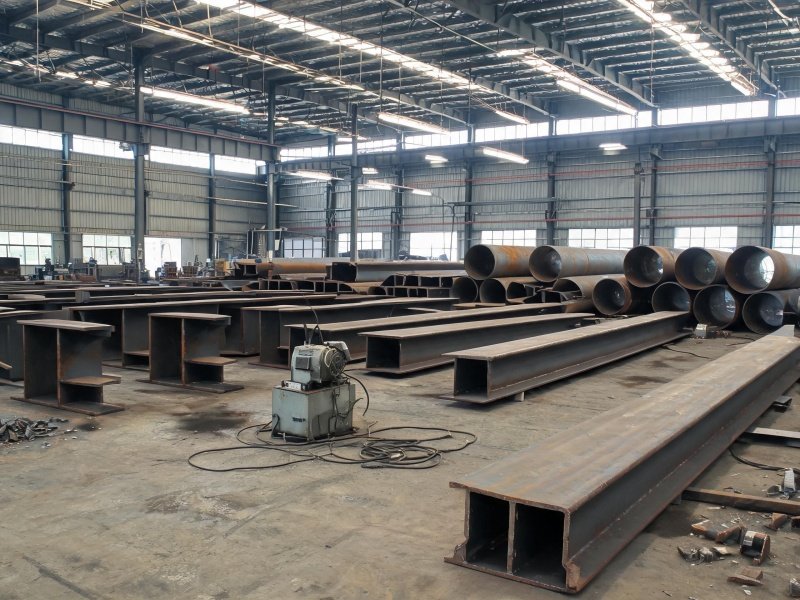
海上光伏支架钢构件焊接覆盖桩基导管、组件支撑梁和连接节点的焊接加工,针对海洋盐雾腐蚀、强风浪冲击和长期浸没工况,提供高强韧耐候焊接方案。
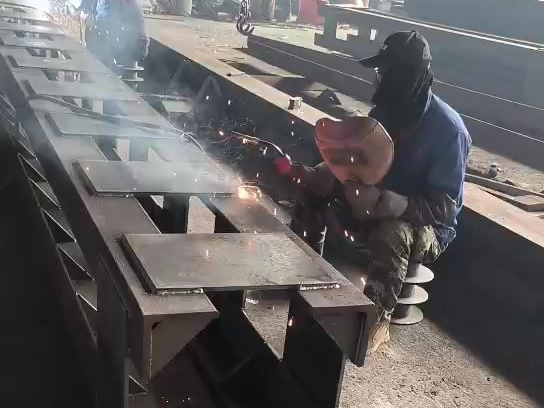
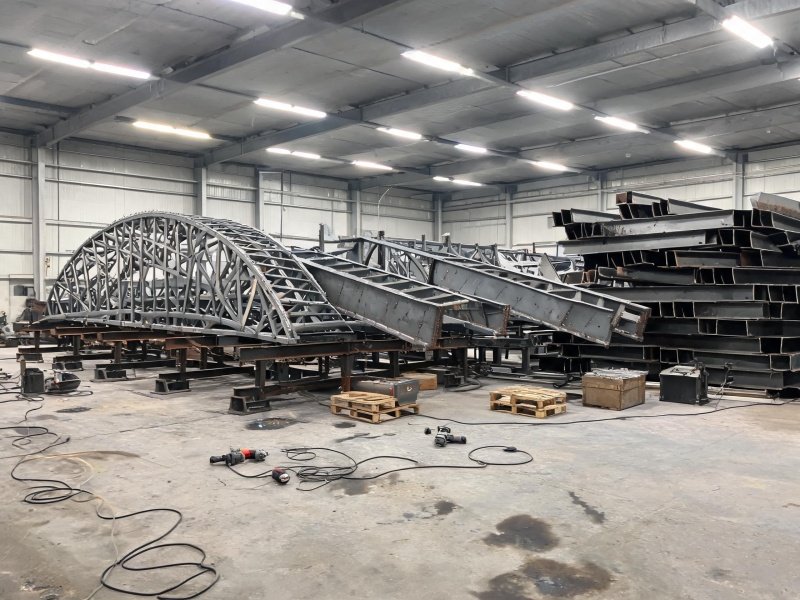
公司承接海上光伏项目的钢构件焊接制造业务,覆盖钢管桩基导管、组件支撑梁、连接节点板以及运维通道栏杆的焊接成型。海上光伏支架长期处于高湿高盐雾环境,常规钢结构焊缝易出现早期腐蚀和疲劳裂纹,针对这一工况,公司采用耐候钢专用焊材配合低热输入多层多道焊工艺,将熔敷金属化学成分控制在与母材匹配的耐候区间,确保焊缝在大气暴露条件下形成稳定致密的保护锈层。
耐候钢的防腐路径和碳钢不同,表面在干湿交替中生成致密锈层后,这层锈本身就是屏障,腐蚀速率随之放缓。焊缝要与母材同步走完这条路,熔敷金属里铜、铬、镍等合金元素的含量必须落在与母材匹配的耐候区间;合金元素偏低的焊缝生不出致密锈层,疏松浮锈反而把局部腐蚀引向深处。公司按母材质保书核对焊材合金体系,选用耐候钢专用焊材施焊。焊接采用低热输入多层多道焊,每一道冷却后再焊下一道,热影响区晶粒不因热输入过大而粗化,焊缝韧性与母材保持在同一水平。
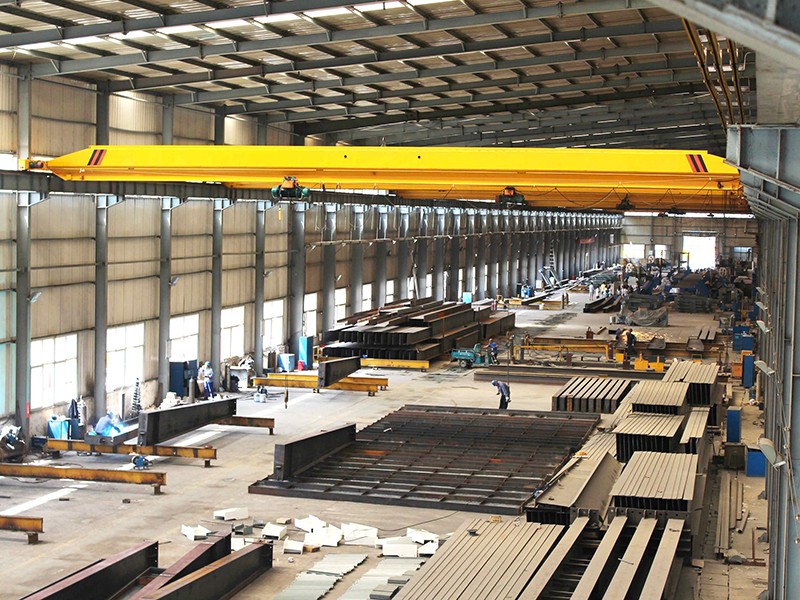
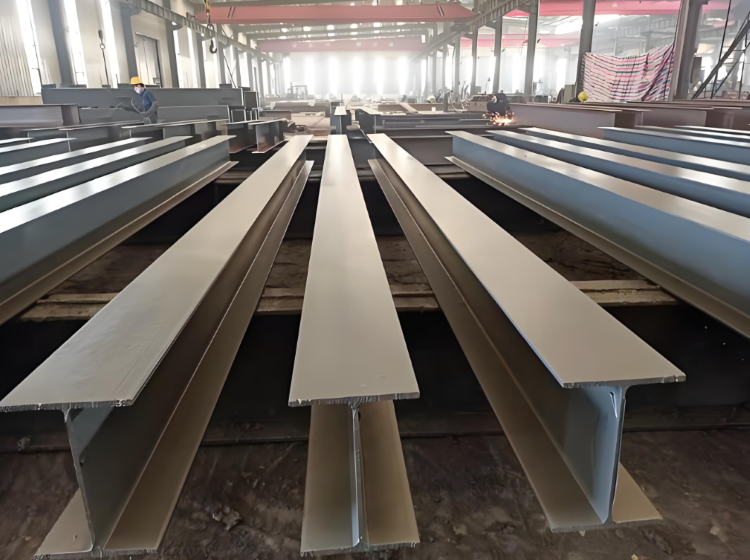
桩基导管与支撑梁的对接环缝,构件尺寸大、壁厚高。传统做法多次翻面装夹,每次都要重新找正,误差一层层累积,最后落在焊缝间隙上。通过配置数控相贯切割下料与悬臂式焊接工装,单根构件一次装夹完成环缝焊接,焊接机头绕构件行走,工件不翻面,装夹基准从头用到尾,对接错边与间隙偏差不再因工序转换被放大。坡口加工执行GB/T 985.3,钝边与间隙尺寸按焊接工艺评定的参数取值,不凭经验估算。
坡口及两侧20mm范围先做机械打磨,除净锈迹与氧化皮,露出金属光泽后再施焊;油污和水分留在坡口里,气孔与夹渣的概率成倍上升。焊接过程采用富氩气体保护,电弧稳定、飞溅少,焊缝表面无氧化色,成型质量凭色泽即可做初步判断。焊缝按规定接受两次探伤,二探合格后转入下道工序,不合格焊缝返修后重新受检,检测记录随批次留存。
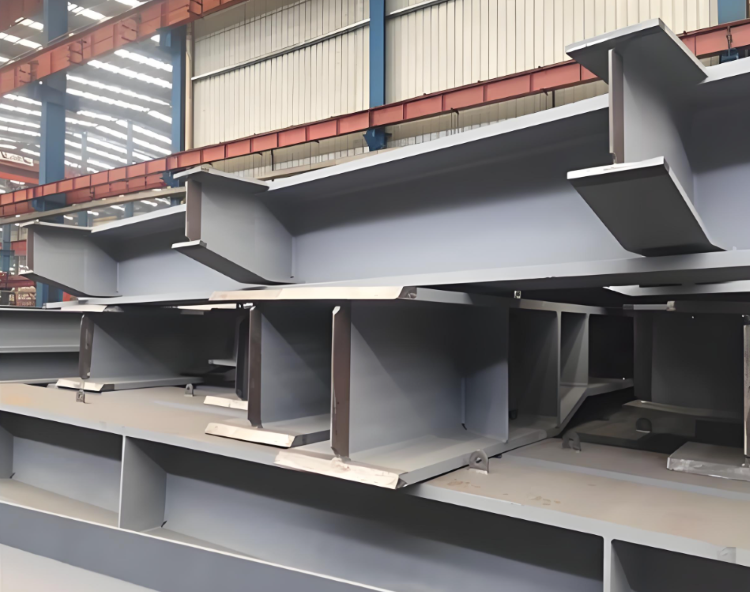
海上光伏支架的连接节点集中了风载、波浪荷载与组件自重,节点板与支撑梁的焊缝直接承受这些力的汇交。我们在该部位加大焊脚尺寸并设置加强肋,焊缝承载截面随之增加;应力过渡区逐一打磨匀顺,焊趾处的几何突变被削平。疲劳裂纹多从焊趾起步,沿海高湿工况下这道打磨工序不省,节点在长期交变荷载下的疲劳寿命才有余量。
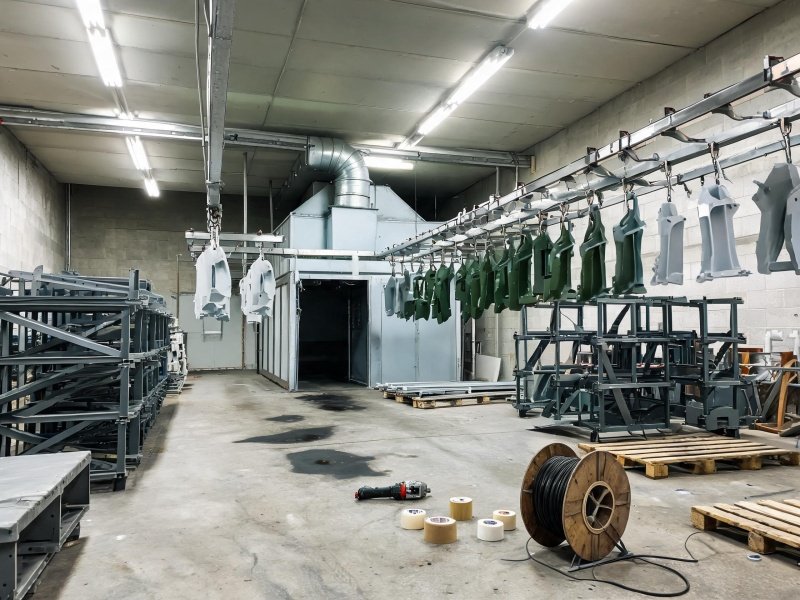
焊后构件整体进入抛丸工序,表面清洁后立即喷涂车间底漆。海上项目从出厂到海上安装,要经历陆运、堆放、码头转运多个环节,裸钢在这一周期里的锈蚀速度远超内陆工地。车间底漆承担临时防护,海运与堆放期的二次锈蚀被挡在漆膜之外;后续海工防腐涂层在底漆基础上配套施工,层间按涂料体系要求做过渡处理。
海上光伏支架的验收,看实体的焊缝,也看随批的资料。公司持有GB/T 19001、24001、45001三项管理体系认证,6项发明专利支撑焊接与防腐工艺持续改进,构件从下料、焊接到抛丸涂装在自有厂区完成,批次资料齐套出厂。欢迎有海上光伏支架加工需求的客户来图咨询,支持按海域工况定制焊缝等级与防腐方案。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

如皋异形机械设备结构件焊接加工