
邮箱
vip@ntpentu.com
vip@ntpentu.com
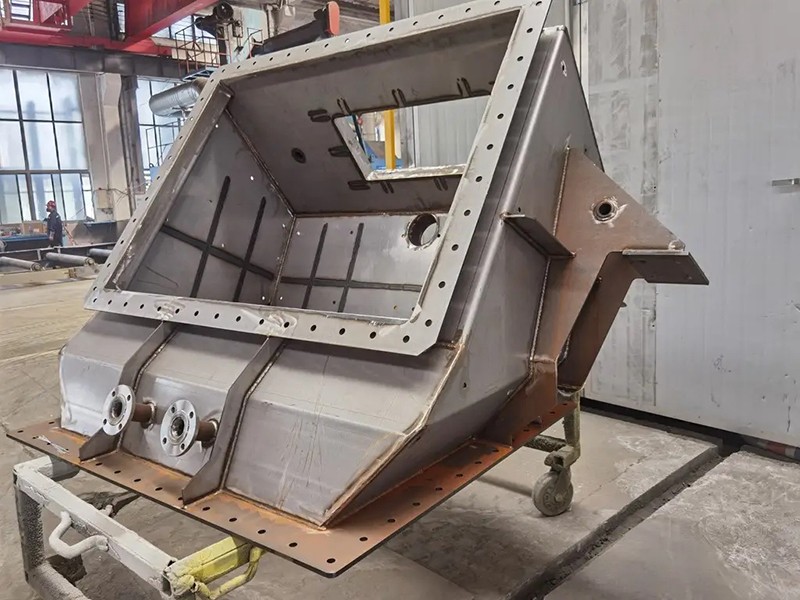
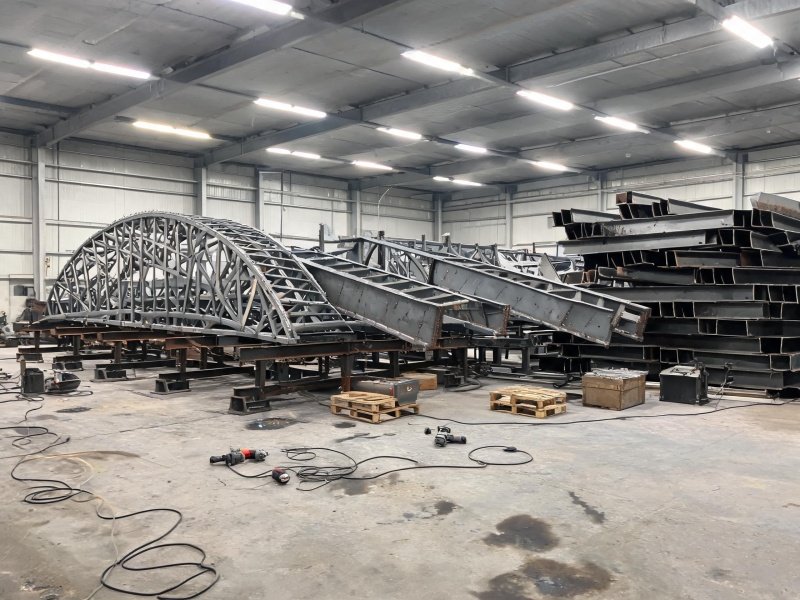
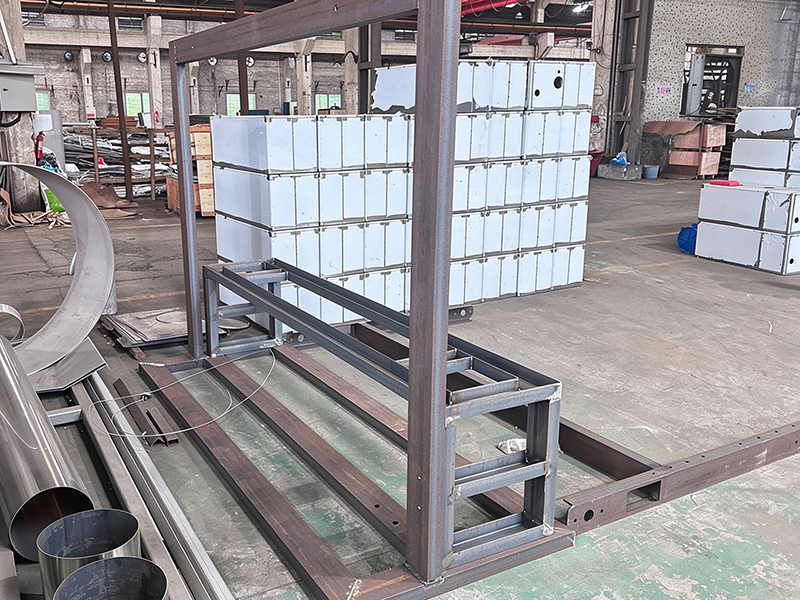
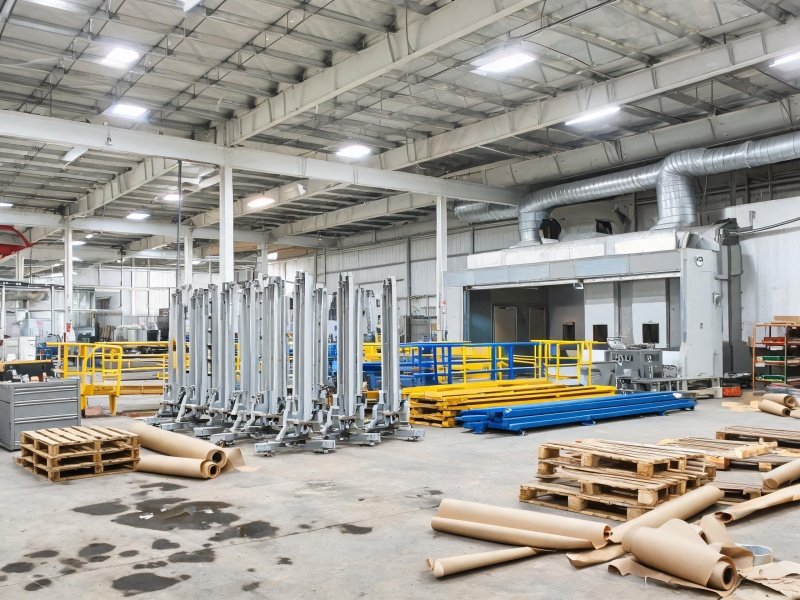
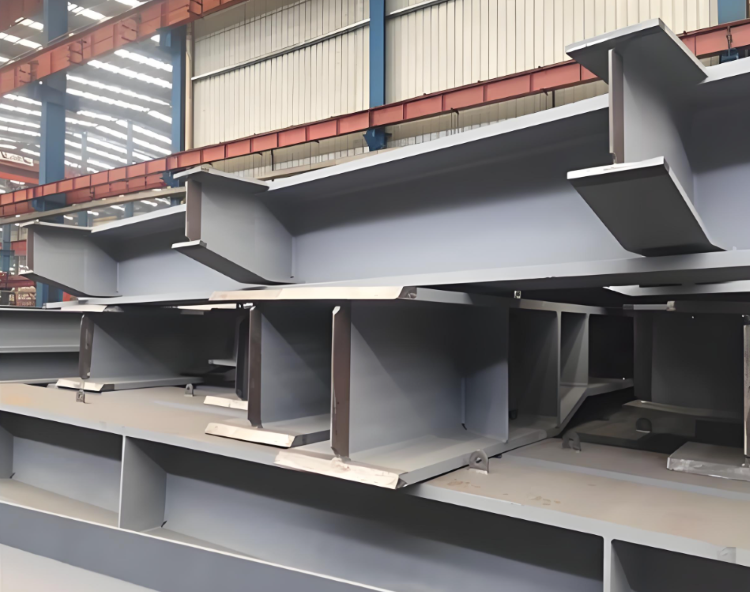
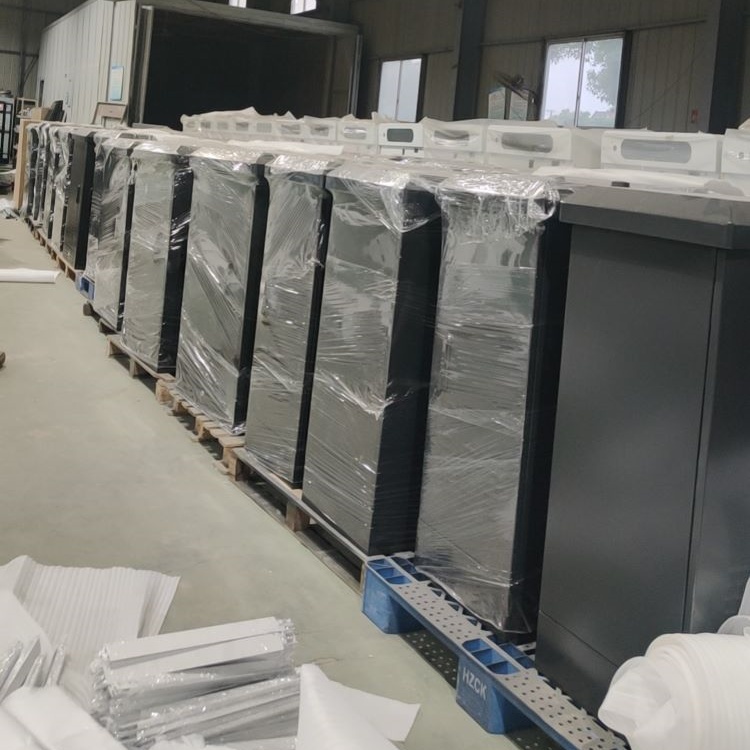
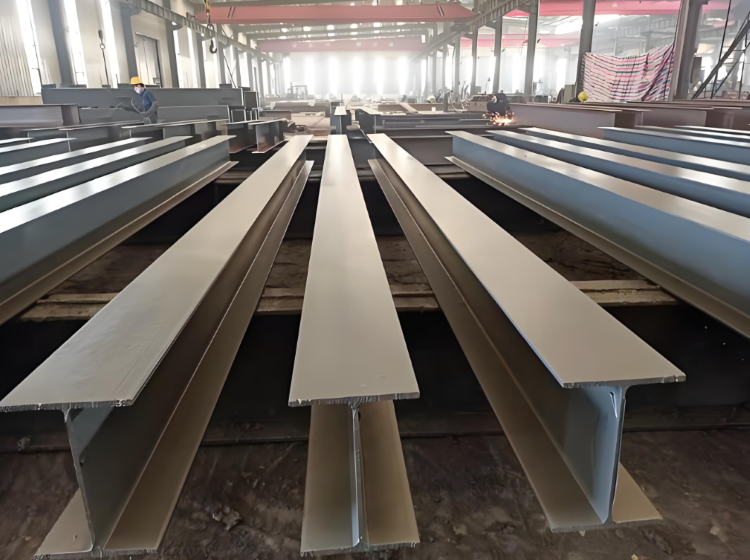
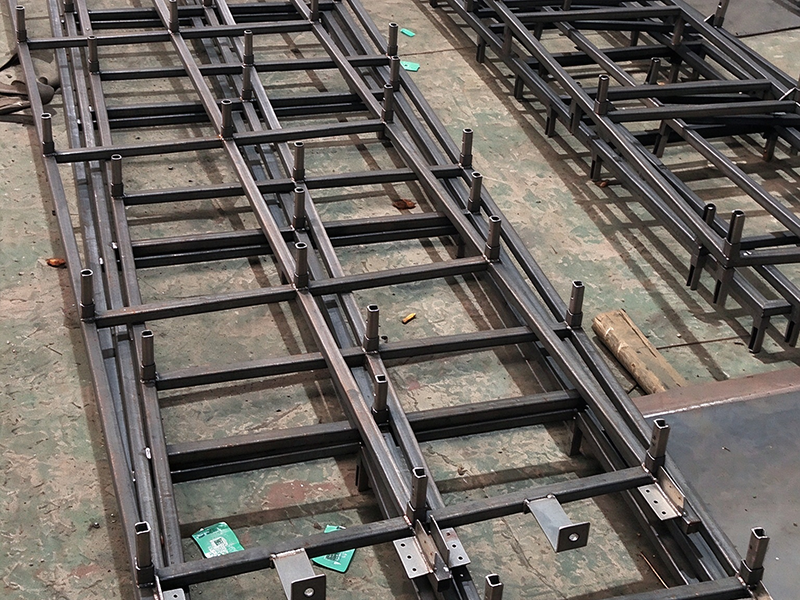
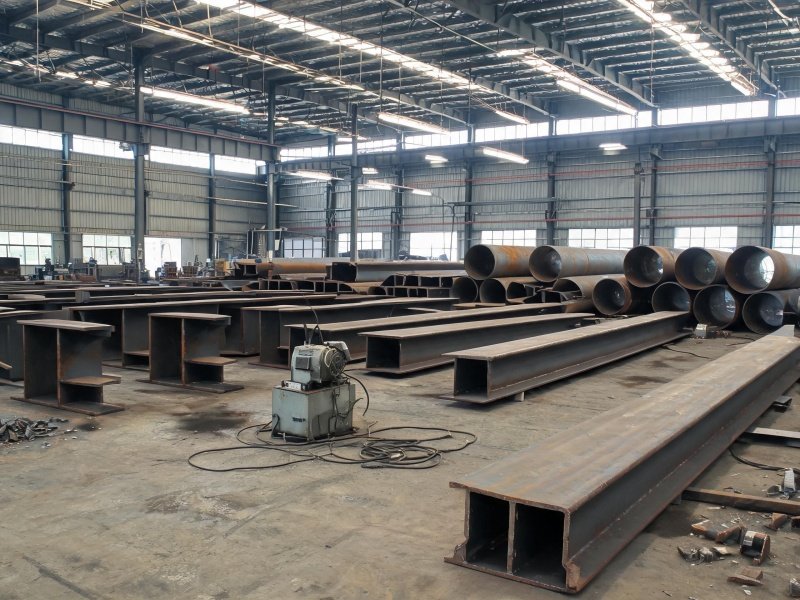
如皋异形机械设备结构件焊接厂家,专业承接各类异形机械设备结构件,非标机械机架,异形悬臂,弯曲支架,异形链接基座,工装异形钢构件定制焊接加工,配备数控精准下料,异形坡口精加工,采用分段组队,对称施焊,焊后整体校正专属工艺,此外可配套喷砂除锈,静电喷塑,油漆防腐等加工工艺,支持图纸定制,来料加工,小批量试样,大批量量产等。
如皋异形机械设备结构件焊接厂家,专业承接各类异形机械设备结构件,非标机械机架,异形悬臂,弯曲支架,异形链接基座,工装异形钢构件定制焊接加工,配备数控精准下料,异形坡口精加工,采用分段组队,对称施焊,焊后整体校正专属工艺,此外可配套喷砂除锈,静电喷塑,油漆防腐等加工工艺,支持图纸定制,来料加工,小批量试样,大批量量产等。
焊接方法与焊接顺序
推荐工艺组合:
1. 长直对接焊缝:埋弧焊 SAW
2. 框架角接头、节点、加劲板:CO₂气体保护焊(GMAW)
3. 狭小位置、缺陷返修:手工电弧焊 SMAW
焊接顺序(减振、控变形关键)
1. 对称焊接:双人对角施焊,避免单侧热量集中;
2. 先焊对接焊缝,后焊角焊缝;先焊内部筋板,再焊外部框架;
3. 长焊缝采用分段退焊 / 跳焊,减少整体翘曲;
4. 立柱与底板、立柱与横梁连接节点属于振动疲劳敏感部位,多层多道焊,禁止单道大电流一次焊满。
焊缝外观要求:焊趾平滑过渡,避免尖角、咬边,降低振动疲劳开裂风险。
焊后处理与检验
异形件残余应力分布不均,需针对性处理。
消应力:对残余应力超过 1/3 屈服强度的区域,可采用高能声束激励器进行原位调控,无需整体进炉。钛合金异形件则需真空热处理,如TC4在 700℃保温约1h 后炉冷。
检验:异形焊缝的倾斜对接部位,使用超声相控阵(PAUT) 配合数字射线(DR),以覆盖不规则坡口和空间曲面。
南通汉龙科技专注异形机械设备结构件焊接加工,深耕非标机械配套钢构多年,熟悉各类设备异形结构受力特点与装配逻辑。针对薄壁异形、大跨度悬臂、不规则拼接结构,采用专属防变形焊接方案,精准控制每一处角度、公差、平整度。焊后整体校正打磨,保证结构不变形、孔位不偏移、装配无误差。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通钢结构设备框架焊接厂家