
邮箱
vip@ntpentu.com
vip@ntpentu.com
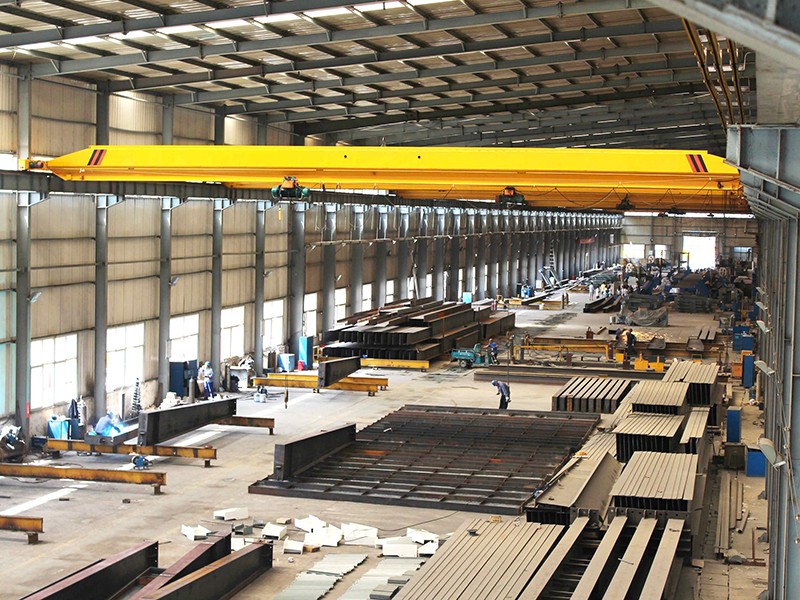
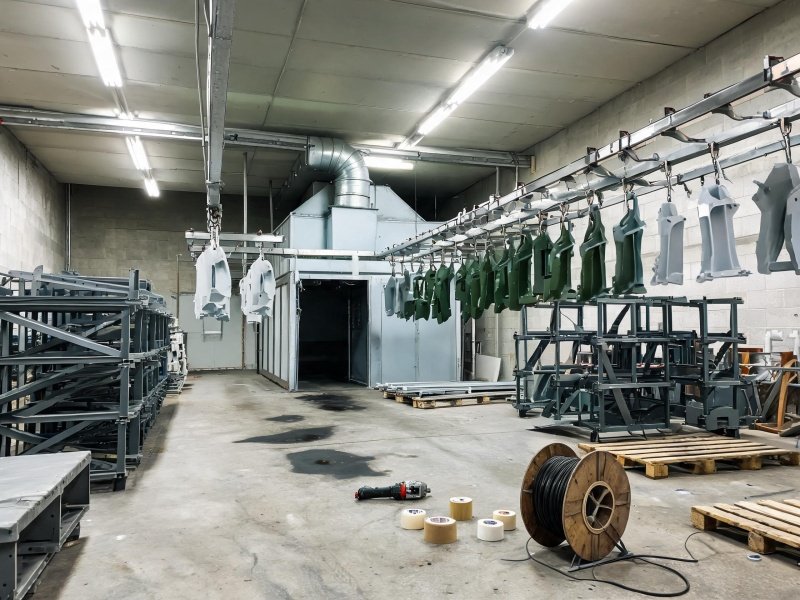
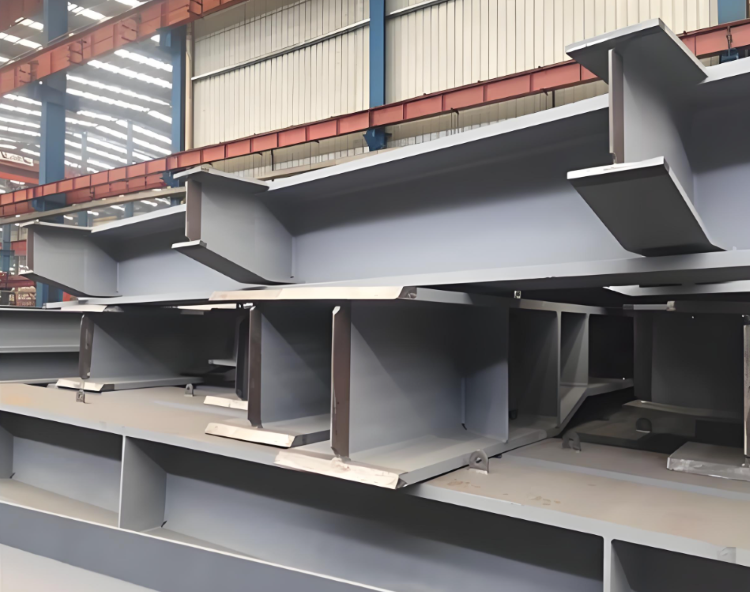
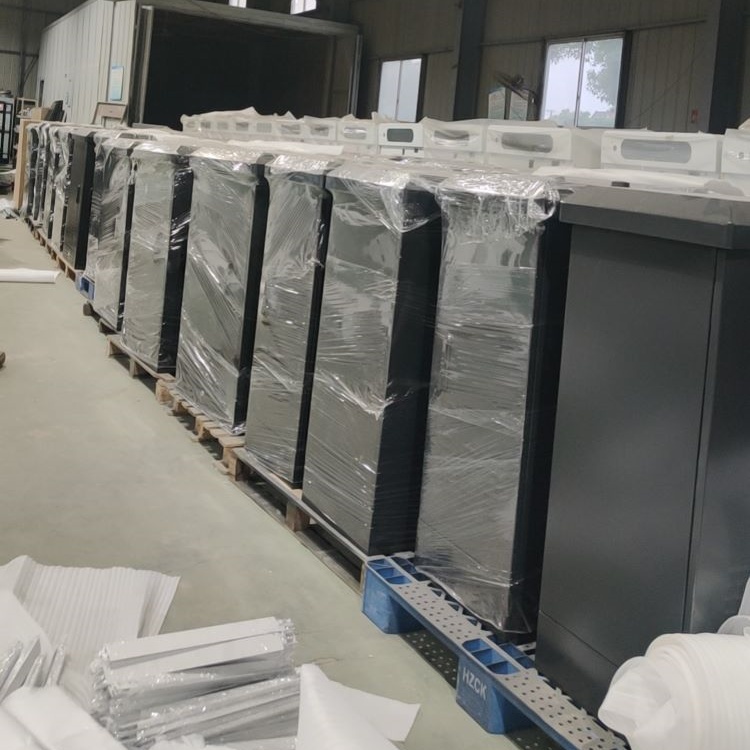
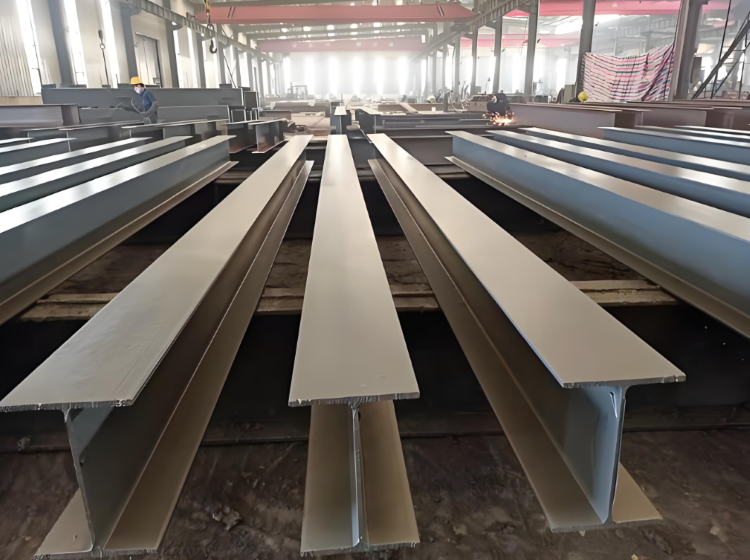
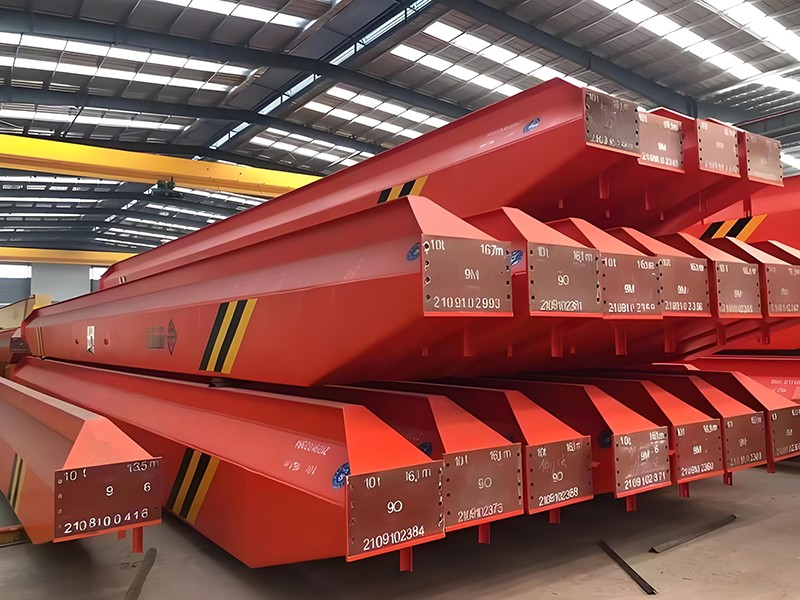
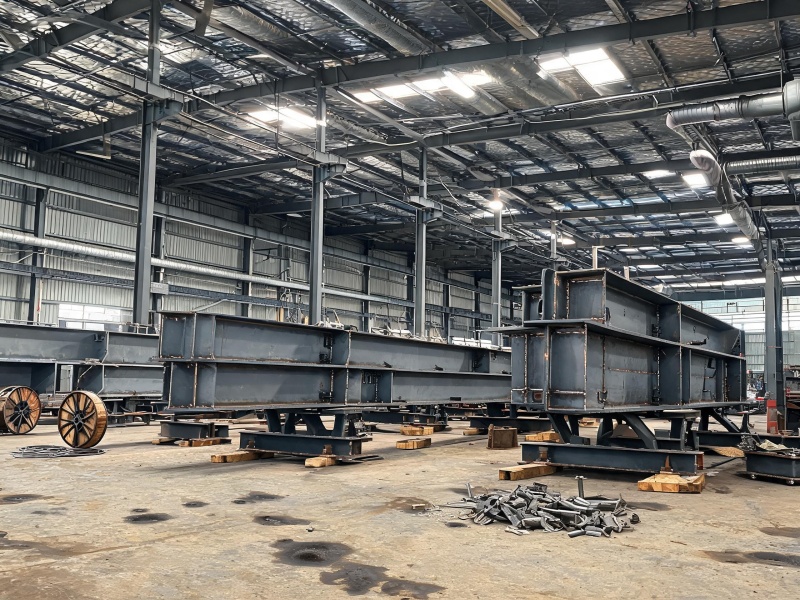
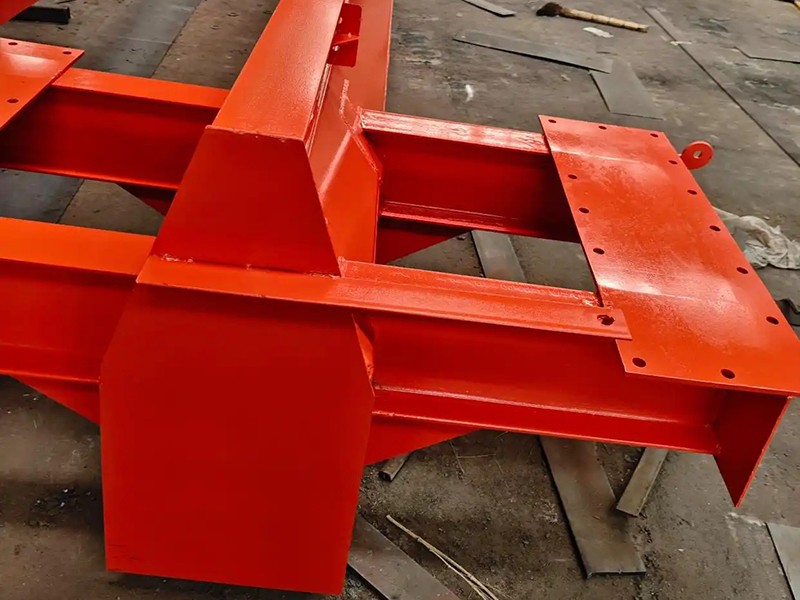
泰州桥式起重机行车梁喷塑加工厂家,承接各种起重机设备钢构零部件焊接喷塑加工,加工厂占地面积为2.5万+平方米,配备通过式抛丸机,大型磷化喷涂流水线,超大烘烤房等完整喷塑加工设备,选用工业重型防腐塑粉,高温固化成型,具有高硬度,强抗冲击,耐磨损,耐油污,防锈耐腐蚀特性,可按需定制工程指定颜色,漆膜厚度均匀,无针孔,欢迎各大商家前来咨询。
泰州桥式起重机行车梁喷塑加工厂家,承接各种起重机设备钢构零部件焊接喷塑加工,加工厂占地面积为2.5万+平方米,配备通过式抛丸机,大型磷化喷涂流水线,超大烘烤房等完整喷塑加工设备,选用工业重型防腐塑粉,高温固化成型,具有高硬度,强抗冲击,耐磨损,耐油污,防锈耐腐蚀特性,可按需定制工程指定颜色,漆膜厚度均匀,无针孔,欢迎各大商家前来咨询。
一、喷塑前置工序(必须在喷塑前完成)
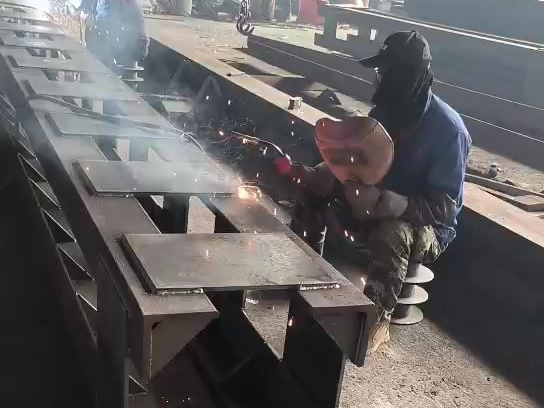
1. 焊接完工 + 探伤验收:主梁对接、翼板焊缝外观、UT/MT 探伤全部合格;焊渣、飞溅、焊瘤彻底打磨清除,焊缝尖角打磨 R≥0.3mm,防止涂层应力开裂。
2. 缺陷校正:行车梁拱度、旁弯、扭曲全部校正合格,尺寸、拱度校验完成后,才可进入表面处理;喷塑烘烤会产生热应力,不能指望喷塑后校正主梁变形。
3. 遮蔽保护(重中之重)
需要遮蔽:大车轨道接触面、法兰装配面、螺栓孔、铰点、机加工基准面、车轮配合面;使用耐高温硅橡胶堵头 + 高温美纹纸全包遮蔽。
二、基材前处理
1. 脱脂除油:碱洗喷淋去除机油、切削油,水洗至水膜连续不收缩。
2. 喷砂(抛丸)除锈,Sa2.5 级(近白级),锚纹粗糙度 40~70μm;清除氧化皮、锈蚀、旧涂层;
标准 GB/T8923.1,喷砂完成后4 小时内必须喷涂,高湿环境控制在 2h 内,防止返锈。
3. 烘干:去除钢梁缝隙、夹层残留水汽,烘干温度 80~120℃,完全干燥,避免固化时出现针孔、气泡。
三、静电喷粉喷涂
1. 粉末选型
室内厂房行车梁:环氧粉末,附着力强、耐磨损,干膜 80~120μm;户外 / 潮湿车间、腐蚀性工况:耐候聚酯粉末,抗紫外线,干膜 80~120μm;重载起重机不建议超厚喷涂,膜厚>150μm 容易产生内应力,受力振动下涂层开裂脱落。
2. 静电喷涂参数:电压 60~85kV,喷枪距工件 150~250mm;主梁腹板、箱型梁内腔多角度补喷,避免死角漏喷。
3. 外观要求:无漏喷、积粉、流挂、针孔、橘皮严重缺陷。
四、高温固化(大件行车梁核心风险管控)
1. 固化参数:环氧粉末 180~200℃保温 15~25min;聚酯粉末 170~190℃保温 15~25min,以构件实际工件温度为准,不能只看炉温。
2. 吊装摆放:长行车梁入炉必须多点支撑,使用柔性承重托架,禁止单点 / 两点悬空吊挂烘烤;支撑位置放在主梁筋板加强区域,减少受热弯曲。
3. 升温速率:缓慢升温,禁止快速骤热;出炉控制缓慢风冷,严禁冷水急冷,防止热变形、涂层开裂。
五、冷却与成品检验
1. 自然 / 可控风冷至室温,拆除遮蔽件;
2. 涂层检测
膜厚仪抽检,干膜厚度 80~120μm,单点偏差 ±10%;
外观:平整均匀,无起皮、气泡、针孔;
3. 复测主梁几何尺寸:拱度、旁弯、扭曲,确认烘烤没有造成主梁超差。
4. 局部修补:小面积磕碰打磨,同型号粉末修补,小构件局部低温固化;大面积缺陷必须重新喷砂重喷。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通龙门吊起重机运行端梁焊接厂家