
邮箱
vip@ntpentu.com
vip@ntpentu.com
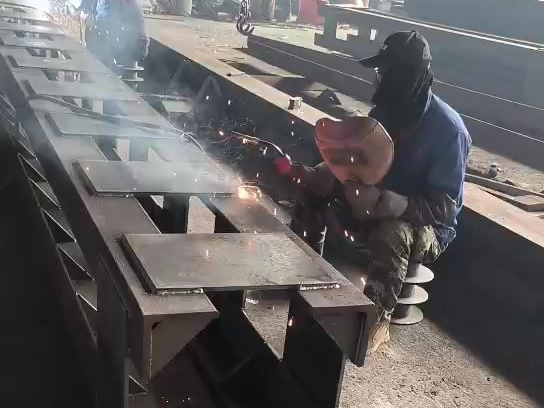
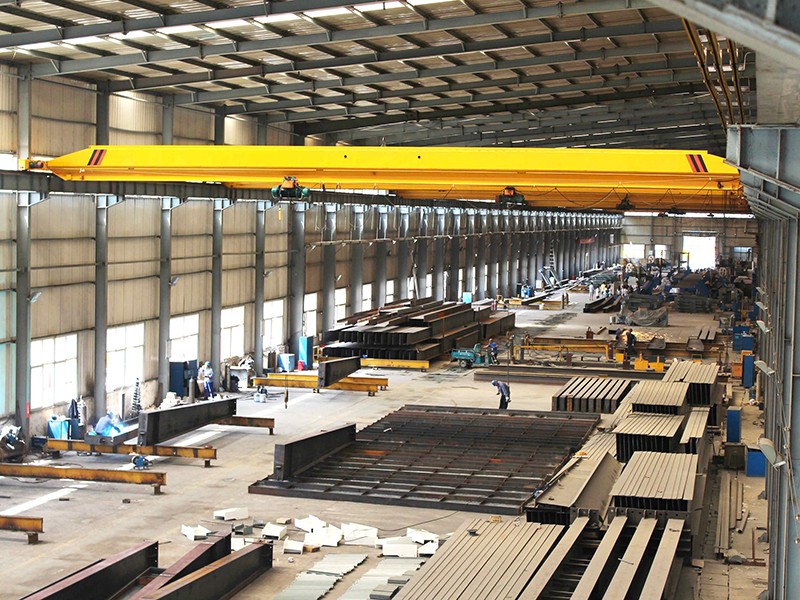
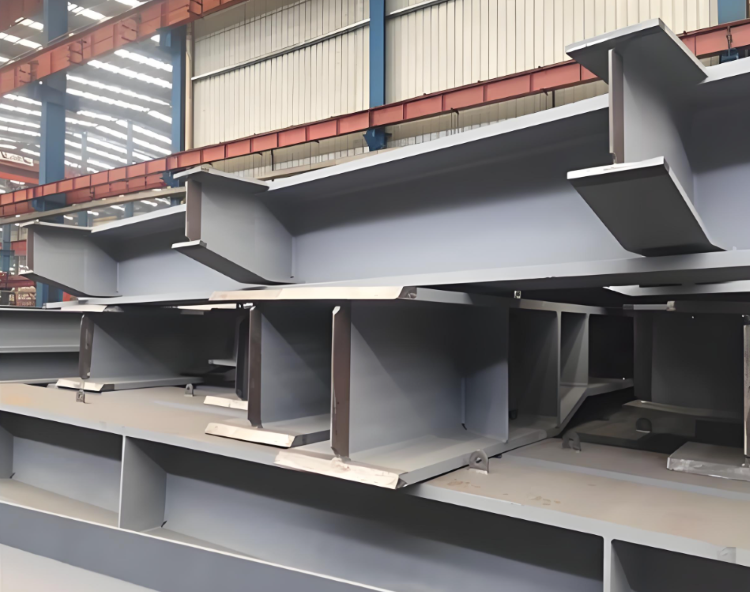
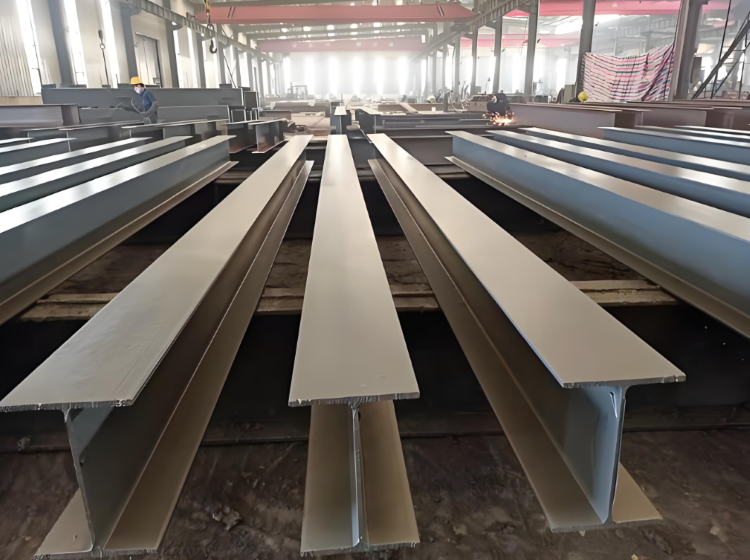
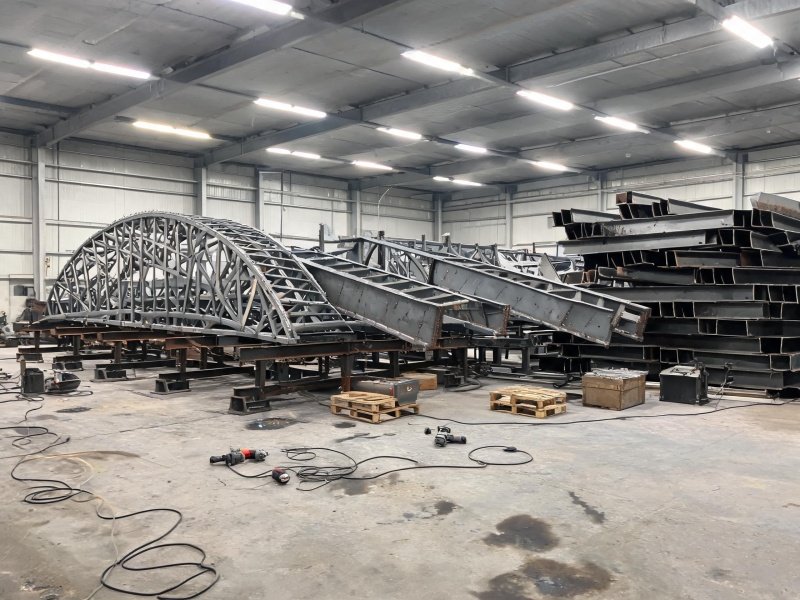
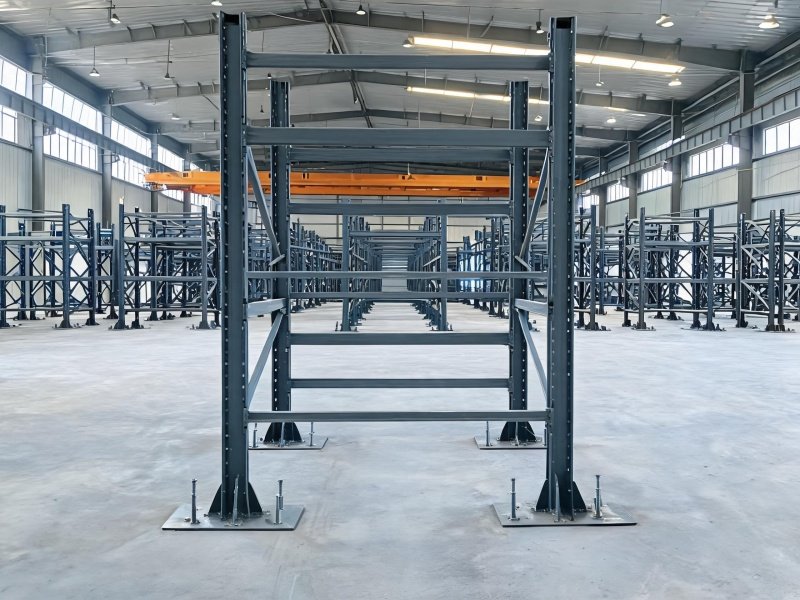
盐城钢结构格构柱焊接加工厂家,承接各种大型钢结构件焊接加工,加工厂占地面积为2.5万+平方米,配备激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接加工方式,源头自主加工厂家,支持来图来样加工定制,此外可提供配套精密机加工,喷砂,静电喷塑等加工工艺,在每一个加工环节都严格质检,欢迎各大商家前来咨询。
盐城钢结构格构柱焊接加工厂家,承接各种大型钢结构件焊接加工,加工厂占地面积为2.5万+平方米,配备激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接加工方式,源头自主加工厂家,支持来图来样加工定制,此外可提供配套精密机加工,喷砂,静电喷塑等加工工艺,在每一个加工环节都严格质检,欢迎各大商家前来咨询。
一、原材料进厂验收
1. 主肢(角钢 / 方矩管)、缀条 / 缀板:核验材质质保书、炉批号;检查型材直线度、扭曲、裂纹、夹层、锈蚀;弯曲超标型材校直后使用,严重缺陷直接拒收。
2. 下料
主肢:数控切割 / 锯切,切口打磨去除割渣氧化皮;厚板对接开坡口;切割面抽检排查微裂纹。
缀板、缀条:精确下料,控制长度角度,保证与主肢贴合,间隙不能过大。
二、拼装装配(防扭曲核心工序)
1. 刚性水平拼装胎架,工装限位固定四根主肢,保证主肢中心距、截面方正;提前预留焊接收缩量,设置防扭工装挡板。
2. 装配:缀板 / 缀条与主肢贴紧,对口间隙、错边量符合图纸;缀条斜接角度准确。
3. 定位焊:同型号焊材,对称布置定位焊点;每段定位焊缝 40~50mm;定位焊气孔、裂纹必须打磨清除。
三、焊接工艺
推荐焊接方法:CO₂气体保护焊 GMAW 为主,局部返修采用手工电弧焊 SMAW。
焊接顺序(控制扭曲最重要)
1. 对称对角施焊:4 根主肢,采用双人 / 四人对角同步焊接,不能连续焊完一侧再焊另一侧。
2. 分段跳焊:同一根缀板焊缝分段施焊,不要一次连续满焊;先焊缀板两端,再补中间。
3. 焊接次序:先焊接缀板 / 缀条与主肢的连接焊缝;后做主肢对接焊缝;先短焊缝,后长焊缝。
4. 多层多道焊,控制热输入;焊趾打磨圆滑,降低应力集中。
四、焊后处理
清除焊渣、飞溅,打磨焊缝成型,焊后 200~250℃后热保温 1~2h,消氢,预防延迟裂纹,全长直线度、截面尺寸、对角线、端面平整度,合格后方可转下道工序。
五、无损检测 NDT
外观 100% 检验,图纸要求时做 UT 超声波探伤;重载工况节点增加 MT 磁粉探伤,排查表面裂纹。
六、防腐工序
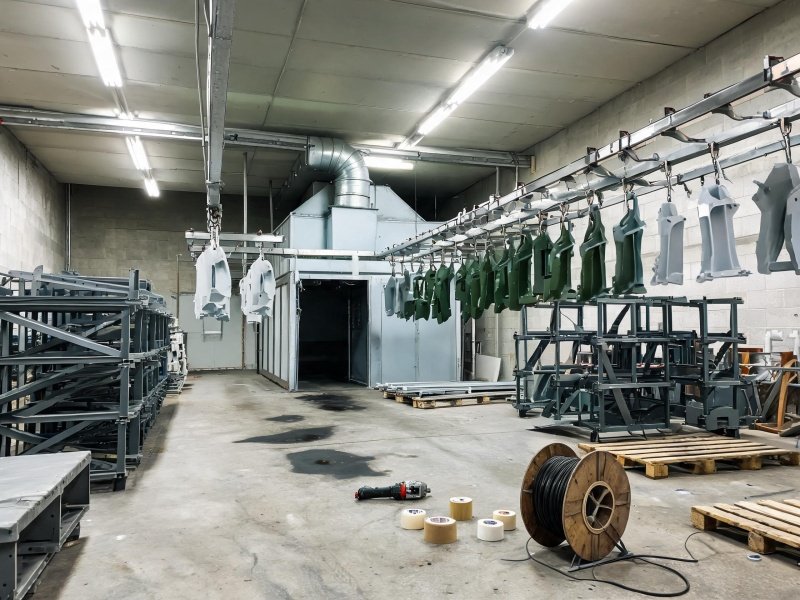
1. 室内厂房格构柱:喷砂 Sa2.5 级 → 环氧底漆 + 面漆,也可静电喷塑;
2. 户外、基坑潮湿环境:Sa2.5 喷砂,重防腐环氧涂层。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南京体育场看台钢结构焊接加工厂家