
邮箱
vip@ntpentu.com
vip@ntpentu.com
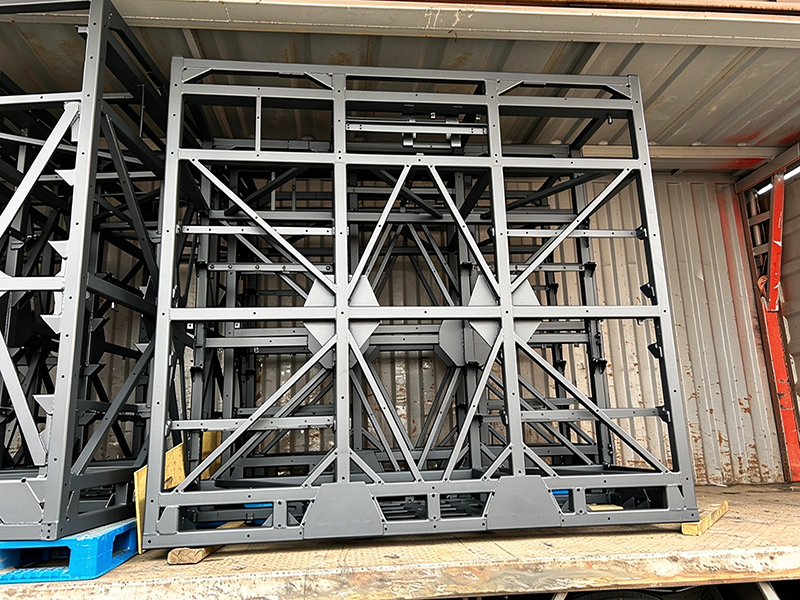
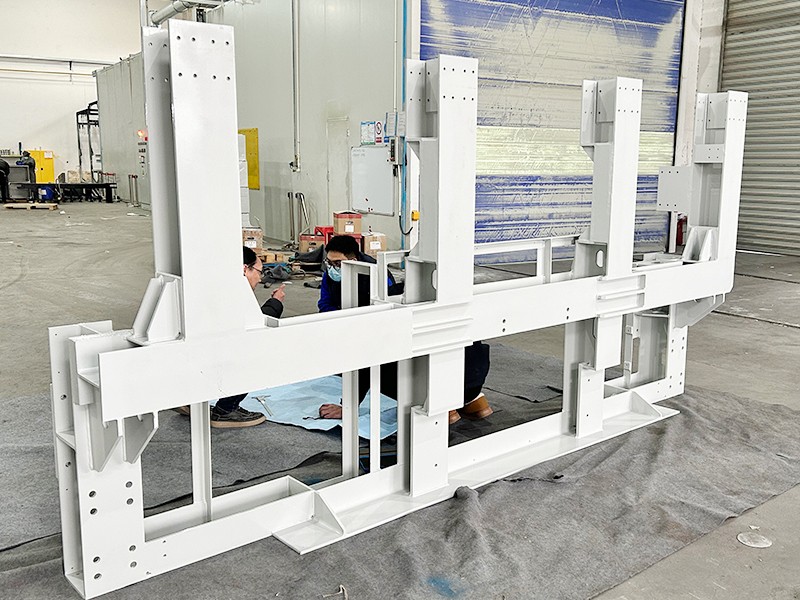
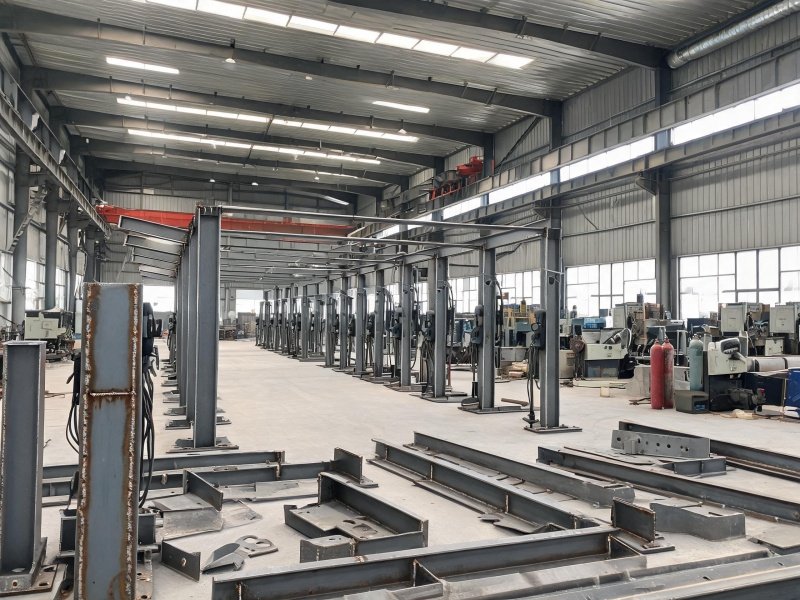
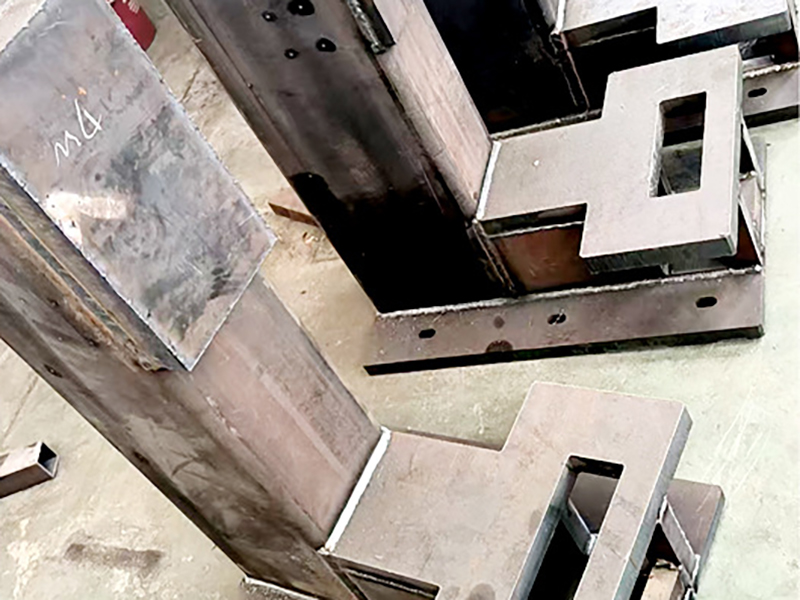
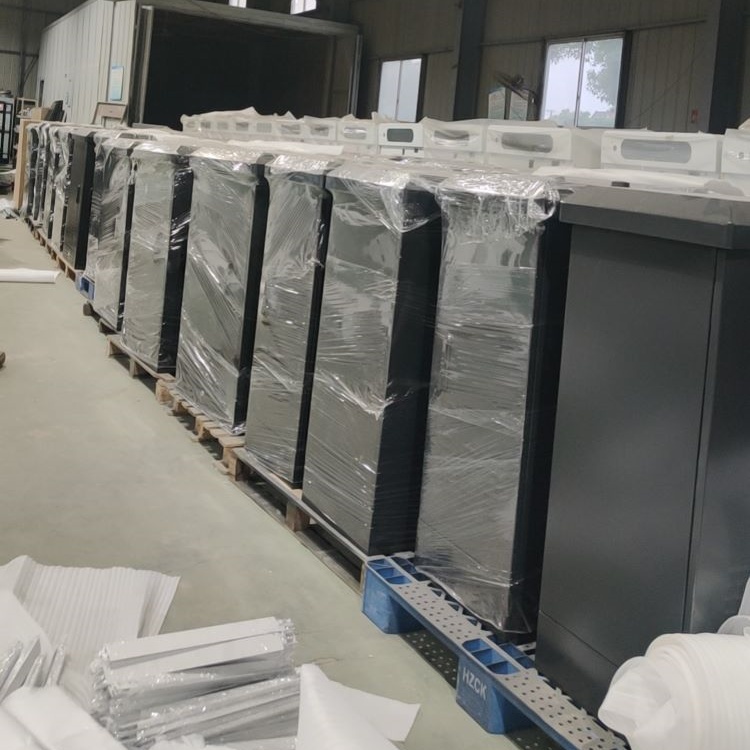
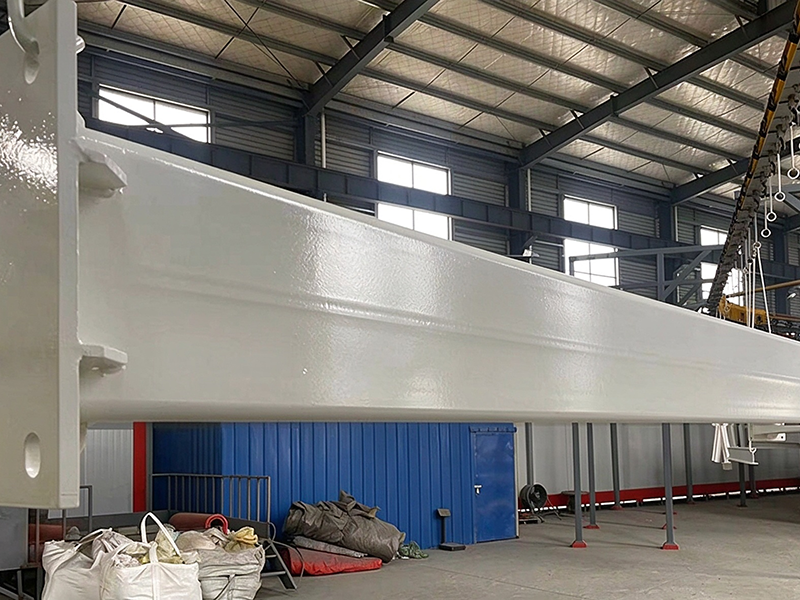
南通新能源汽车换电站电池机架焊接加工厂家,采用Q235B方管与折弯钣金一体焊接加工,全程严控焊接变形,精密加工预留装配空位,配备表面多层静电喷塑防腐工艺,可根据需求按图纸定制,适用于各类新能源换电站舱体内部电池框架OEM加工,源头自主加工厂家,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
南通新能源汽车换电站电池机架焊接加工厂家,采用Q235B方管与折弯钣金一体焊接加工,全程严控焊接变形,精密加工预留装配空位,配备表面多层静电喷塑防腐工艺,可根据需求按图纸定制,适用于各类新能源换电站舱体内部电池框架OEM加工,源头自主加工厂家,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
一、新能源换电站电池框架的特点:
1. 新能源换电站内部承重主体钢架,用来堆叠、固定动力电池包,电池从正面 / 背面装入框架内部;也可用于大型集装箱储能舱内的电池支架。
2. 结构工艺
材质:Q235 方管 + 折弯钣金件,整体焊接成型,大量斜向三角桁架加强结构,抗震、抗冲击,承受电池巨大重量。
表面:灰色静电喷塑(粉末喷涂),防锈防腐。
预留大量安装孔位,用来装配定位销、锁止机构、冷却管路、传感器。
二、焊接工艺特点
1. 主流焊接方法
CO₂气体保护焊(二保焊):效率高,适合方管框架,薄板小电流控制变形;
MAG 混合气体保护焊(80% Ar+20% CO₂):焊缝成型更好,飞溅少,外观质量高,高端机架常用;
少量氩弧焊打底:重要受力焊缝,要求根部熔透;
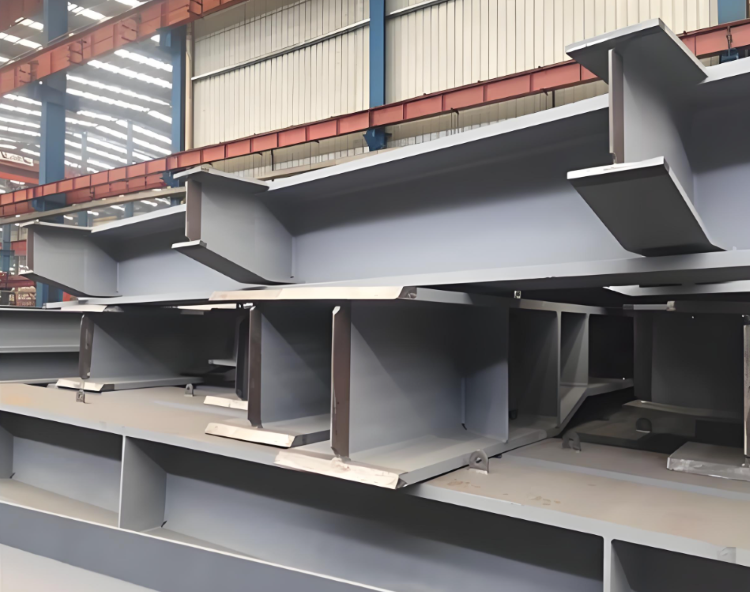
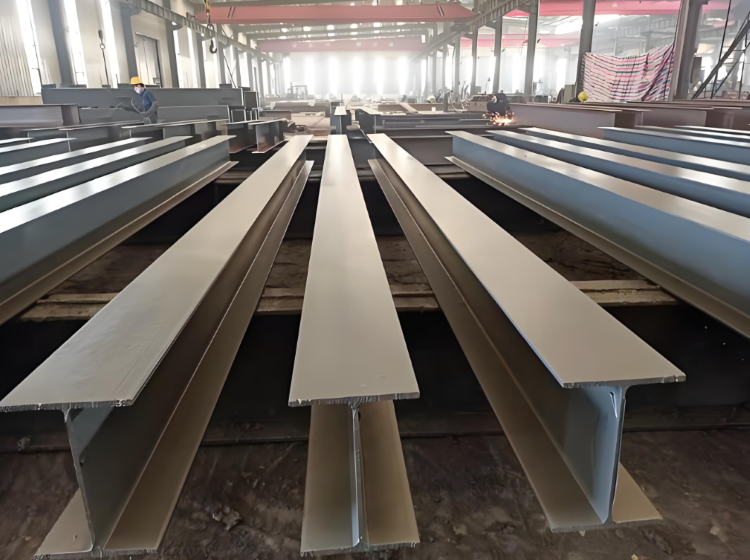
2. 焊缝类型:以角焊缝为主,关键受力位置采用熔透角焊缝 / 对接焊缝;焊缝连续、分段跳焊工艺用来控制变形。
3. 焊接顺序特殊
采用对称焊接、分段退焊、跳焊,禁止单边连续长焊缝,防止框架扭曲、对角尺寸超差;工装夹具全程刚性固定,焊后保压冷却。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

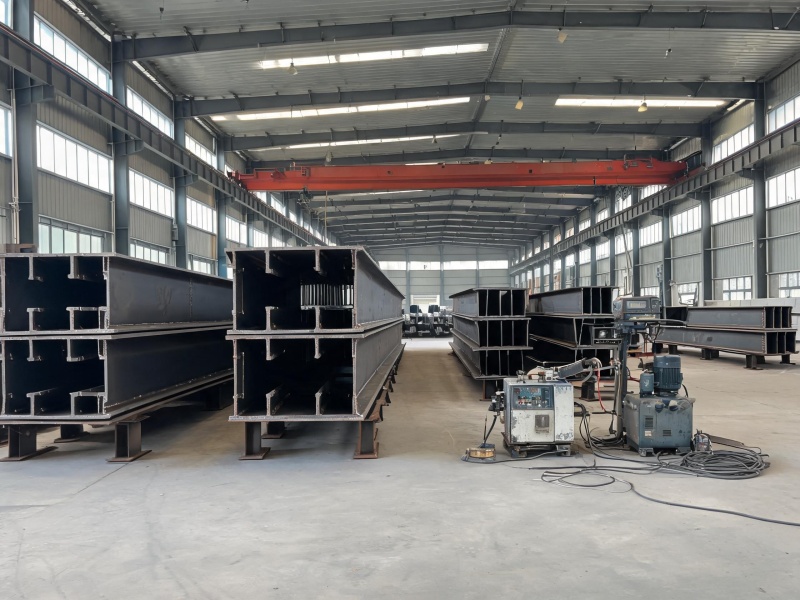
无锡地铁车站钢结构焊接加工