
邮箱
vip@ntpentu.com
vip@ntpentu.com
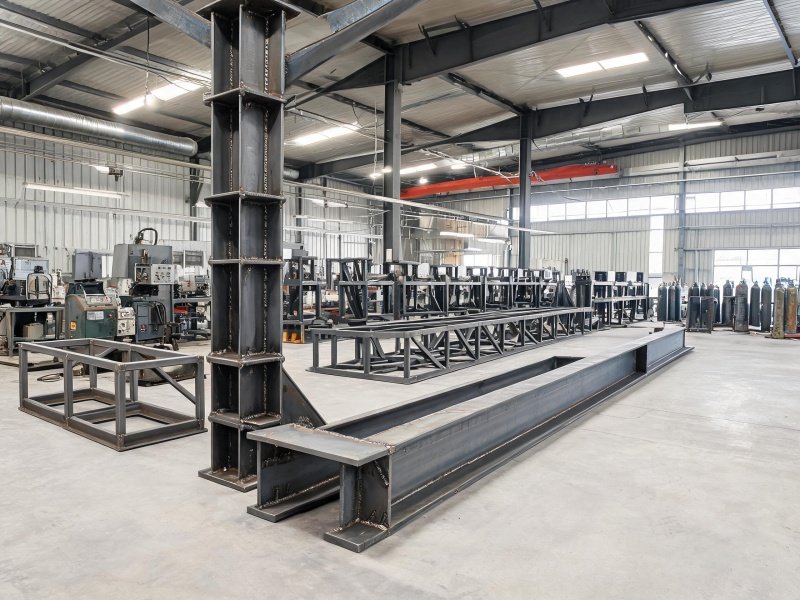
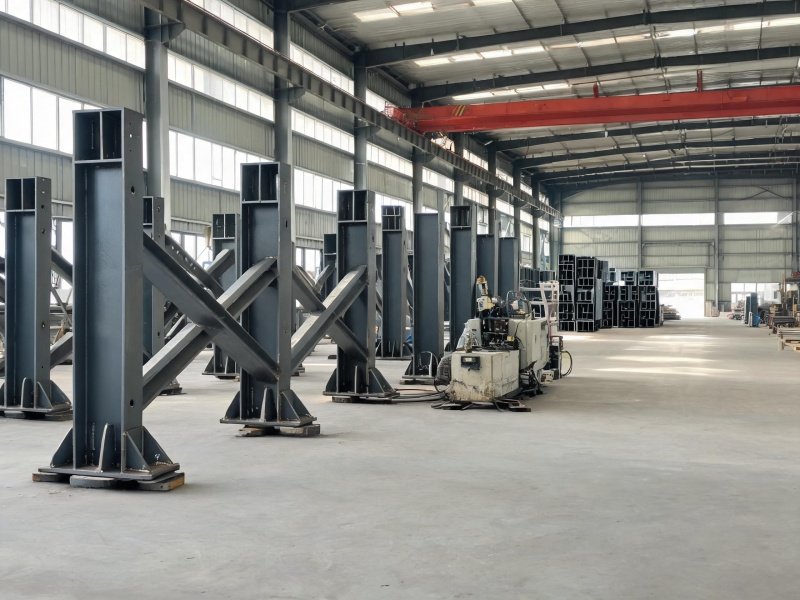
模块化消防站钢结构焊接覆盖主体框架、训练塔架、器材库和车库门梁的焊接加工,针对快速装配、长期承重和消防装备堆放工况,提供高精度焊接成型方案。
公司承接模块化消防站项目的钢结构焊接制造业务,覆盖主体框架梁柱、训练塔架、器材库隔板以及车库门梁的焊接成型。模块化消防站在泰州各区县快速布点,要求构件在工厂预制完成后现场螺栓拼接,对焊接精度和构件互换性要求严格,焊接质量直接影响项目交付周期和结构安全。
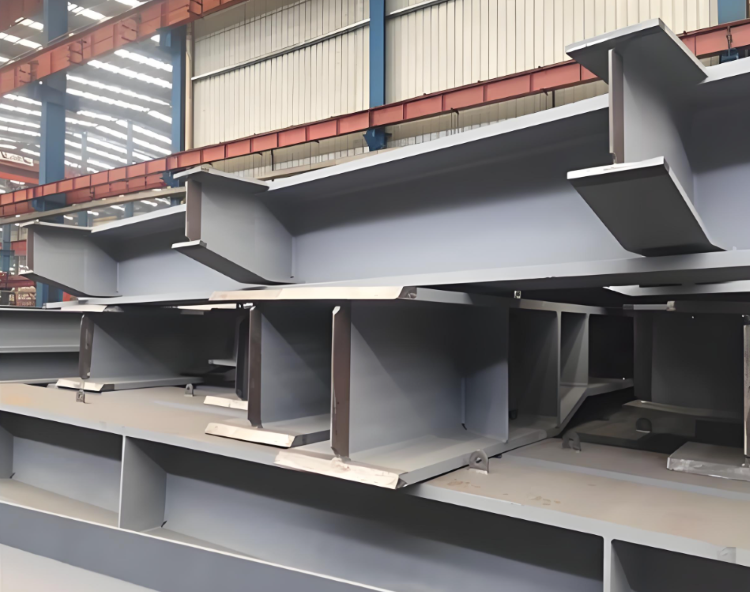
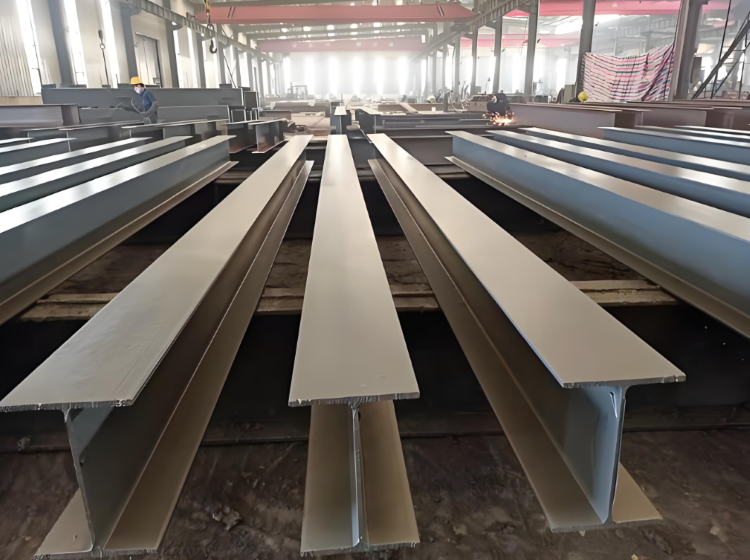
主体框架采用H型钢梁柱体系,梁柱连接节点为刚性连接,节点位置焊缝集中,热量堆在一处,翼缘和腹板的收缩不一致,焊完容易出现角变形和端部翘曲。焊接顺序按对称原则排定,先焊腹板再焊翼缘,两条主焊缝由两名焊工同步施焊,两侧热输入对称,收缩量相互抵消。层间温度控制在150℃以下,多层多道焊逐层清渣,温度过高时热影响区晶粒粗化,节点韧性下降。
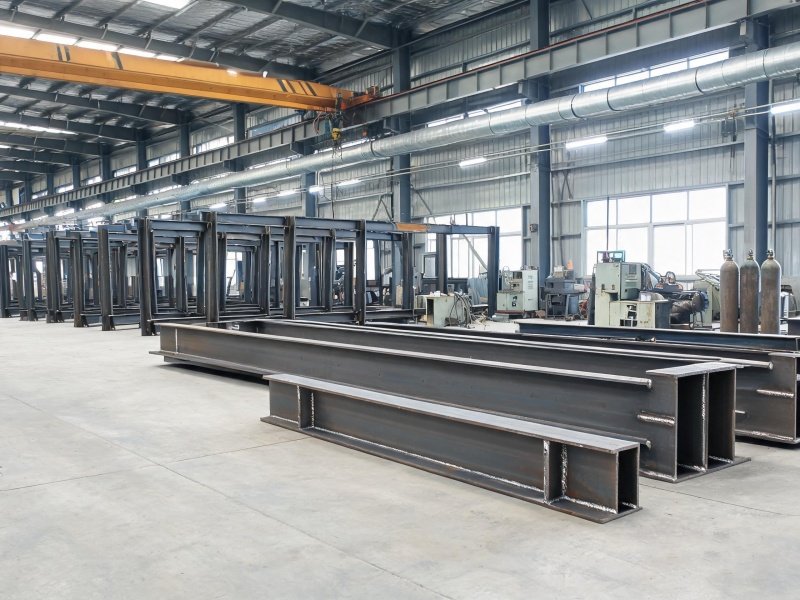
梁柱拼接端面是与相邻构件贴合的面,端面一旦倾斜,高强度螺栓穿入时会被卡住。端板与构件在胎架上组焊,焊完实测端面垂直度,偏差不超过3mm,超差的端面先机械铣平再复测。螺栓孔在端板上按钻模一次成型,孔壁不打毛刺,高强度螺栓可以顺利穿入,现场不必扩孔。焊缝经UT探伤,探伤记录与构件编号对应。
训练塔架是消防站的标志性构件,多节立柱和横担的焊接以整体垂直度为准,塔节之间错位,外观和训练使用都受影响。公司在专用胎架上做整体拼装焊接,胎架按塔架外形定位,立柱和横担在胎架上一次组对,焊接过程中构件不移位。每节立柱焊后用激光仪检测垂直度,偏差超过L/1000时及时校正,校正后复测再进入下一节。
器材库隔板和货架用冷轧薄壁型钢焊接,板薄,电流稍大就烧穿。焊接电流控制在120~150A,按板厚和接头形式取值,薄板走小电流快速焊,焊丝干伸长压短,电弧稳定,熔池不塌陷。薄壁构件的定位点焊间距加密,正式施焊时热量分散,焊后板面保持平整,不出现波浪变形。
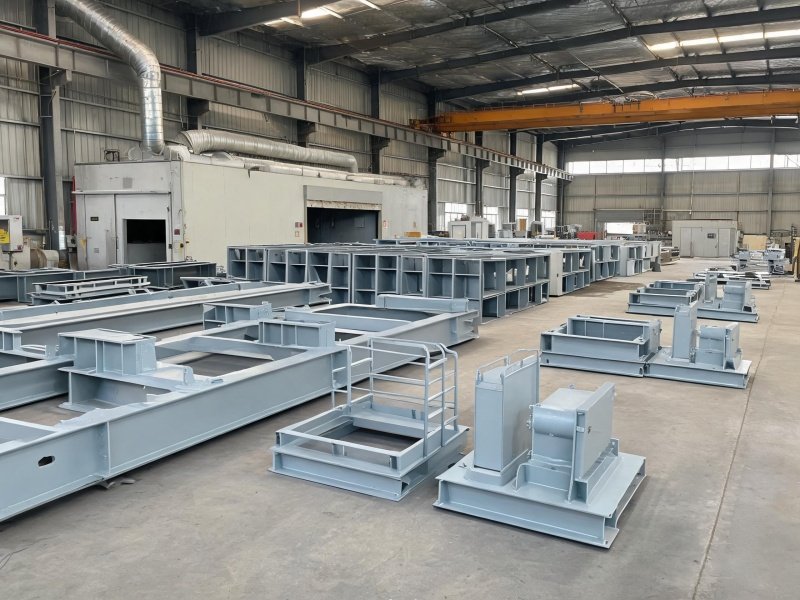
车库门梁跨度大,焊后容易下挠,门梁一旦下垂,车库门的启闭和密封都跟着出问题。下料时预先预留15~20mm起拱量,焊接完成后的收缩自然把拱度抵消,门梁落到设计标高上,不再依赖现场火工矫正。起拱量按跨度和板厚给定,长跨多留、短跨少留;首批门梁焊完实测残余拱度,实测数据回到下料环节修正预置值。爬梯、栏杆、照明支架这类附属构件与主体同步焊接,随主体构件一同出厂,现场不必另行加工。栏杆立柱的间距和高度按图统一,扶手接头打磨圆滑过渡;照明支架的孔位按灯具安装尺寸定位,到场直接装灯。
公司按模块化消防站项目的构件清单和装配要求定制焊接方案,支持来图加工,深化设计、下料、组焊、探伤到成品检验在厂内一次完成。公司持GB/T 19001/24001/45001三项管理体系认证,另获6项发明专利,各工序按同一份工艺文件流转。超声波探伤仪、激光测量设备和焊接参数记录仪齐备,焊缝内部质量、端面垂直度和塔架垂直度按构件类别逐项复核,有消防站钢结构加工需求的客户,把构件清单和图纸发过来即可评估,欢迎来电说明站点规模与布点计划,核工艺并报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南京地铁车站钢结构焊接加工厂家