
邮箱
vip@ntpentu.com
vip@ntpentu.com
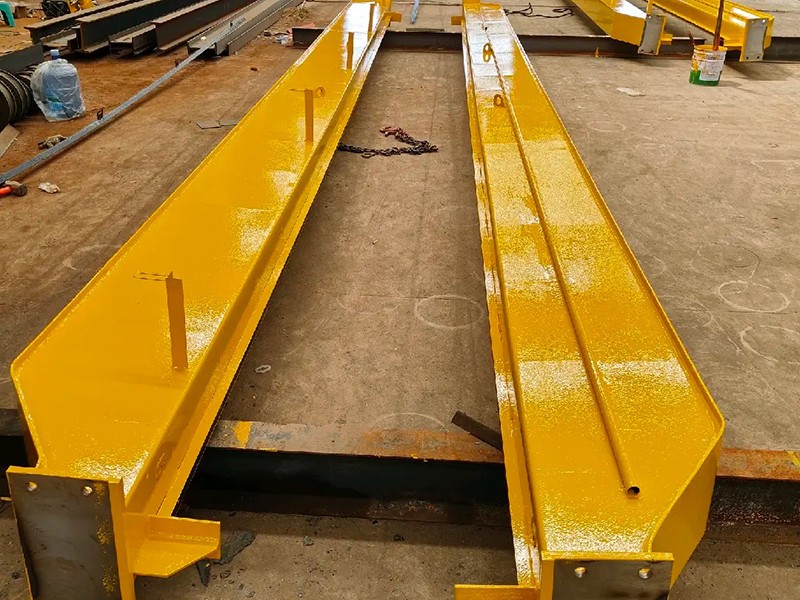
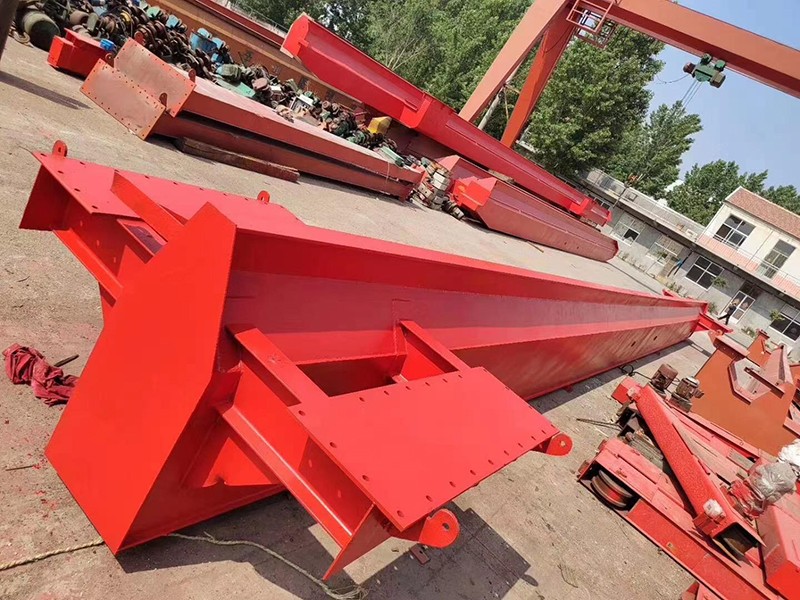
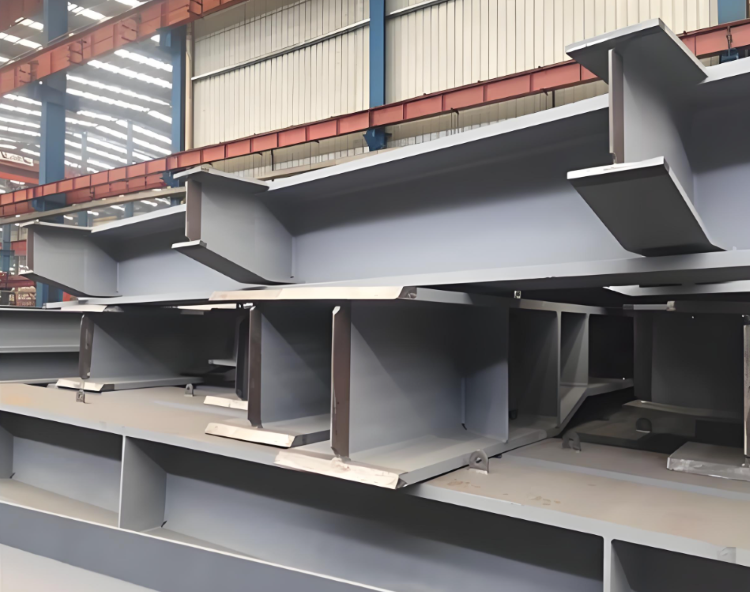
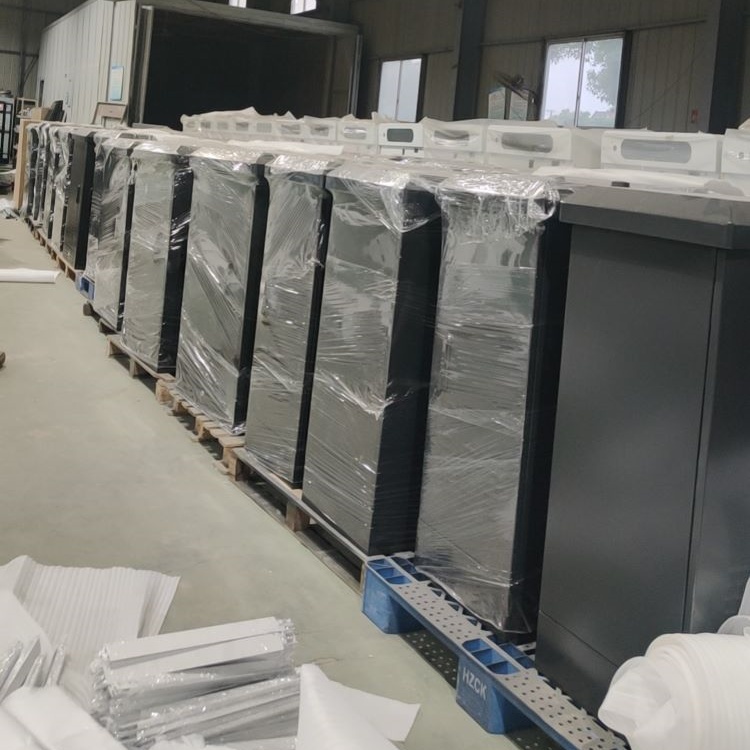
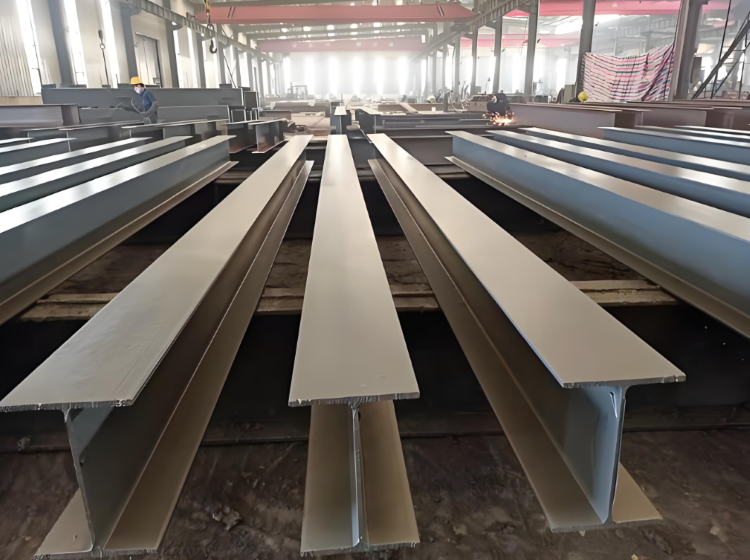
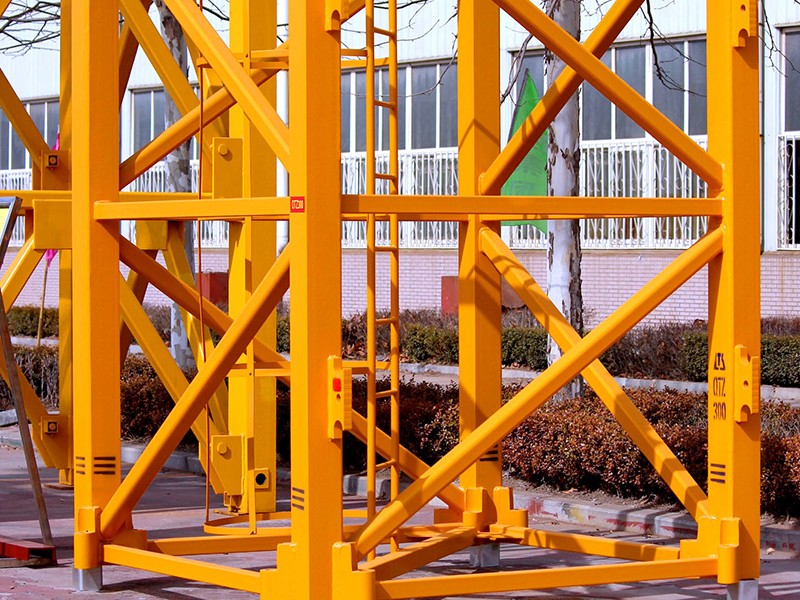
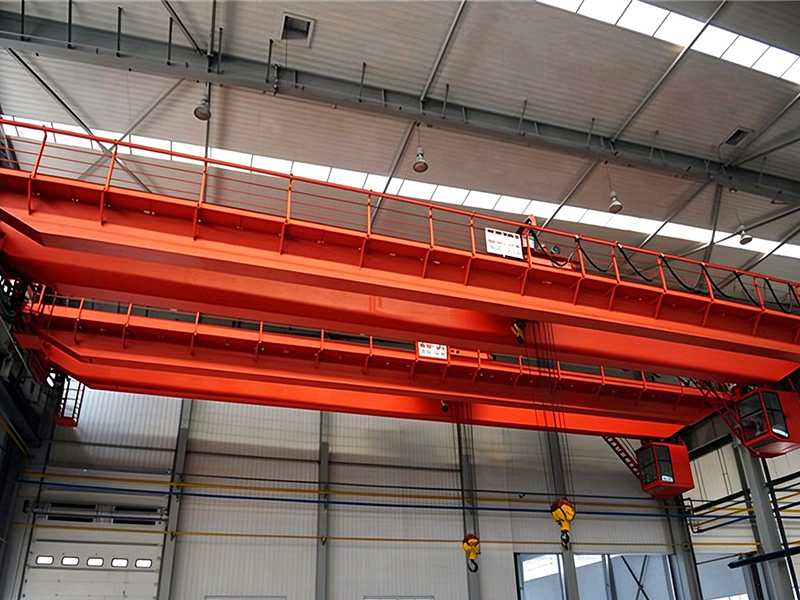
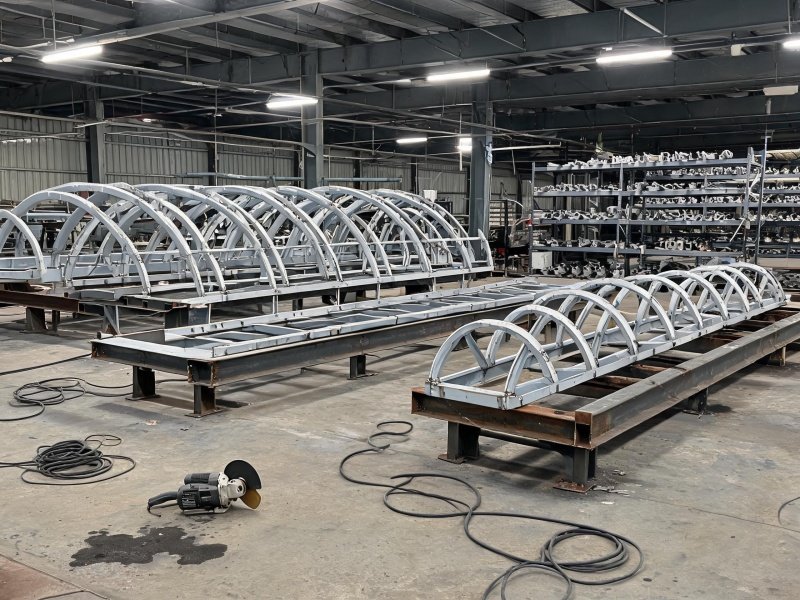
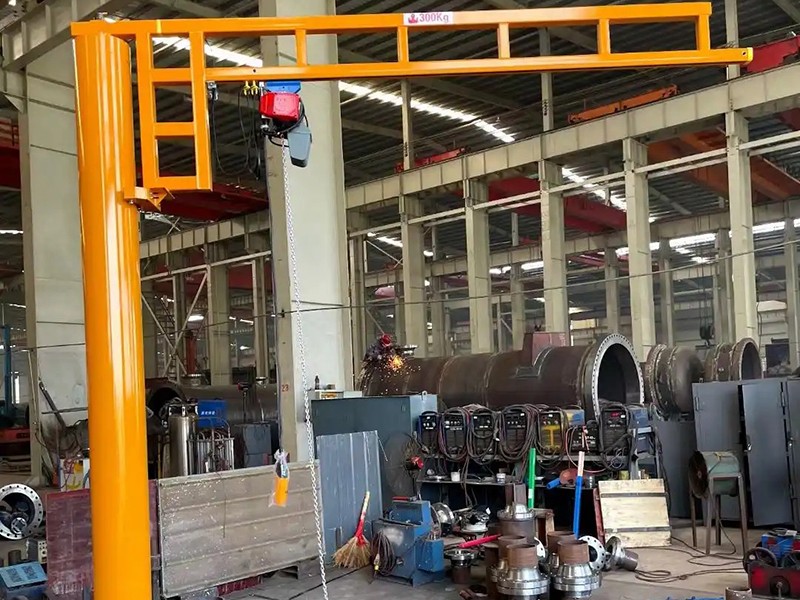
南通龙门吊行走台架焊接加工厂家,承接各种非标起重机钢构件焊接加工定制,加工厂占地面积为2.5万+平方米,分段退焊,反变形预控工艺,采用埋弧焊,气体保护焊专属焊接方式,搭配一体化加工设备,确保焊缝偏差控制,尺寸精度,配套机加工,喷砂喷塑加工工艺一体化交付,源头自主加工厂家,支持来图来料加工定制。
南通龙门吊行走台架焊接加工厂家,承接各种非标起重机钢构件焊接加工定制,加工厂占地面积为2.5万+平方米,分段退焊,反变形预控工艺,采用埋弧焊,气体保护焊专属焊接方式,搭配一体化加工设备,确保焊缝偏差控制,尺寸精度,配套机加工,喷砂喷塑加工工艺一体化交付,源头自主加工厂家,支持来图来料加工定制。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
焊接加工工艺:
焊接顺序应遵循 “先内后外、对称施焊、分段退焊” 原则:
隔板与盖板、腹板的连接焊缝先焊,采用对称交叉的焊接顺序,避免热量集中导致盖板局部凸起。
外部主焊缝(盖板与腹板的纵向角焊缝)后焊,可采用 CO₂ 气保焊或埋弧焊,多层多道时控制层间温度,必要时配合刚性固定防止角变形。
铰轴支座、弯板组件等附属件应在主箱体焊接并矫正后再装焊,焊后需复测上盖板平面度和轴孔预加工位置。
焊后矫正与整体镗孔
焊后首先检查台架整体变形,上盖板不平处可用火焰矫正或冷压校平,火焰矫正温度应控制在 650℃以下,避免母材性能受损。关键工序是整体镗孔:将台架以加工面或铰轴孔中心为基准找正后夹紧,一次装夹完成铰轴孔、轴承座孔的精加工,确保各孔的同轴度和中心距。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


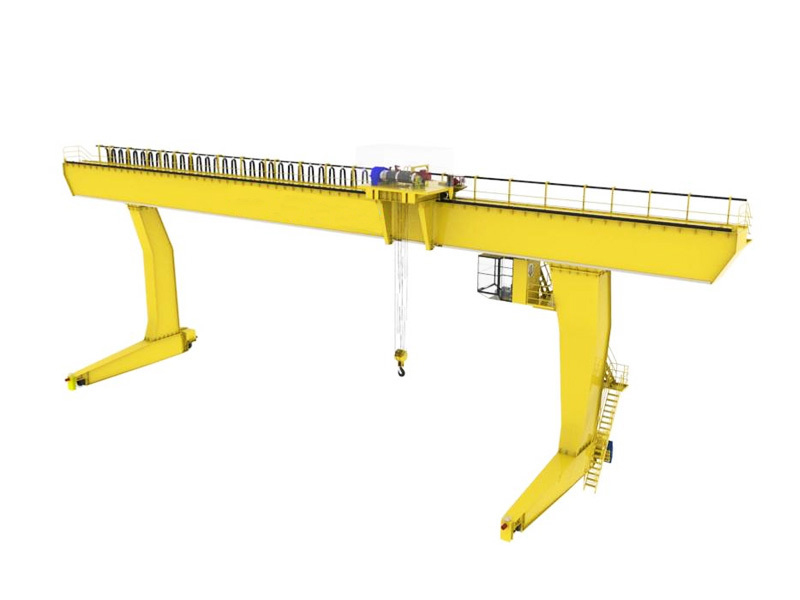
淮安单梁门式起重机钢构焊接厂家