
邮箱
vip@ntpentu.com
vip@ntpentu.com
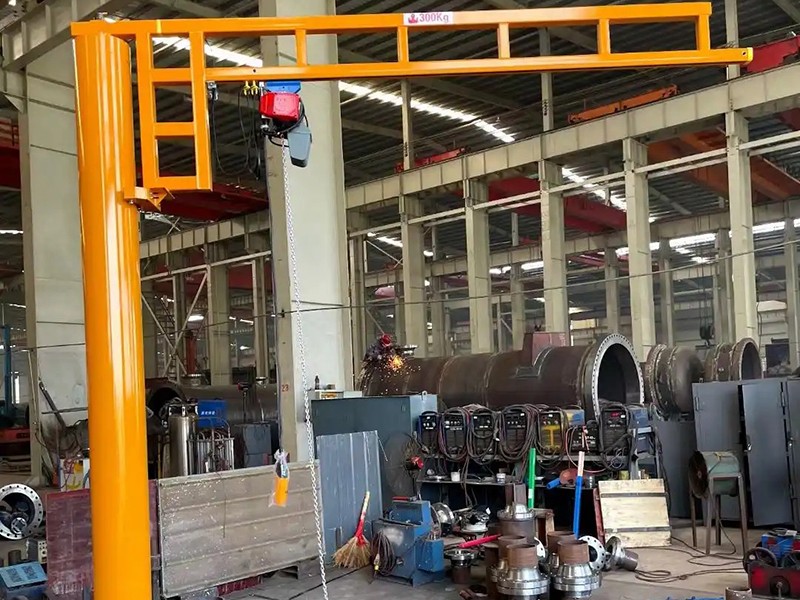
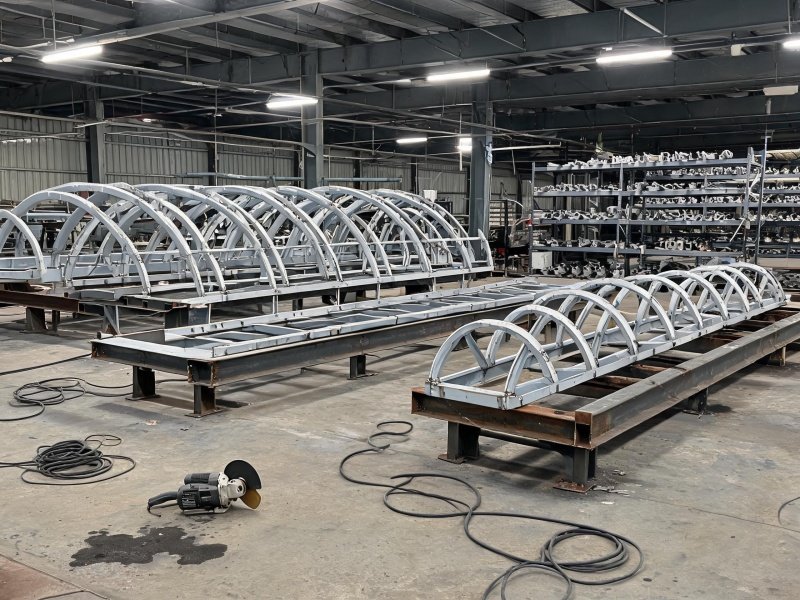
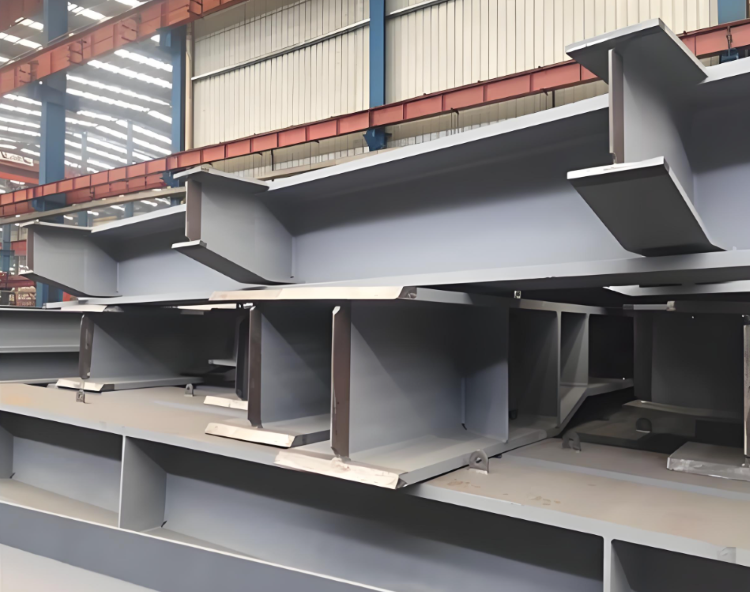
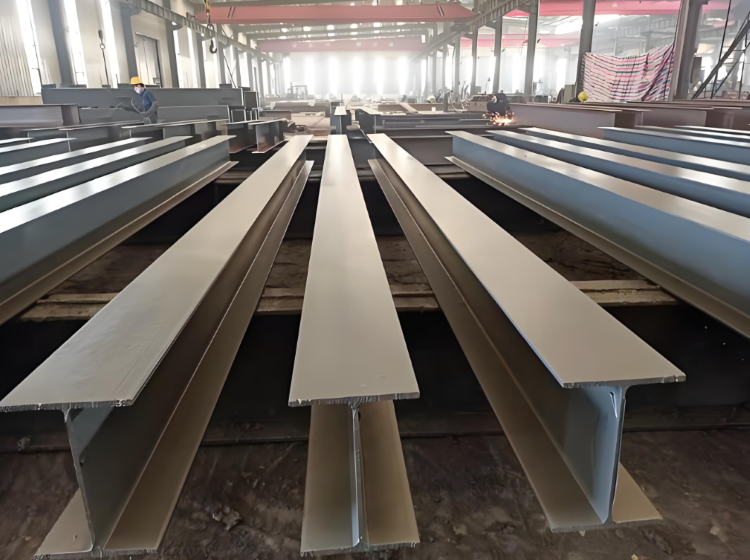
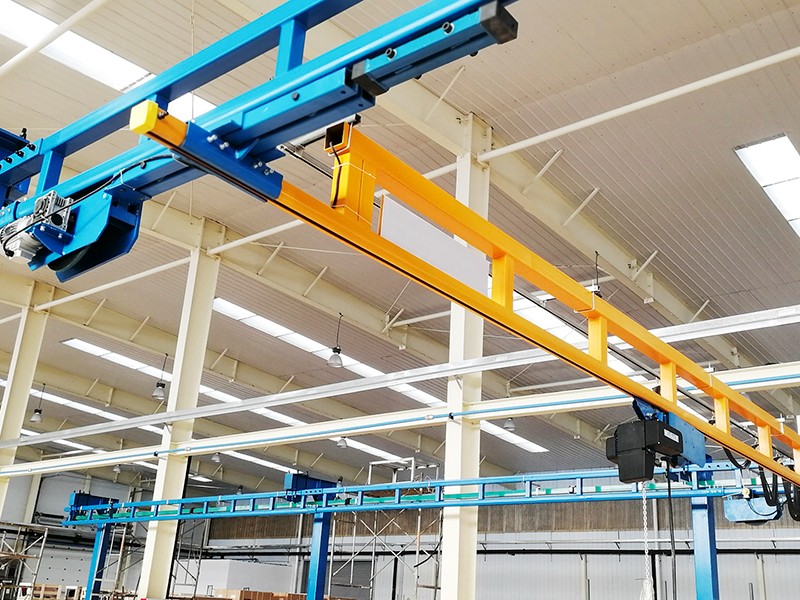
海安悬臂吊起重机钢梁焊接厂家,专业承接悬臂吊起重机钢梁焊接加工订单,建立全流程质控体系,原材料进场预处理,坡口精准加工,焊前预热,焊中巡检,焊后探伤检测工序层层把控,专注起重钢结构专项焊接加工,专业焊接加工团队,焊缝表面平整均匀,防锈防腐附着力强,搭配后续除锈涂装工艺,欢迎各大商家前来咨询。
海安悬臂吊起重机钢梁焊接厂家,专业承接悬臂吊起重机钢梁焊接加工订单,建立全流程质控体系,原材料进场预处理,坡口精准加工,焊前预热,焊中巡检,焊后探伤检测工序层层把控,专注起重钢结构专项焊接加工,专业焊接加工团队,焊缝表面平整均匀,防锈防腐附着力强,搭配后续除锈涂装工艺,欢迎各大商家前来咨询。
悬臂梁的焊接要点:
悬臂梁焊接的首要任务是防止下挠。工艺上通常采用两条路径配合:
反变形法:在组对前给悬臂梁预设一个轻微的上拱度。搜索到的历史工艺资料中,悬臂吊车梁的上盖板会采用半成品预弯,反变形数值取 2mm,公差 ±0.5mm,以抵消焊接后的收缩下挠。现代工艺中,Q355B 悬臂梁焊接前也会人为预弯一个上拱度,焊后冷却收缩时变形力刚好将其拉回平整状态。
焊接顺序调控:核心原则是 “先焊离中性轴远的焊缝,后焊近的” 。对于工字钢悬臂,如果下盖板焊缝先焊,梁会向上弯曲;如果上盖板焊缝先焊,梁会向下弯曲。因此,对于需要保持上拱的悬臂,应先焊下盖板与腹板的连接焊缝,利用其收缩产生向上的弯曲趋势。长焊缝采用分段退焊或跳焊,避免热量沿焊缝单向累积。
根部关键焊缝
悬臂梁与回转法兰或立柱的连接焊缝是受力核心。悬臂与主梁的连接焊缝需要承受单侧吊运的扭矩,因此需采用对称焊接工艺——两名焊工同步作业,从中间向两端逐步施焊,确保焊缝均匀受力,避免单侧热输入过大导致根部角变形。
立柱与底板
立柱无缝钢管与底板之间的环形角焊缝,应采用对称分段退焊。先焊完一段后,转到对称位置焊下一段,避免连续焊接导致底板单侧翘曲。定位焊时就要用直角尺校验立柱与底板的垂直度,焊后复测。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

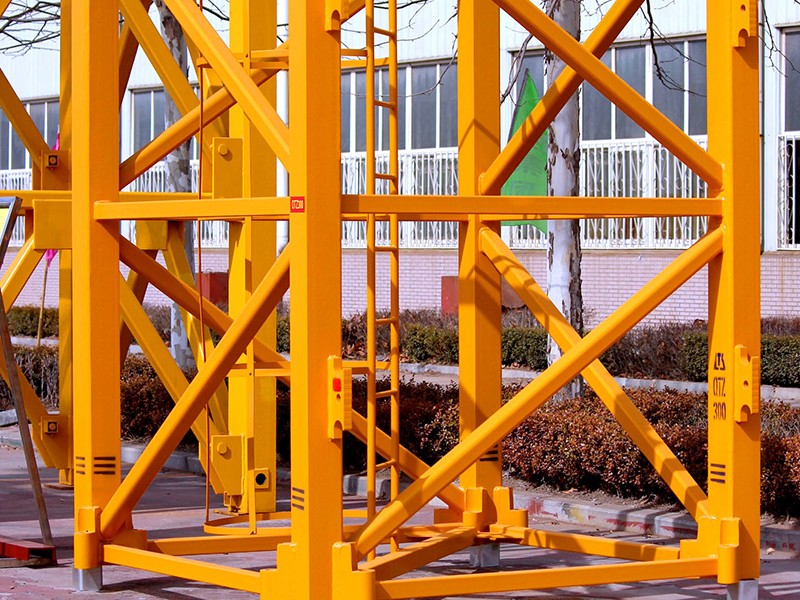
南通龙门吊行走台架焊接加工