
邮箱
vip@ntpentu.com
vip@ntpentu.com
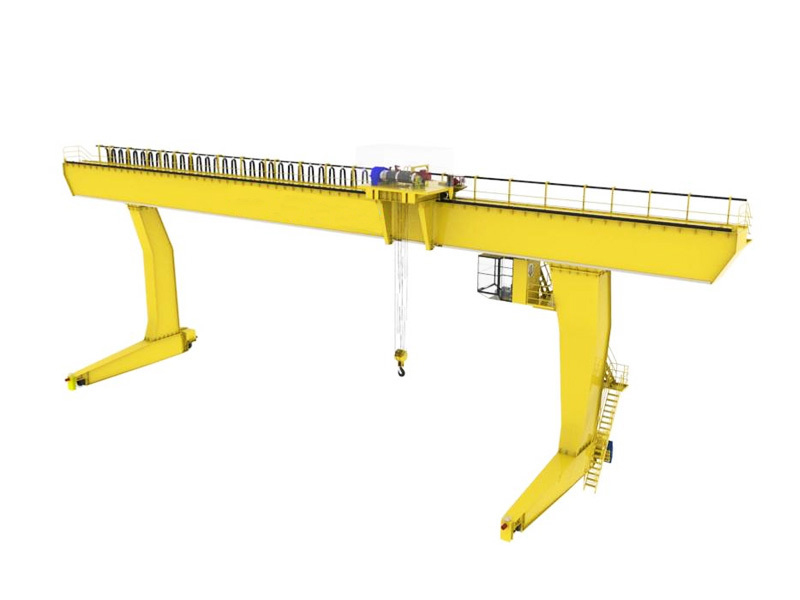
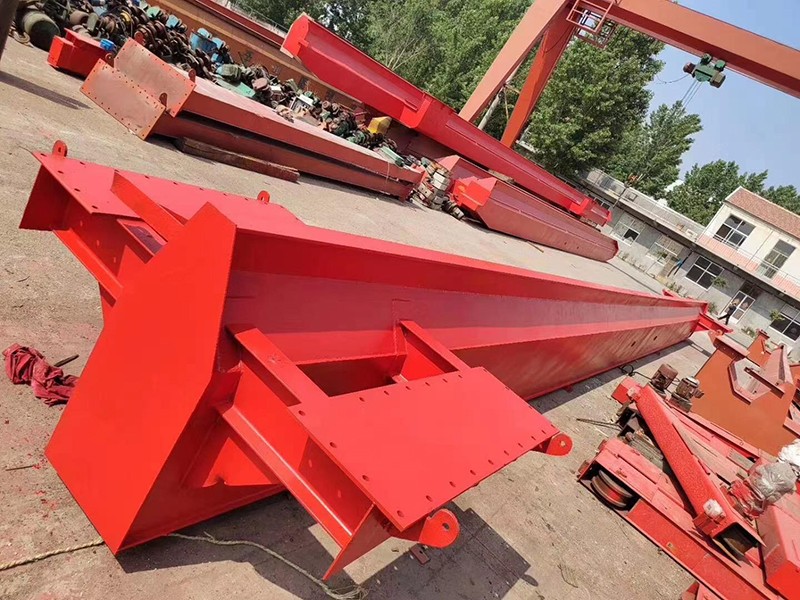
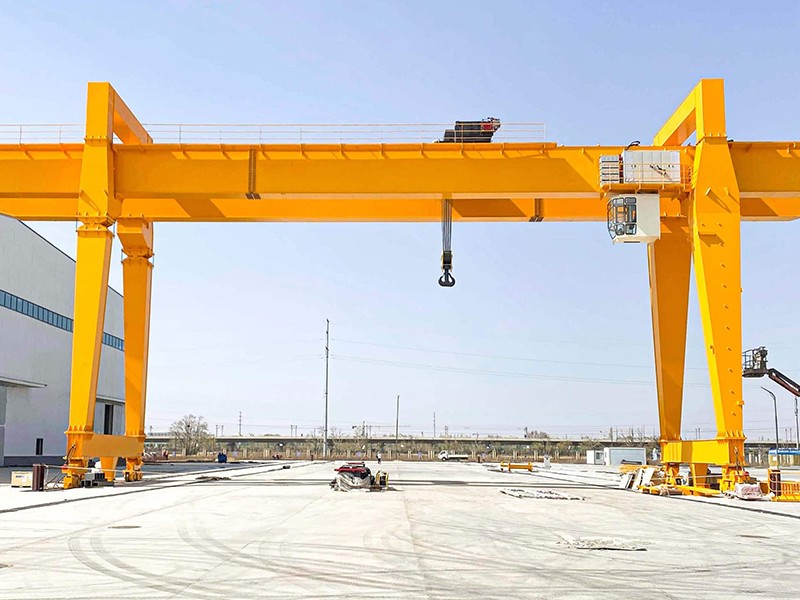
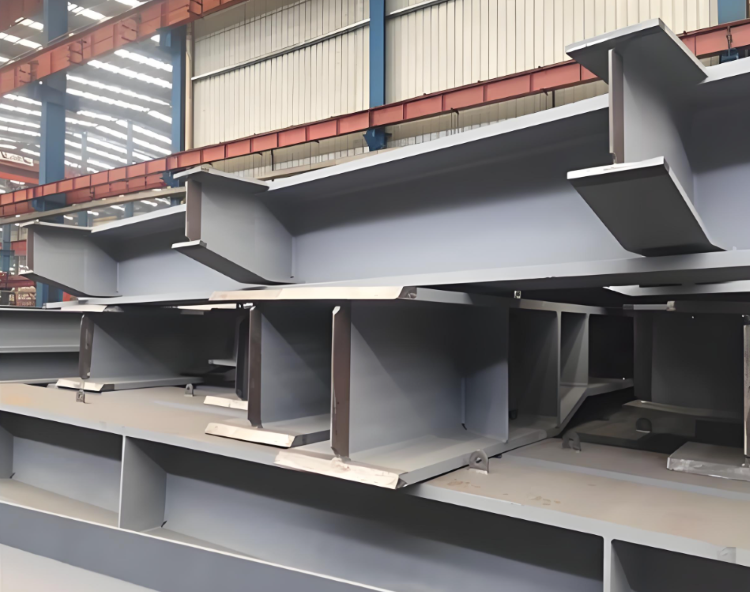
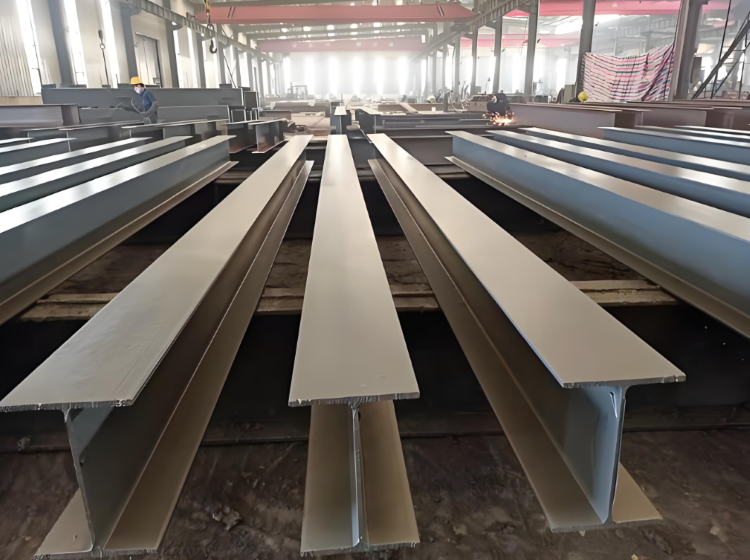
淮安单梁门式起重机钢构焊接厂家,专业承接单梁门式起重机钢构oem焊接加工订单,配备数控厚板切割,坡口加工,工装组队,埋弧自动焊接,焊后矫正,消应力,无损探伤,喷砂防腐涂装一站式加工流程,源头自主加工厂家,支持来图来料加工定制,可提供新构件定制生产,旧单梁门吊加固,欢迎各大商家前来咨询。
淮安单梁门式起重机钢构焊接厂家,专业承接单梁门式起重机钢构oem焊接加工订单,配备数控厚板切割,坡口加工,工装组队,埋弧自动焊接,焊后矫正,消应力,无损探伤,喷砂防腐涂装一站式加工流程,源头自主加工厂家,支持来图来料加工定制,可提供新构件定制生产,旧单梁门吊加固,欢迎各大商家前来咨询。
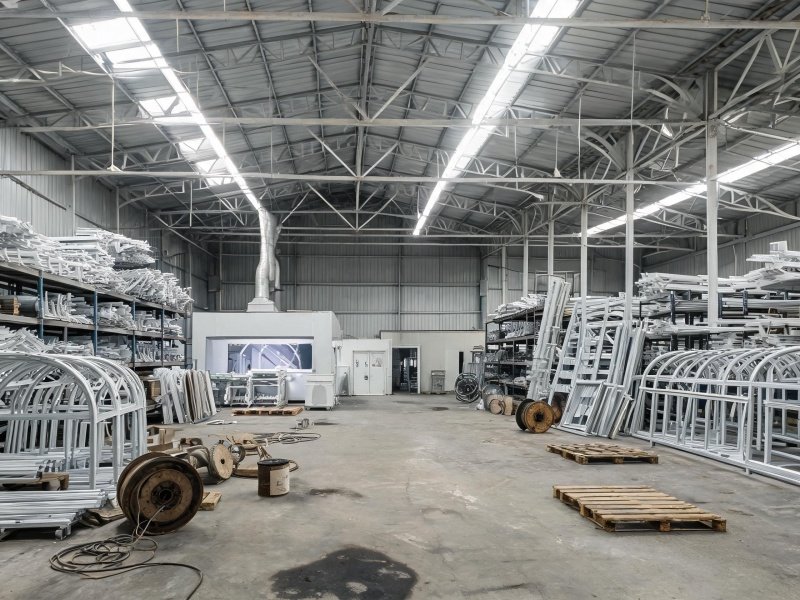
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
工序关键点
1. 下料:数控火焰 / 等离子切割,切割边缘打磨光滑;翼缘板拼接焊缝避开小车轮压高应力区、错开隔板位置,减少疲劳隐患;
2. 坡口
翼缘 - 腹板 T 型主接头:K 型坡口(单面焊双面成型 / 深熔焊);
翼缘板对接拼接:X 型坡口;
3. 组对
工装刚性固定,控制错边、装配间隙;单梁主梁上拱度是核心指标,按图纸预放拱度,抵消小车 + 起吊载荷下挠;同时控制旁弯、扭曲。
4. 焊接顺序(控变形)
对称分段跳焊、多层多道;两侧同步施焊,减少主梁扭曲、旁弯;加劲板不要连续满焊,分段焊接降低焊接应力。
5. 焊后处理
矫正:火焰矫正 Q355 钢材加热温度≤600℃,严禁水冷;小件可机械矫正。
消应力:大跨度单梁主梁可采用振动时效;客户要求高时采用热处理消应力。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
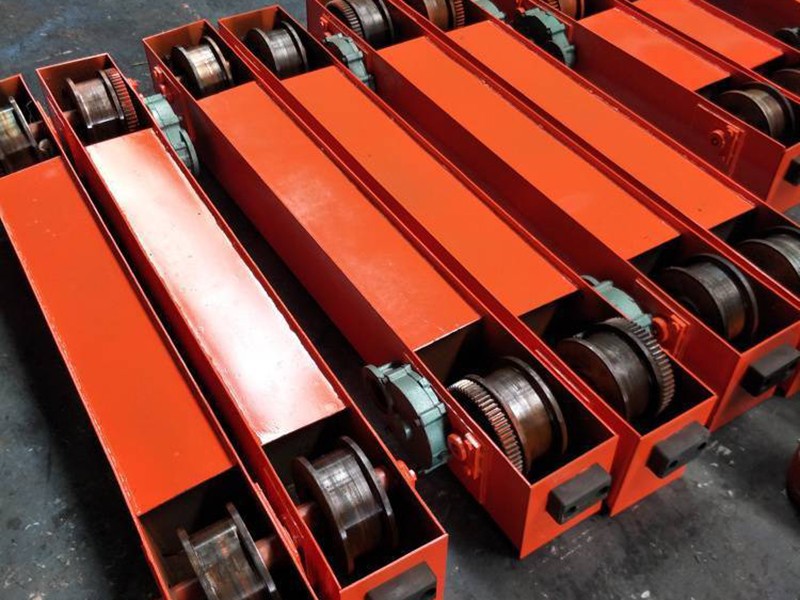

盐城起重机龙门吊钢构焊接加工