
邮箱
vip@ntpentu.com
vip@ntpentu.com
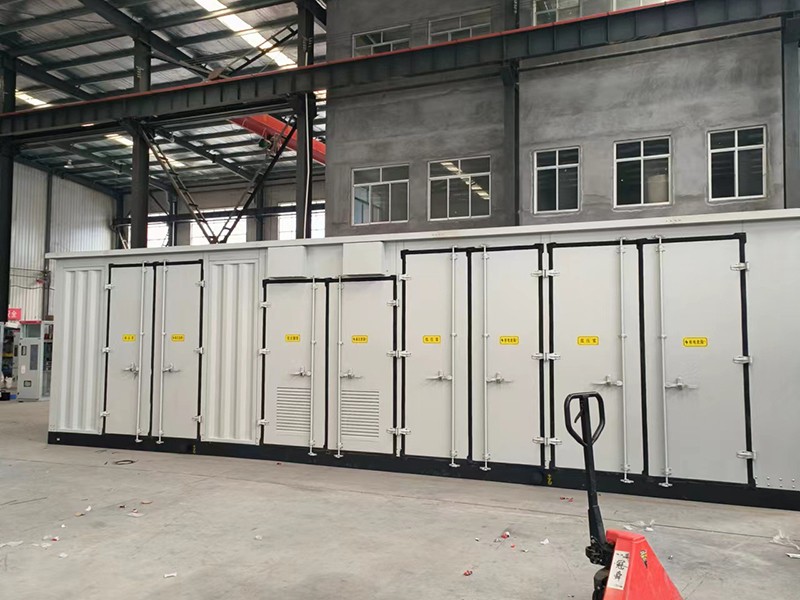
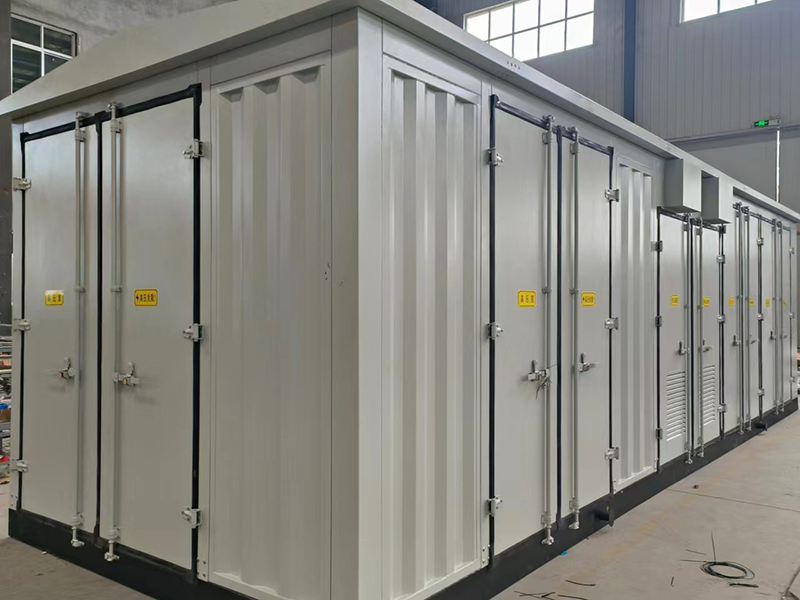
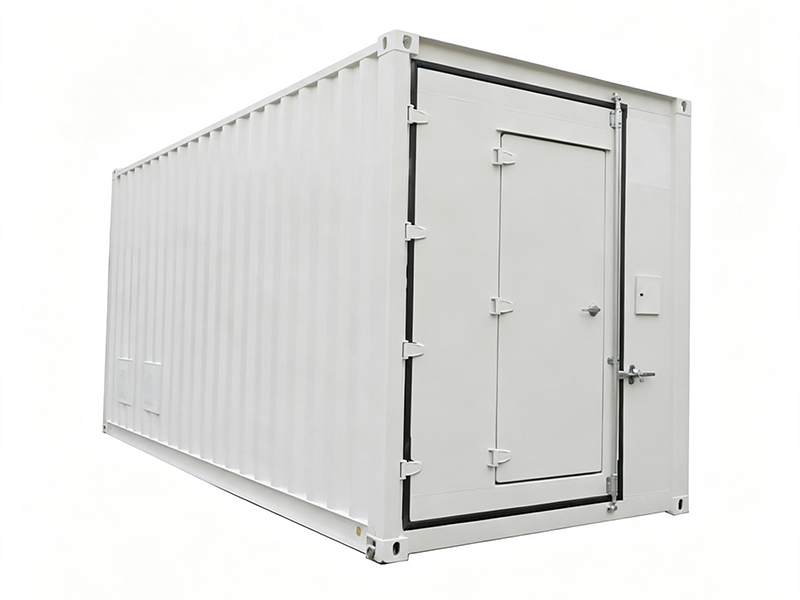
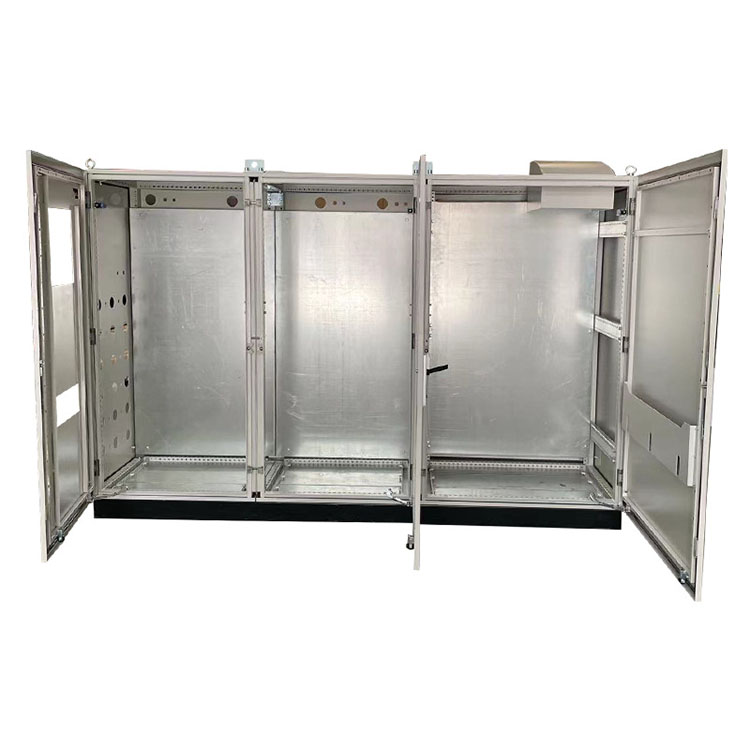
泰州变电站组合电力舱外壳钣金加工厂家,选用耐候高强度板材,光纤激光切割下料,数控折弯成型,精密机加工,无缝焊接,静电喷涂等一站式钣金交付加工工艺,工厂完成钣金预制、涂装、预装附属构件,在每一个加工环节都严格质检,确保工件的加工精度和结构性,欢迎各大商家前来咨询。
泰州变电站组合电力舱外壳钣金加工厂家,选用耐候高强度板材,光纤激光切割下料,数控折弯成型,精密机加工,无缝焊接,静电喷涂等一站式钣金交付加工工艺,工厂完成钣金预制、涂装、预装附属构件,在每一个加工环节都严格质检,确保工件的加工精度和结构性,欢迎各大商家前来咨询。
电力舱外壳钣金焊接工艺:
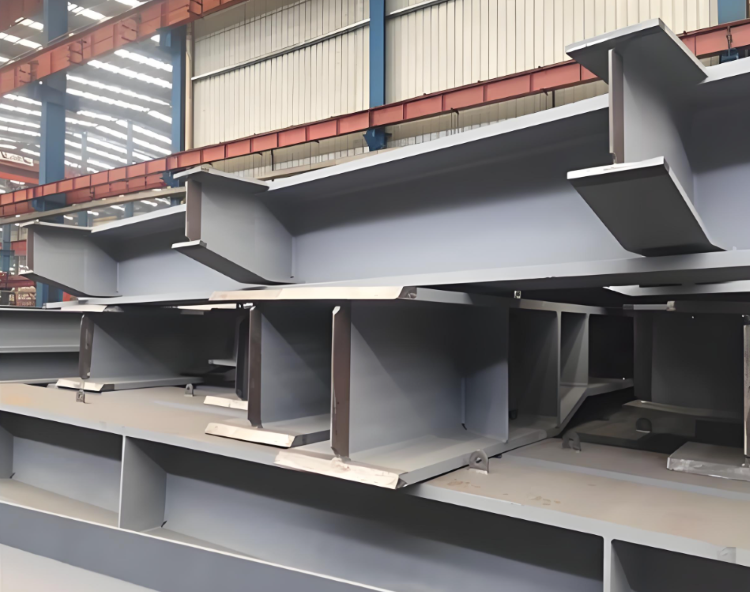
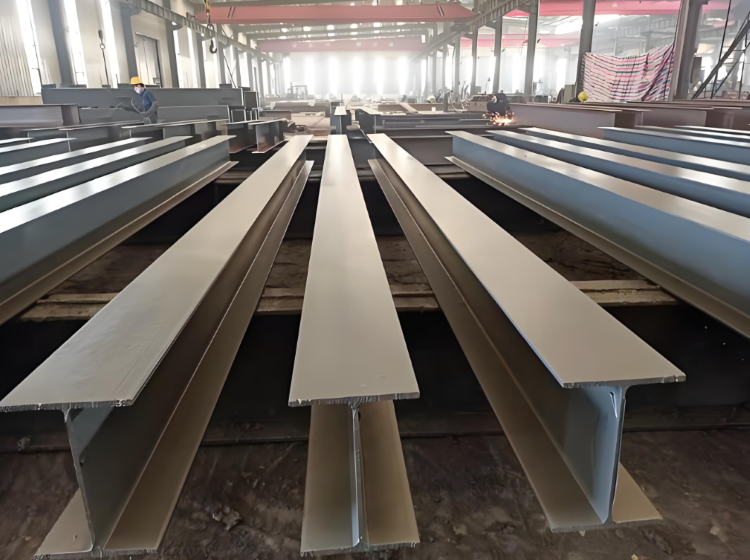
1. 焊前:钢板激光切割下料,数控折弯成型;专用工装夹具定位舱体框架,预装加强筋、吊装底座、舱间对接法兰;校验尺寸与法兰平面度。
2. 焊接:CO₂气体保护焊分段对称施焊,控制焊接变形;舱间对接法兰、门框等位置连续满焊;关键受力焊缝 MT 磁粉探伤;焊后校正调平。
3. 后处理:焊渣飞溅清理打磨;整体喷砂除锈 Sa2.5 级,户外重防腐涂装;加工防雨檐、排水槽、密封槽、通风百叶、检修门、接地座等附属结构。
4. 检验:舱体外形尺寸、对角线、对接法兰平面度全检;门体开合、密封间隙、涂层外观逐项检测,检验资料存档。
完整加工工艺:
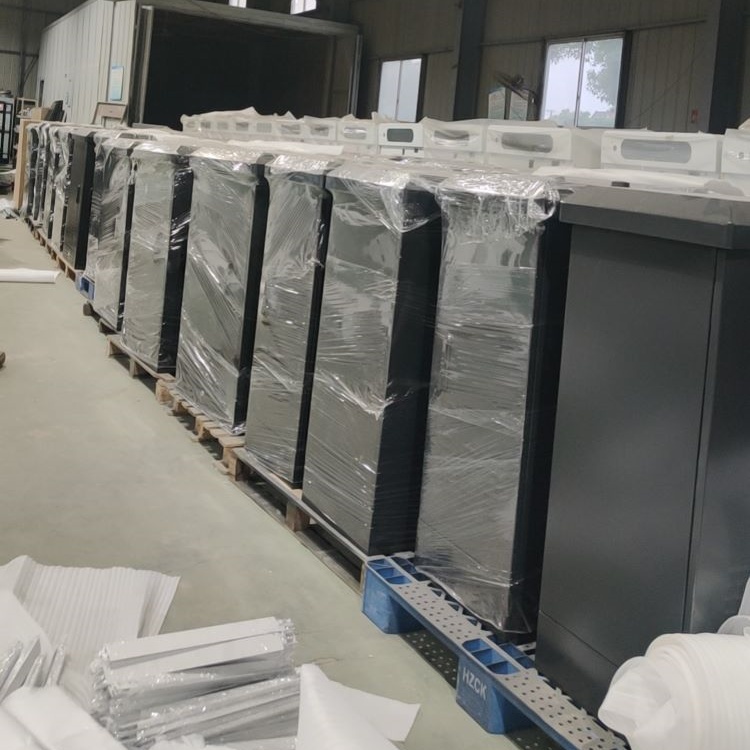
原材料进厂检验 → 激光 下料 → 板材校平、去毛刺 → 折弯成型 → 单舱底座胎架组对焊接 → 墙板、顶板、门体、百叶、舱间对接法兰装配 → 分区焊接(结构断续焊 + 水密连续密封焊) → 焊后打磨校正 → 尺寸检测 → PT 渗透探伤(所有水密焊缝,含舱间对接法兰焊缝) → 单舱 IP 淋雨试验(喷塑前) → 振动时效(大型组合舱可选) → 脱脂除油 → 喷砂 Sa2.5 级 → 户外聚酯粉末喷塑 → 密封面局部打磨、接地端子加工 → 密封条、锁具、百叶预装。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
如皋10KV智能升压箱变外壳钣金加工厂