
邮箱
vip@ntpentu.com
vip@ntpentu.com
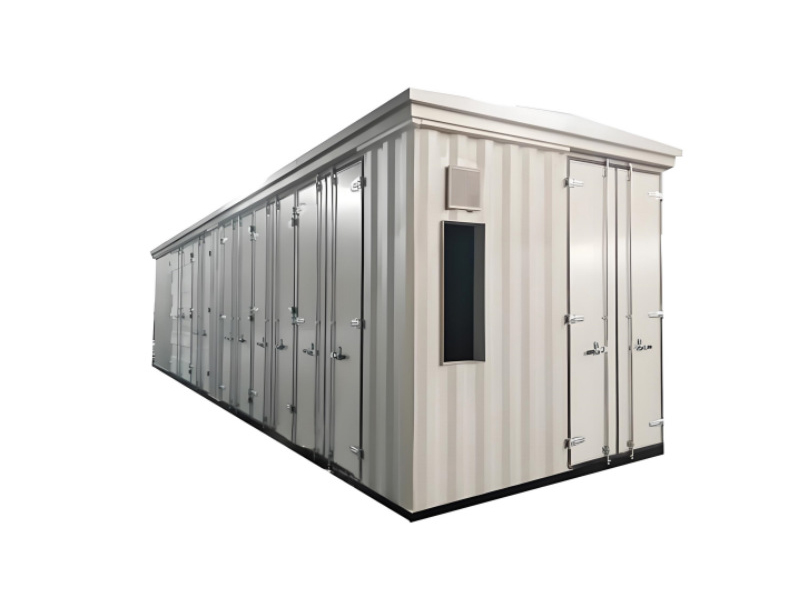
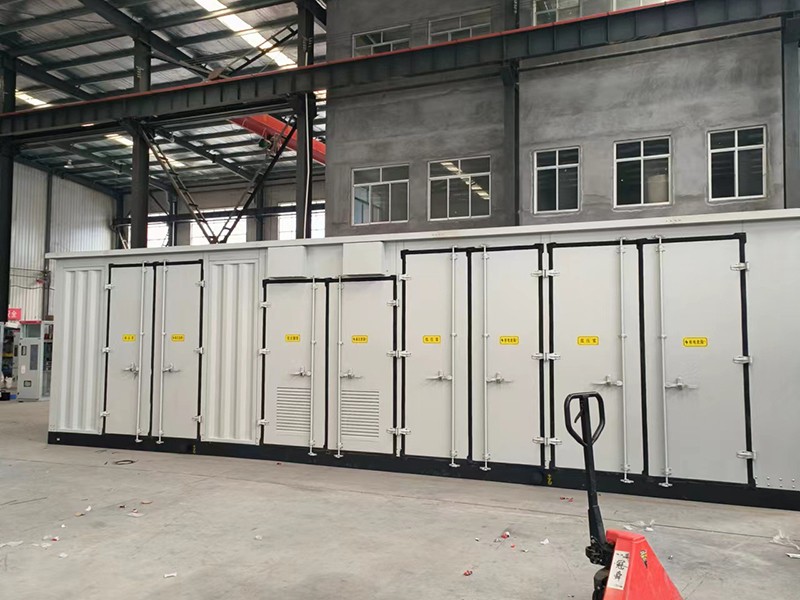
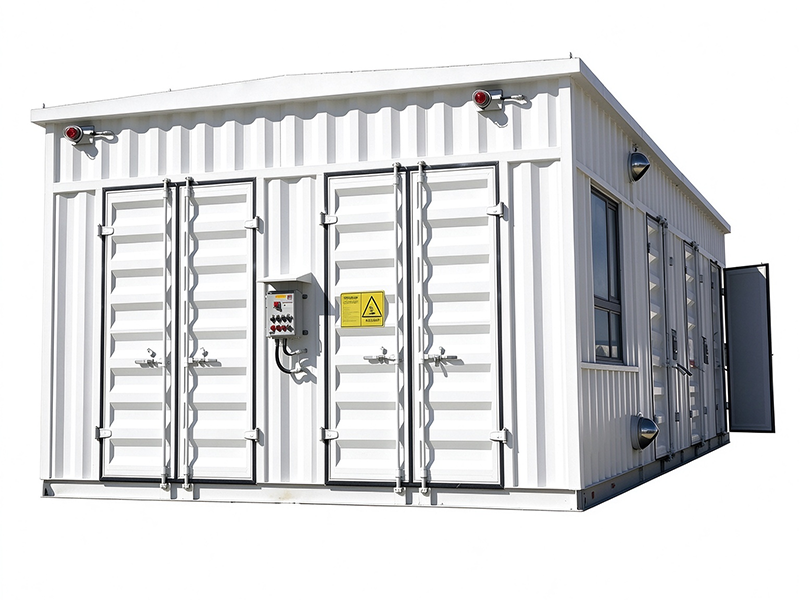
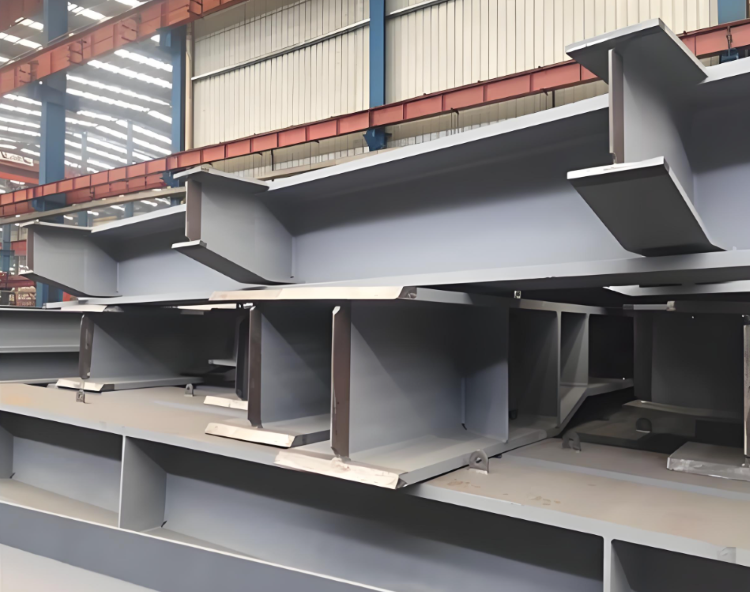
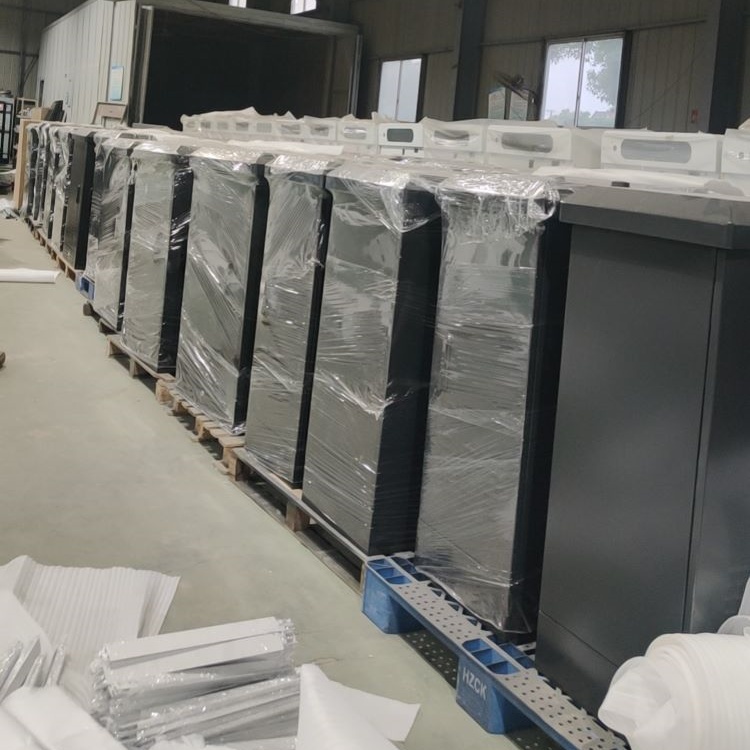
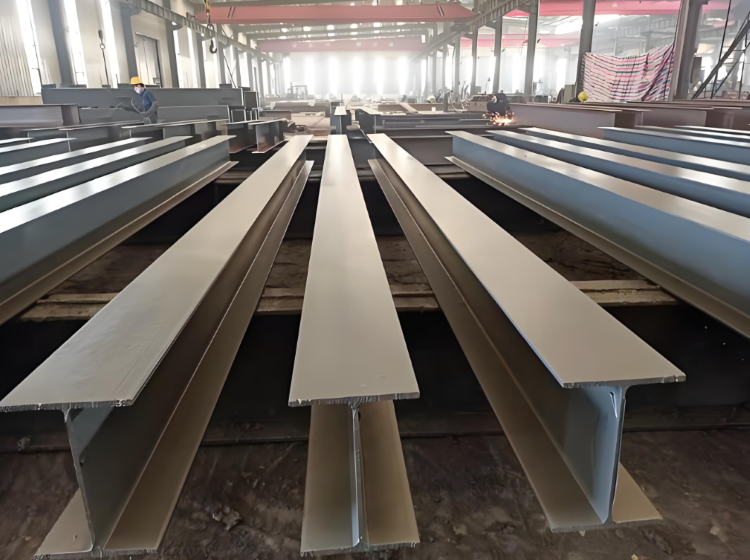
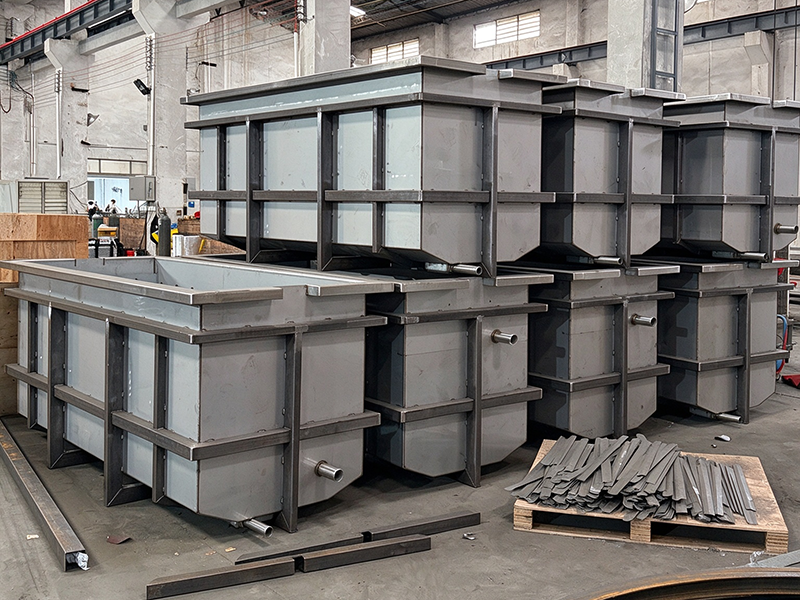
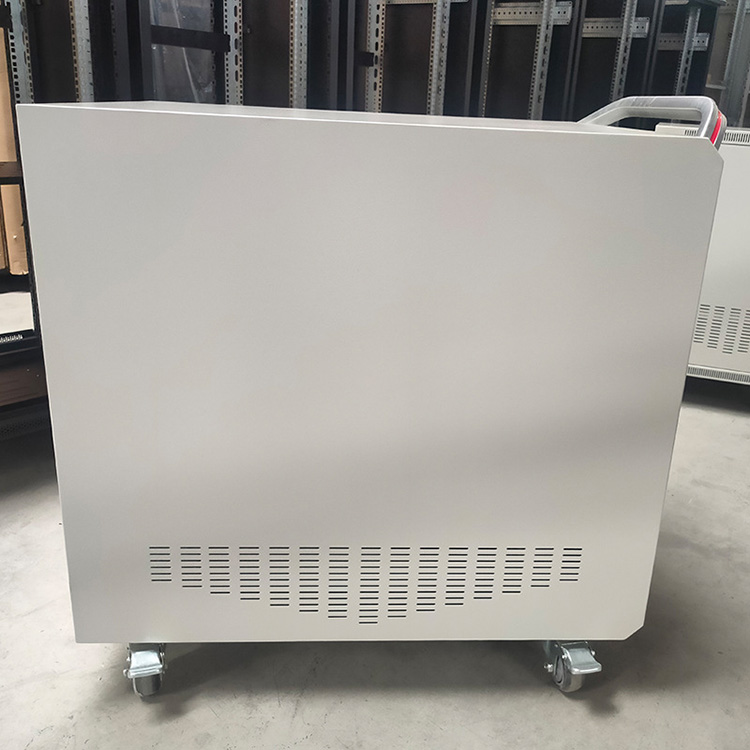
如皋10kv智能升压箱变外壳钣金加工厂家,承接各种非标电力集装箱壳体定制加工,选用冷轧板或镀锌板,从板材激光下料,折弯成型,框架组焊,密封处理到户外级涂装,全流程精密管控,采用专用工装进行框架拼装焊接,箱体框架采用二氧化碳气体保护焊,壳体防护等级可达IP54,欢迎各大商家前来咨询。
如皋10kv智能升压箱变外壳钣金加工厂家,承接各种非标电力集装箱壳体定制加工,选用冷轧板或镀锌板,从板材激光下料,折弯成型,框架组焊,密封处理到户外级涂装,全流程精密管控,采用专用工装进行框架拼装焊接,箱体框架采用二氧化碳气体保护焊,壳体防护等级可达IP54,欢迎各大商家前来咨询。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
具体钣金加工工艺:
1.下料:光纤激光切割,切口无毛刺;板材展开计算时预留折弯回弹量 + 焊接收缩余量。
2.折弯:折弯内 R≥2 倍板厚;所有锐边打磨 R≥2mm,规避喷塑尖角薄涂层,防止户外尖点腐蚀。
3.预制开孔(禁止后期气割开孔)
折弯成型前预制加工:防雨百叶窗孔、高低压电缆进出孔、泄压孔、凝露排水孔、呼吸透气孔;
底部门槽最低点预留凝露排水孔;透气孔配套防雨防尘百叶,平衡壳体内外压力,防止喷塑烘烤时腔体鼓泡。
4.焊接工艺
底座承重框架:CO₂气体保护焊 GMAW;
围护薄板、门框密封焊缝:脉冲气保焊 / 氩弧焊打底,低热输入,抑制薄板波浪变形;
狭小返修位置:手工电弧焊。
焊接顺序(控制变形关键)
先完成底座框架焊接、校正检测,再装配外壳钣金件;
墙板采用对称对角分段跳焊,分段长度 400~600mm;非密封加强筋使用断续焊,最大限度降低薄板热变形;
防水密封焊缝(门框四周、侧板底边、顶板拼接缝)放在最后施焊;焊后打磨,PT 渗透探伤排查表面微裂纹;
严禁在门框密封面、接地基准面随意引弧;电弧擦伤位置必须打磨修复。
焊后处理与专项检测(箱变电力强制检验项)
焊后冷却:构件保留在胎架上自然冷却,冷却完成再松夹具,防止回弹变形。
变形校正:薄板钣金优先机械校正;火焰校正谨慎使用,温度 600~750℃,严禁水冷;门框密封面禁止火焰校正。
消应力(可选,大型升压箱变):振动时效,释放焊接残余应力,抵御长途运输、台风载荷。
无损检测:VT 外观 100% 全检;所有防水连续密封焊缝做PT 渗透探伤;底座主承重焊缝按图纸要求做 UT 超声波探伤。
5.喷塑前处理与喷涂工序
焊后整体脱脂,清除油污、铁屑;喷砂除锈达到Sa2.5 级,表面粗糙度 40~70μm。
喷塑:户外耐候聚酯粉末,膜厚 80~120μm,C4 防腐等级,抗紫外线老化。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南通电力储能电池舱舱体钣金加工厂家