
邮箱
vip@ntpentu.com
vip@ntpentu.com
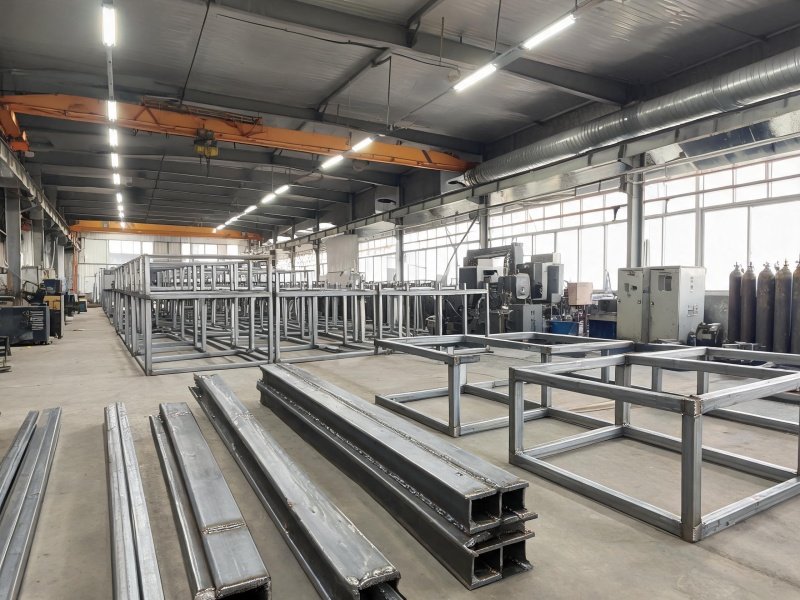
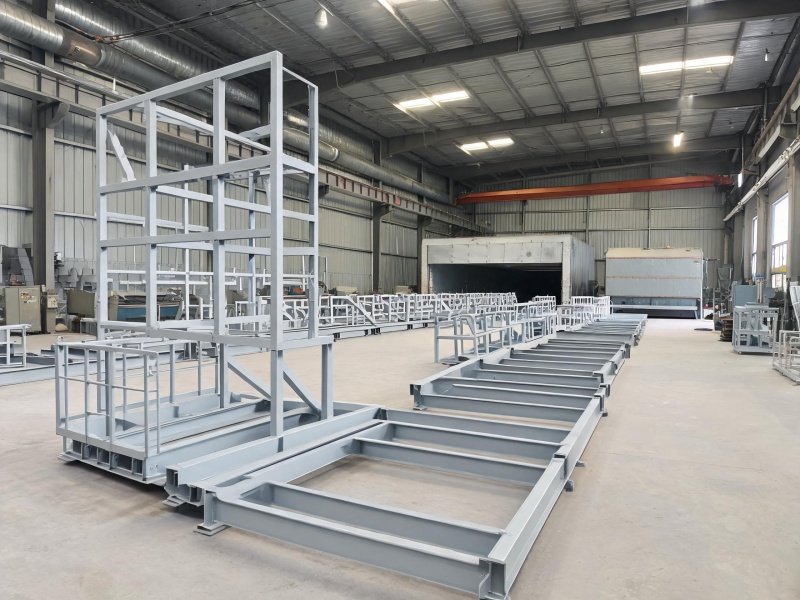
装配式检验中心钢结构焊接覆盖实验楼框架、设备平台、通风管道支架和洁净区隔墙骨架的焊接加工,针对精密设备安装、洁净环境和快速装配施工要求,提供高精度焊接成型方案。
公司承接装配式检验中心项目的钢结构焊接制造业务,覆盖实验楼主框架、设备操作平台、通风管道支架以及洁净区隔墙骨架的焊接成型。装配式检验中心在常州各工业园区和科研院所广泛应用,对钢构件的焊接精度、洁净度和设备安装适配性要求严格,焊接质量直接影响检验设备的运行精度和实验环境稳定性。
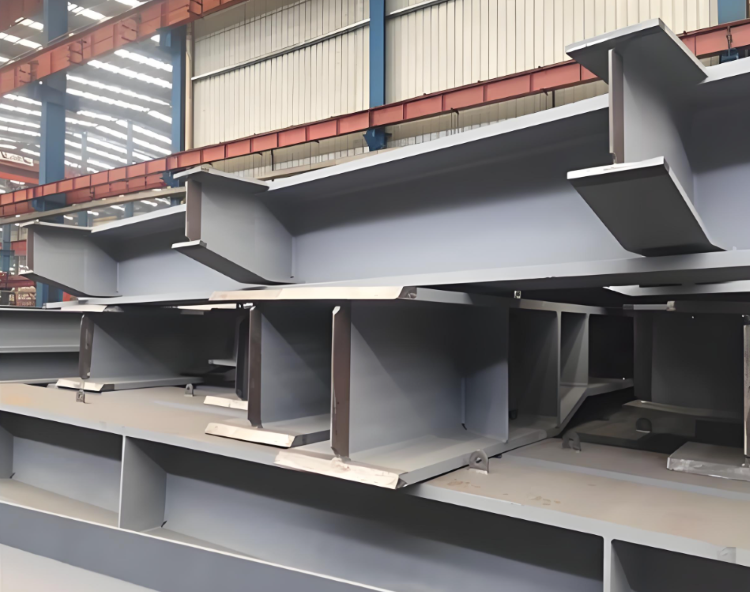
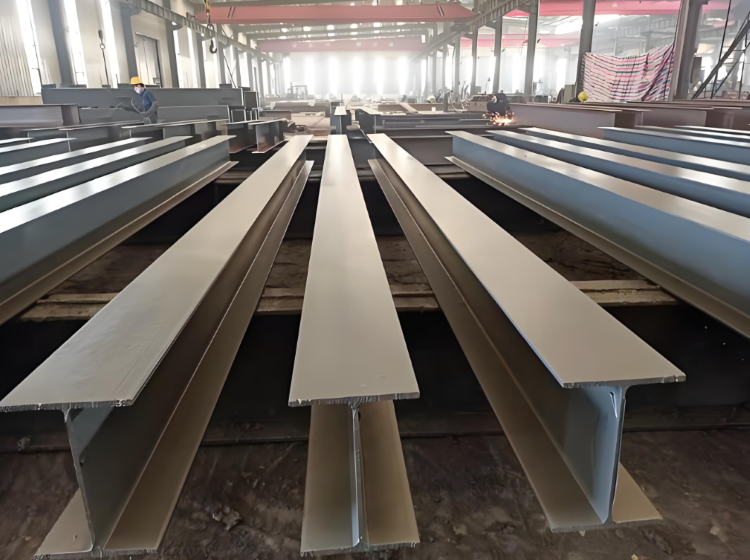
实验楼主框架采用H型钢梁柱体系,梁柱节点处焊缝集中,多条焊缝在同一区域施焊时热量叠加,收缩方向不一致,构件容易扭曲。节点焊接按对称顺序分段退焊:长焊缝分成200~300mm的小段,按对称位置跳段施焊,一段焊完换到对称侧再焊,两侧的热输入先后抵消,构件不朝单侧偏摆;翼缘与腹板的焊缝分先后完成,先焊收缩量大的一侧,后焊的一侧不受前一道的约束。每道焊完用测温仪测层间温度,读数降到150℃以下再盖下一道,热影响区的晶粒不因连续受热而粗化。
框架整体焊完进时效炉,按工艺给定的保温温度与保温时间处理,残余应力在保温过程中松弛,构件在后续机加工与安装环节不再发生尺寸漂移。出炉后在平台上复测,安装面的平面度偏差控制在3mm以内,测点按设备底座的位置布置,设备落位时各支脚同时受力。框架上的设备预埋板在焊接阶段就按图纸定位焊牢,位置偏差在厂内消化,不在现场二次找平。
设备操作平台承载精密仪器,台面的平面度与刚性直接影响仪器的读数稳定性。平台板件在数控切割机上按排版图一次切出,切口垂直度由切割设备控制,组对时不再修边;角焊缝一次走完,中间不留接头,焊缝高度取板厚的0.7倍,组对间隙由定位焊先行锁定,焊接过程中不移动板件。平台焊完上机床加工安装面,加工后的平面度读数不超过0.5mm,仪器底座落在台面上时各支脚同时受力,台面在设备运行时不产生颤动。
通风管道支架采用薄壁型钢焊接,壁厚小、散热条件差,电流偏大时管壁容易烧穿。焊接时把电流压在120~150A区间,一次只焊一小段即停,待手摸不烫再走下一段,热量不堆积在管壁上。支架与管道接触的抱箍面打磨平整,管道装上后不因局部凸起而偏心;支架与主体结构的连接采用螺栓连接,现场不额外动火,管道安装后不改动主体焊缝。
洁净区隔墙骨架的墙板拼缝宽度以毫米计,骨架的微小变形会直接反映到拼缝上,因此焊接变形控制是这一部位的重点。骨架采用小电流多层多道焊,焊接电流取140~160A,每道熔敷金属薄,热量分散在多个道次里;一道焊完待层间温度回落到120℃以下再走下一道,构件整体温升不高,热膨胀引起的形状变化随之减小。焊缝的起弧与收弧位置错开,同一根杆件上不形成集中的受热区。
骨架在工装胎架上拼装焊接,胎架上的定位挡块按图纸间距固定,竖杆与横杆靠挡块定位,不用拉线找正,杆件间距与对角线由胎架本身定住。焊完的骨架整体吊到平台上复测,平面度偏差不超过2mm,超差的部位回到胎架上校正后再次复测。骨架与楼面、墙面的连接孔在厂内配钻,孔位与墙板的安装孔对得上,洁净板装上去后拼缝均匀。
公司已通过GB/T 19001、GB/T 24001、GB/T 45001三项管理体系认证,持有6项发明专利;焊接工艺评定、时效处理记录与平面度复测数据按项目归档,需要时随货附上复印件。欢迎有检验中心钢结构加工需求的客户提供图纸与构件清单,公司据以给出焊接方案与报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


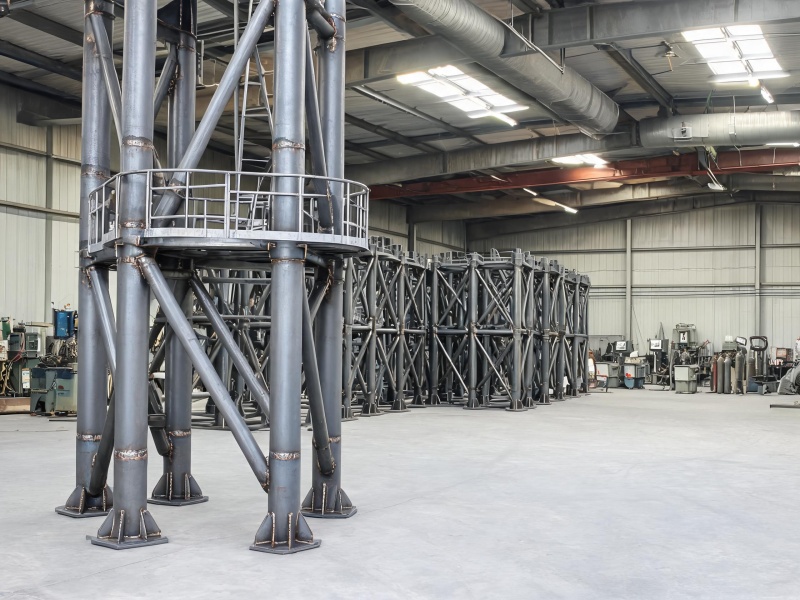
镇江烟囱塔架钢结构焊接加工制造