
邮箱
vip@ntpentu.com
vip@ntpentu.com
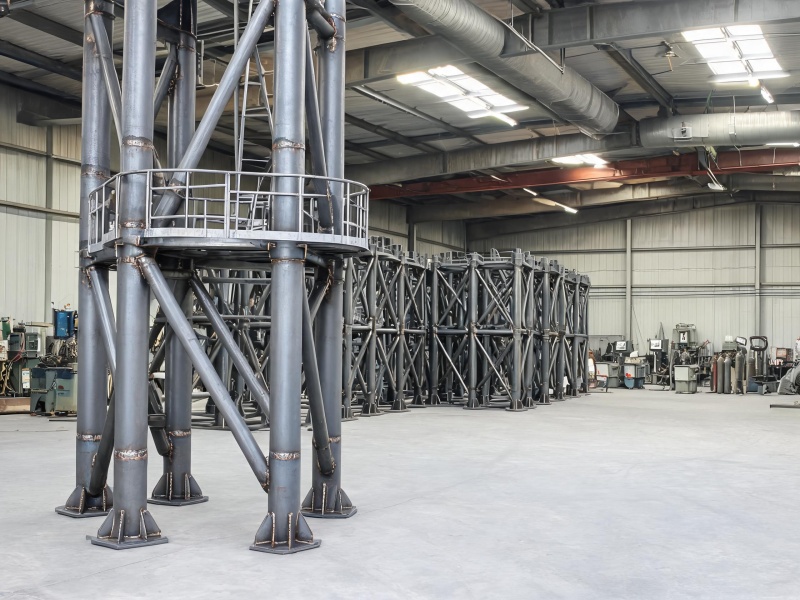
烟囱塔架钢结构焊接覆盖塔架主肢、横隔斜撑、平台步道和爬梯栏杆的焊接加工,针对高耸结构风荷载、高温烟气和长期户外运行工况,提供高精度焊接成型方案。
公司承接烟囱塔架项目的钢结构焊接制造业务,覆盖塔架主肢、横隔斜撑、检修平台以及爬梯栏杆的焊接成型。烟囱塔架在镇江各工业园区和电厂广泛应用,作为高耸结构长期承受风荷载和高温烟气作用,对焊接质量和结构稳定性要求极高,焊接质量直接影响塔架的安全运行和使用寿命。
塔架主肢多采用钢管或角钢制作,承担塔架自重、风荷载与检修荷载,主肢分段对接后形成整根受力杆件。坡口在厂内加工,角度、钝边与根部间隙按工艺评定给定,组对时把错边量压在允许范围内。打底采用氩弧焊,电弧集中、熔池小,根部熔合稳定,做到单面焊双面成形;填充与盖面改用CO2气保焊,熔敷效率高,厚壁段分层多道填满。打底焊缝的熔透深度不小于管壁厚度的80%,未焊透与未熔合按工艺文件判定为不合格,清除后重焊。环缝施焊时两名焊工在管子相对两侧同时起弧,各焊半圈,两人的接头位置错开,杆件受热均匀时不出现单向弯曲。
主肢在专用胎架上整体拼装焊接,胎架按塔架分段的实样设置定位块,各主肢的相对位置一次定住。垂直度用经纬仪在两个正交方向各测一次,读数换算后偏差控制在高度的1/1000以内;超差时调整后复测,不靠强制装配凑数。分段之间采用法兰连接的塔架,法兰与主肢焊完后用螺栓试拼,螺栓能自由穿入,孔位偏差在厂内消化掉。
横隔与斜撑组成塔架的空间桁架体系,决定塔架的整体稳定性;风荷载换向时,斜撑内力随之反向,节点焊缝承受反复拉压。斜撑与主肢的连接节点空间角度复杂,钢管相贯时接触线是一条空间曲线,公司先按图纸放大样,用样板在管壁上划出相贯线,切割后再修磨坡口,支管与主管的贴合间隙因此均匀。节点板与加劲板按放样位置组对,角焊缝焊脚按图纸给定尺寸控制,焊脚宽窄一致,焊趾处不出现咬边。
关键节点焊完做磁粉检测,磁悬液在焊缝表面聚集成痕,表面裂纹与近表面的线性缺陷因此显形,不符合验收等级的缺陷打磨清除后补焊,补焊部位再检一次。横隔与斜撑按对称顺序施焊,塔架分段不因单侧焊缝收缩而扭转。
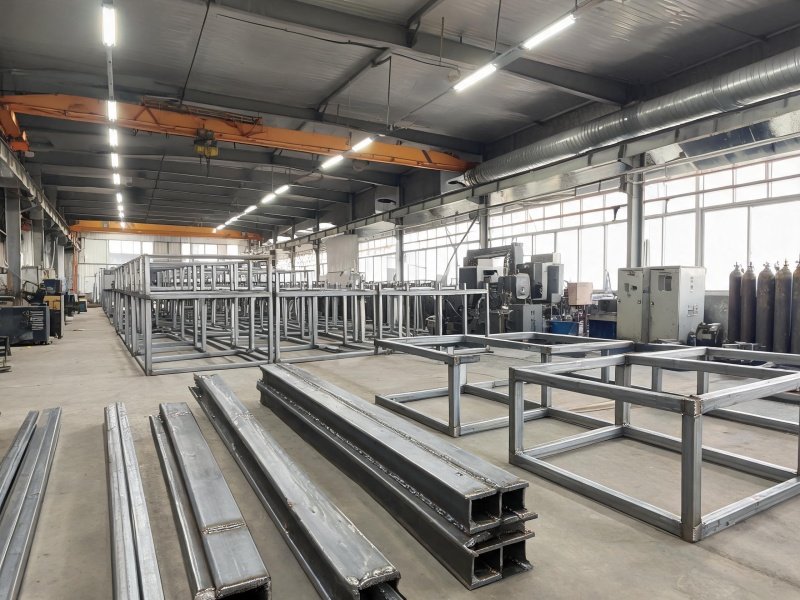
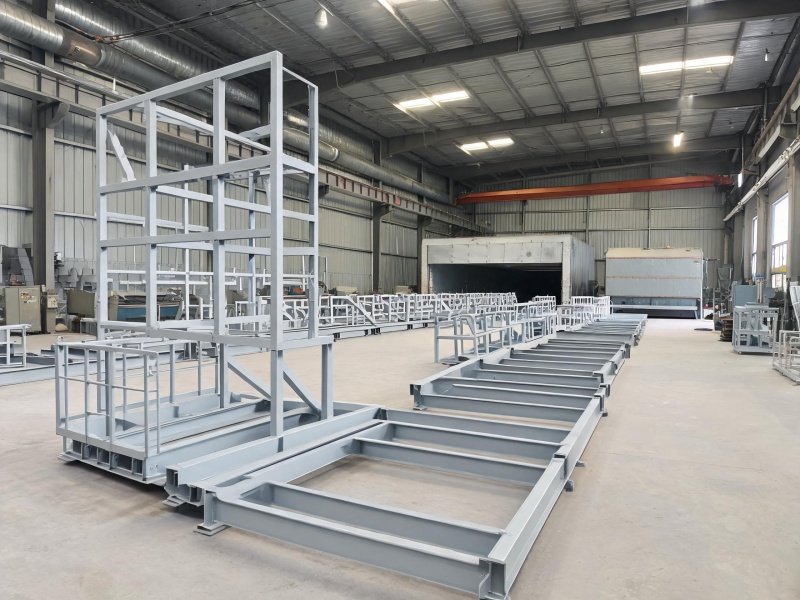
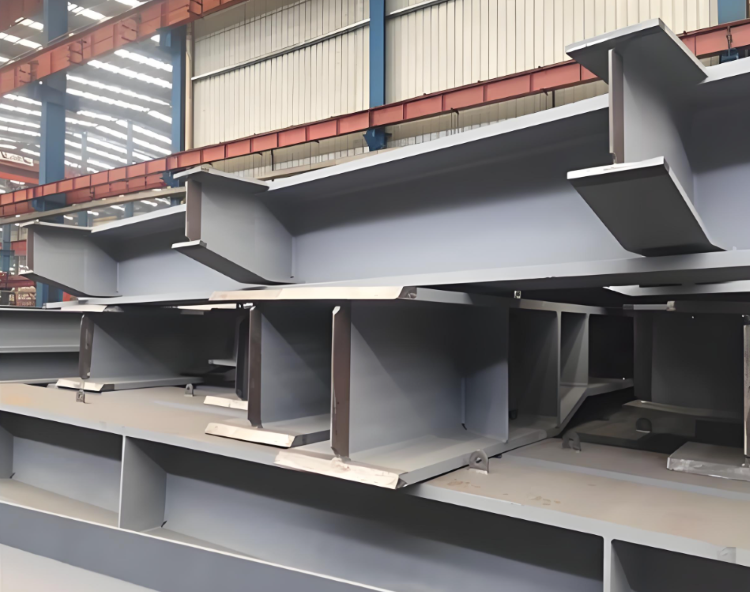
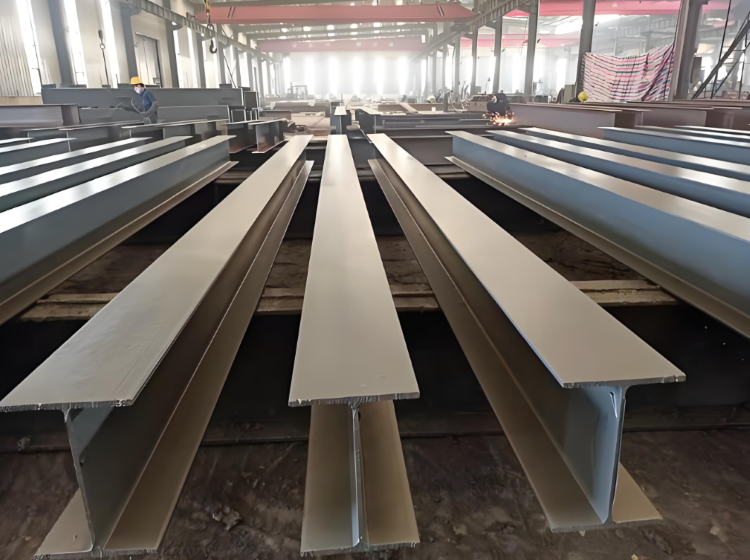
检修平台与爬梯栏杆是运维人员登高作业的安全设施,焊缝牢固度直接关系人员安全。平台由型钢框架与花纹板组成,型钢框架先拼成整体,焊接时按对称顺序分小段推进,段与段之间留出冷却时间,框架不因热输入集中而翘曲;花纹板铺到框架上后与型钢连续焊接,板与梁的接触面不留缝隙,检修时积水不渗入夹层。花纹板的焊道由中间向四周推进,板面不起波浪。
爬梯栏杆采用薄壁型钢焊接,壁厚小、散热慢,电流偏大时容易烧穿。焊接电流控制在120~150A,并采用分段跳焊留出冷却间隙,热输入分散后薄壁不塌陷;转角与搭接位置压短电弧快速通过,收弧时填满弧坑。焊完的栏杆整根打磨一遍,焊瘤与毛刺修平,扶手握持面无凸起,攀爬时不刮手。栏杆与爬梯的连接点在平台上试装,位置对不上时在厂内修正,不留到高空处理。
公司已通过GB/T 19001、GB/T 24001、GB/T 45001三项管理体系认证,持有6项发明专利;焊接工艺评定报告、探伤与磁粉记录、预拼装测量数据按项目归档,客户需要时提供复印件。欢迎有烟囱塔架加工需求的客户提供图纸与构件清单,公司据以给出焊接方案与报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


盐城海上光伏支架钢结构焊接加工制造