
邮箱
vip@ntpentu.com
vip@ntpentu.com
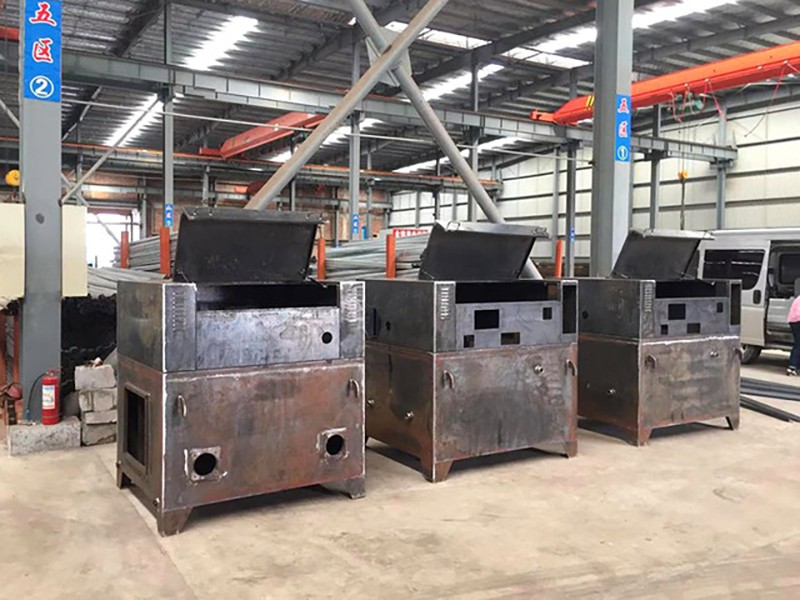
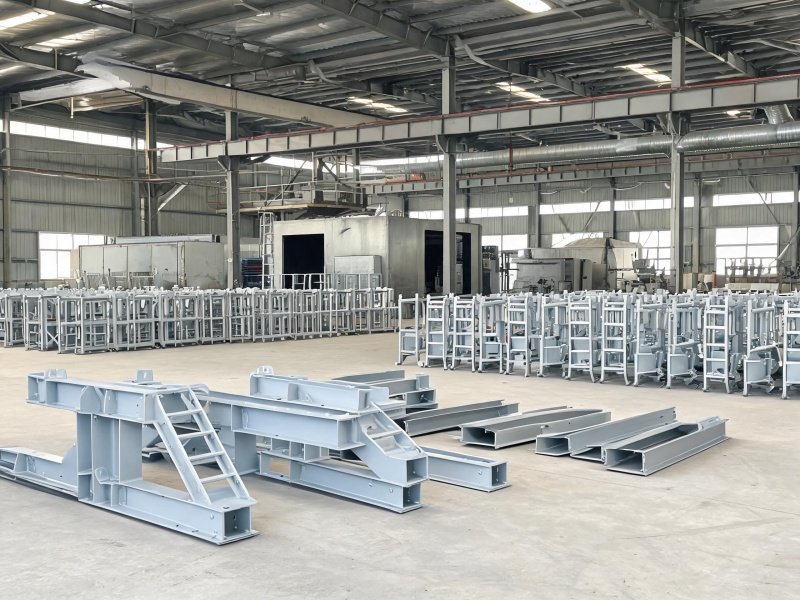
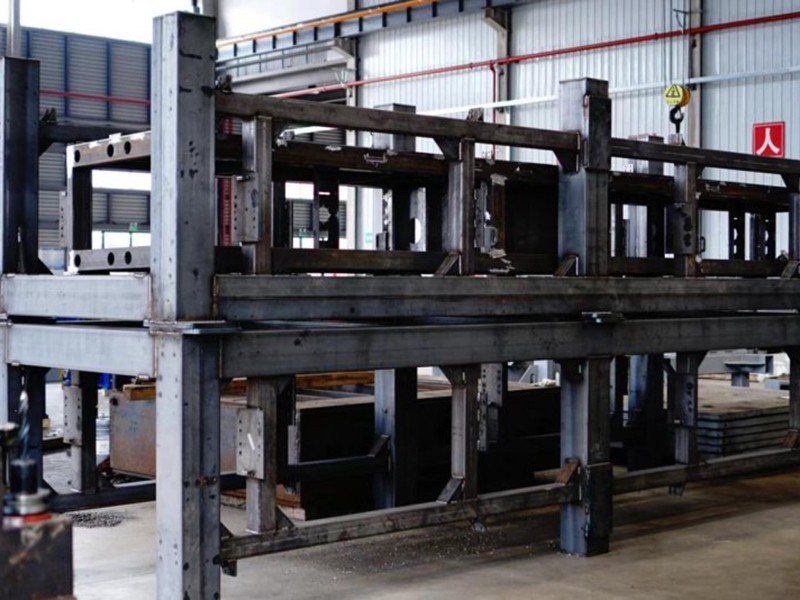
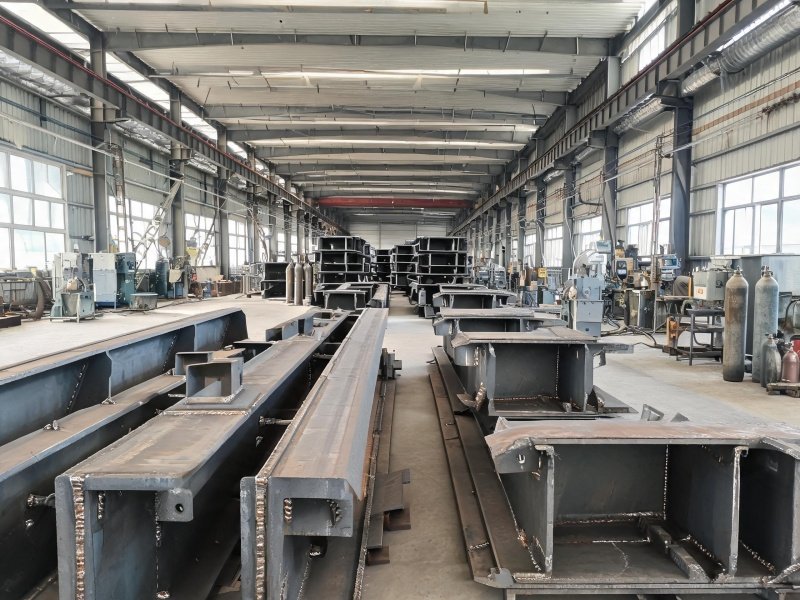
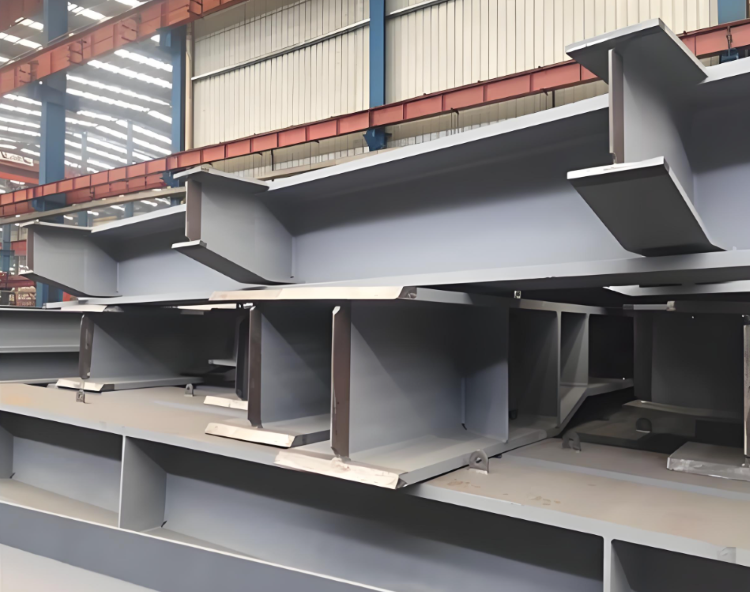
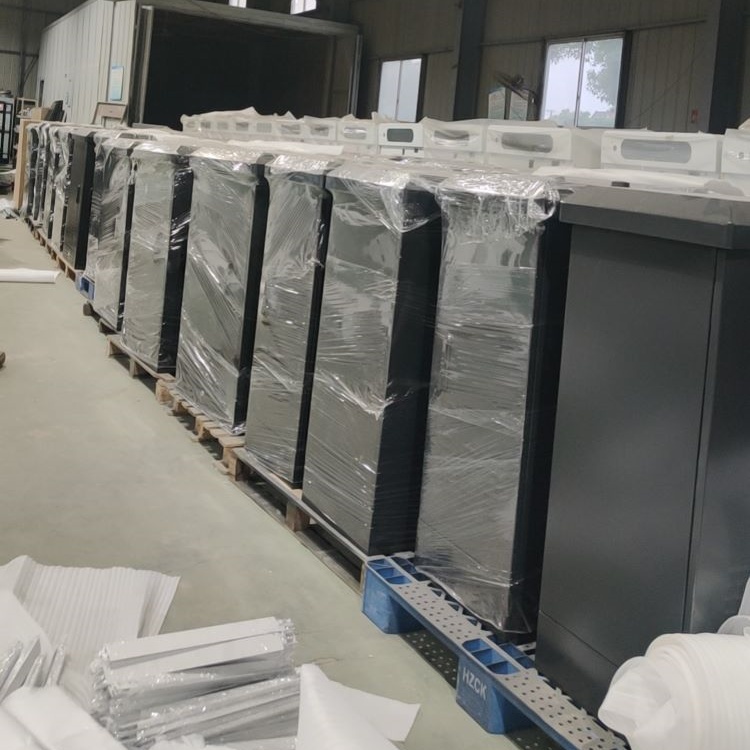
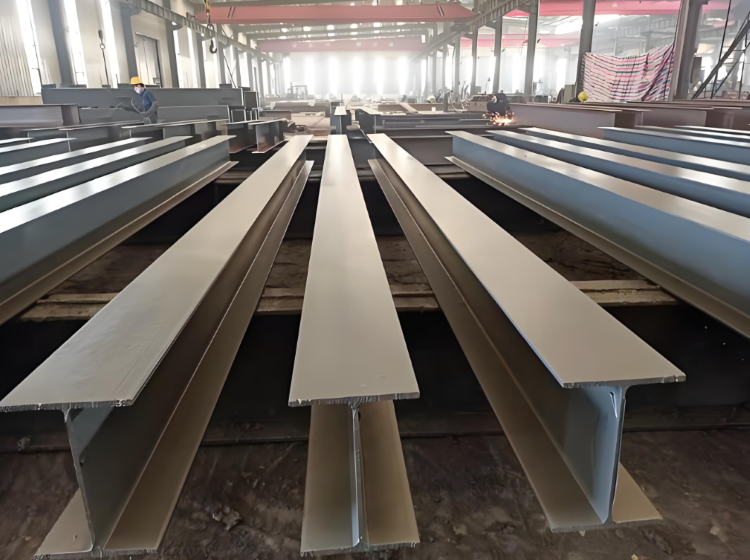
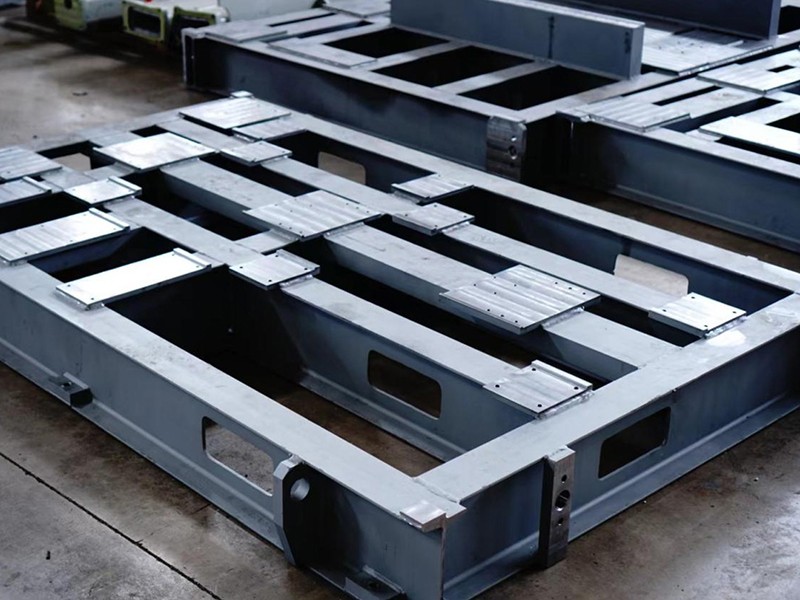
南通液压油箱钢构焊接加工厂家,承接各种非标油箱钢构焊接加工,加工厂占地面积为2.5万+平方米,配备激光切割下料,数控折弯,精密焊接,机加工,多重防腐喷塑等全套加工服务,源头加工厂家,支持来图定制尺寸,异形结构,承接批量OEM代工,箱体拼接焊缝采用二氧化碳气体保护焊+氩弧焊接工艺,焊缝致密平整,欢迎各大商家前来咨询
南通液压油箱钢构焊接加工厂家,承接各种非标油箱钢构焊接加工,加工厂占地面积为2.5万+平方米,配备激光切割下料,数控折弯,精密焊接,机加工,多重防腐喷塑等全套加工服务,源头加工厂家,支持来图定制尺寸,异形结构,承接批量OEM代工,箱体拼接焊缝采用二氧化碳气体保护焊+氩弧焊接工艺,焊缝致密平整,欢迎各大商家前来咨询。
一、焊接顺序(控制变形 + 防渗漏)
原则:分段、对称、由中间向两端施焊,减小热变形;箱内侧焊缝优先打底
1. 箱体四条角接主焊缝:分段退焊,每段 300~500mm,不要从头到尾连续一次性满焊,防止箱体翘曲。
2. 焊缝建议内侧打底,外侧盖面(箱内焊缝成型更平滑,减少凹坑、夹渣渗漏源);如果空间受限只能外侧焊,采用单边焊保证熔深。
3. 防浪板:间断焊,焊脚按图纸,不要过大,减少箱内飞溅;
4. 油口法兰、放油座、吊耳、支座:角焊缝连续焊接,法兰根部是渗漏高发点,必须保证熔深。
二、焊接方法选择
薄板(3–6mm):CO₂气体保护焊(GMAW),小电流短路过渡;
中板(≥8mm):CO₂气保焊;批量大的平直长缝可埋弧焊;
不锈钢油箱:纯氩弧焊 TIG 打底,MIG 盖面。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


常州装配式检验中心钢结构焊接加工制造