
邮箱
vip@ntpentu.com
vip@ntpentu.com
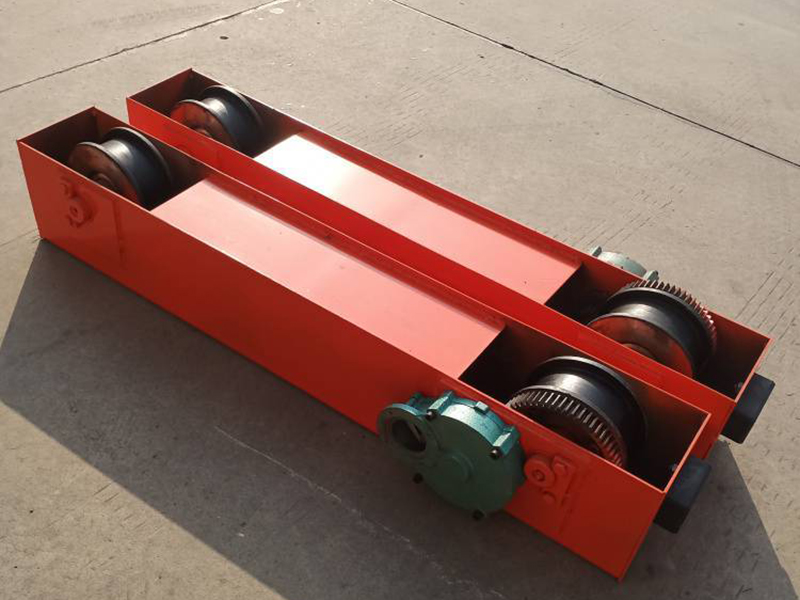
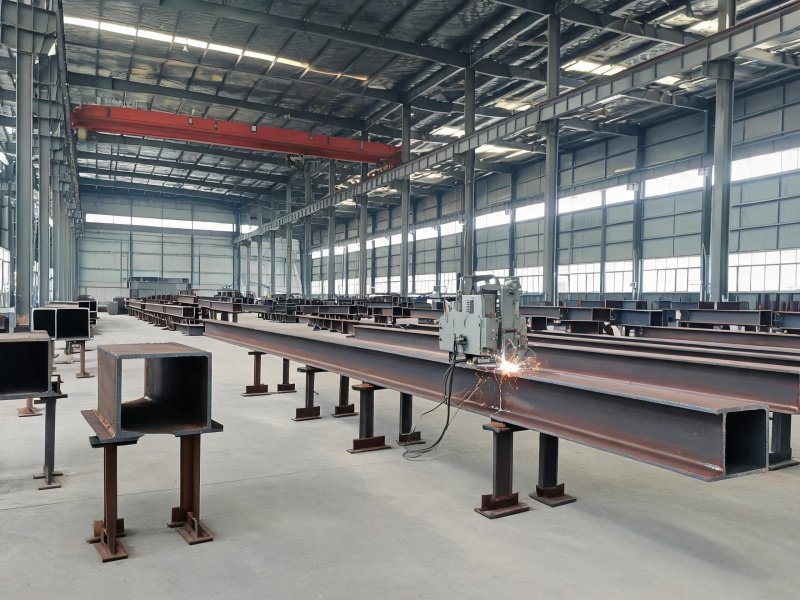
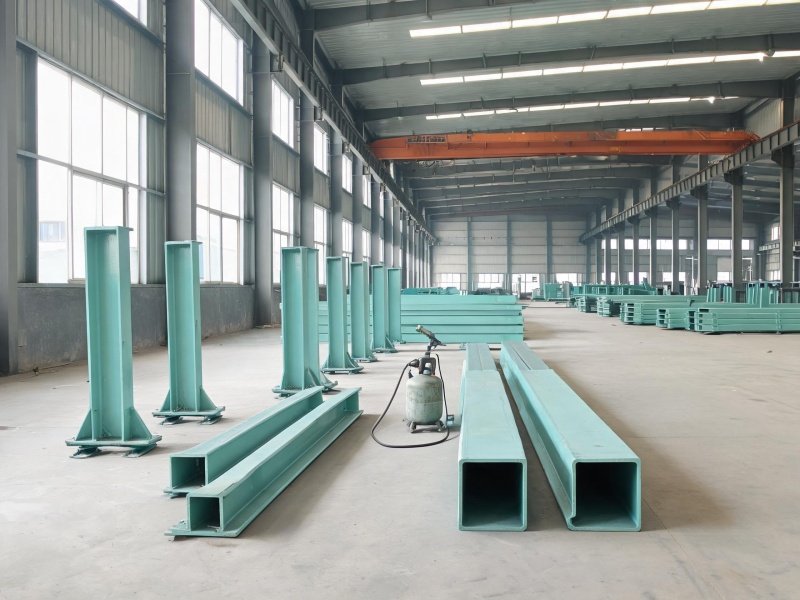
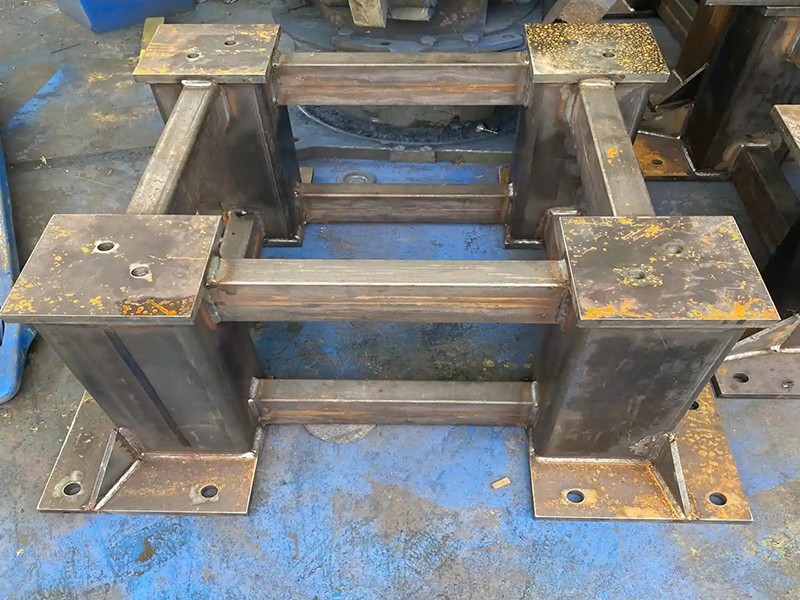
海安非标起重机行车梁焊接加工厂家,承接各种非标各类起重机行车梁焊接定制加工,提供高标准工艺,支持非标按需定制,加厚精工焊接制造,适配各类单双梁桥式,门式起重机改造,换新,配套工程项目,采用优质钢材,多层多道精密焊接工艺,此外提供焊后的机加工,喷塑等配套服务,欢迎各大商家前来咨询
海安非标起重机行车梁焊接加工厂家,承接各种非标各类起重机行车梁焊接定制加工,提供高标准工艺,支持非标按需定制,加厚精工焊接制造,适配各类单双梁桥式,门式起重机改造,换新,配套工程项目,采用优质钢材,多层多道精密焊接工艺,此外提供焊后的机加工,喷塑等配套服务,欢迎各大商家前来咨询。
一、端梁结构形式:
1. 整体箱型端梁(主流定制)
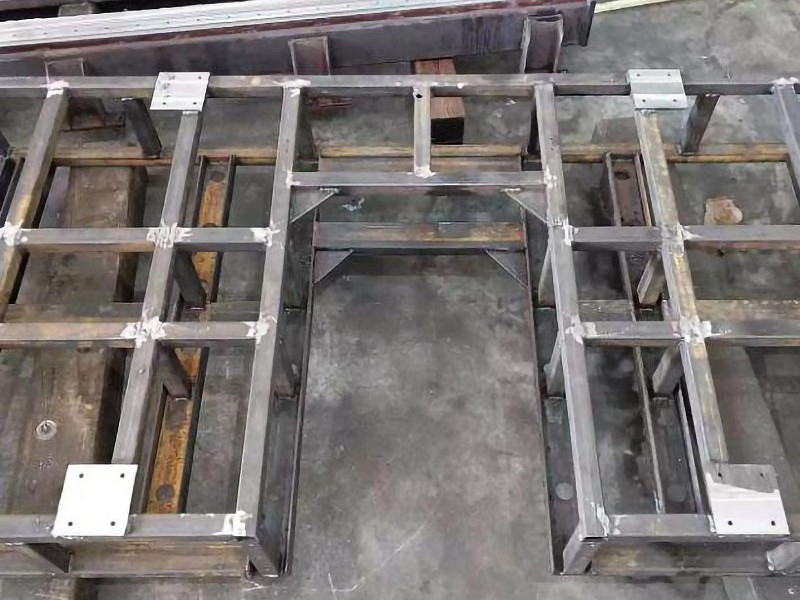
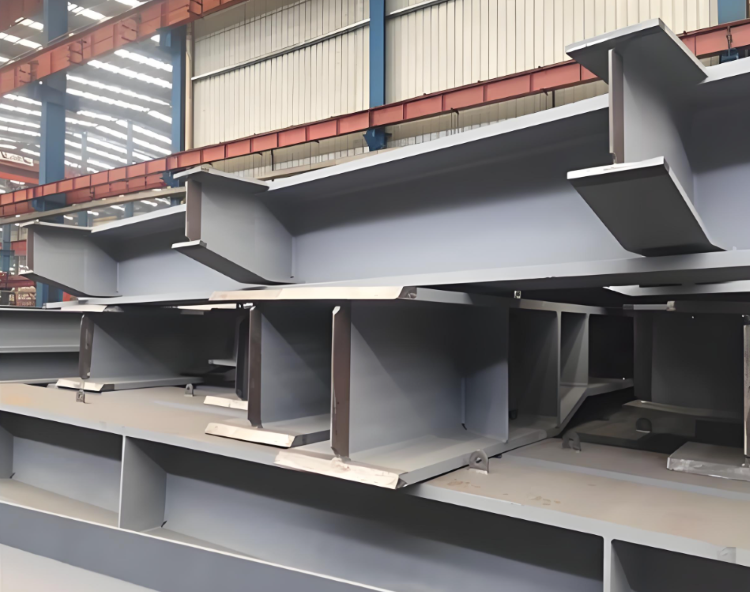
由上翼缘板、下翼缘板、两块腹板、内部横向隔板组成封闭箱型;车轮支座、缓冲座、主梁连接耳板焊在箱体外侧。
材料:Q355B(绝大多数行车);小吨位轻载可用 Q235B。板厚:腹板 8~14mm,翼缘 10~16mm,重载大轮压加厚到 20mm。
2. 拼焊板端梁(老式小吨位)
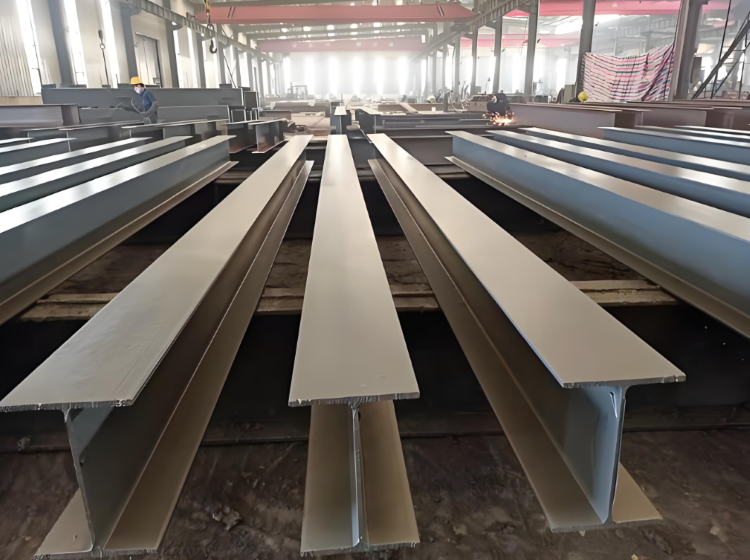
工字拼焊结构,现在特种设备项目基本优先箱型,抗扭、抗疲劳更好。
二、起重机行车端梁焊接定制流程:
原材料预处理:钢板需无锈蚀疤痕,并进行变形矫正、抛丸除锈、涂底漆处理。
下料与坡口加工:按图纸精确切割上下盖板、腹板、隔板,并打磨焊接坡口,校正平直度。切割边缘应光整,不推荐火焰切割坡口,以避免变形和表面缺陷。
装配点焊:先将上盖板平放,定位腹板与隔板,进行点焊固定。
装配焊接:遵循先内后外的顺序,内部隔板与腹板先用手工焊,主焊缝再用埋弧自动焊完成,最后焊接下盖板。每道工序后均需清除焊渣并检测。
校正与机加工:焊后校正变形,然后进入数控机加工序,精准钻孔、铣削、找平,以保证车轮组和主梁连接面的装配精度。
表面处理:整体抛丸除锈至Sa2.5级,并在8小时内喷涂环氧防腐底漆和耐候聚氨酯面漆。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通双梁桥式起重机箱型钢构焊接厂家