
邮箱
vip@ntpentu.com
vip@ntpentu.com
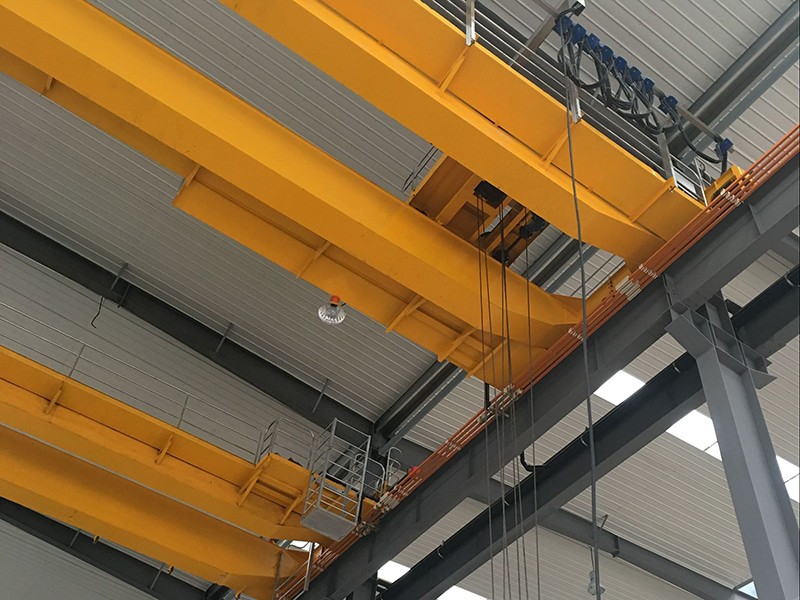
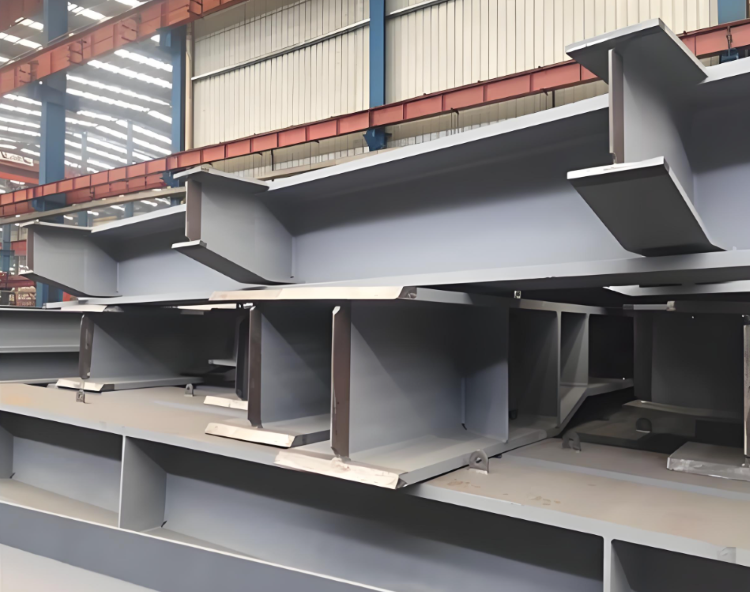
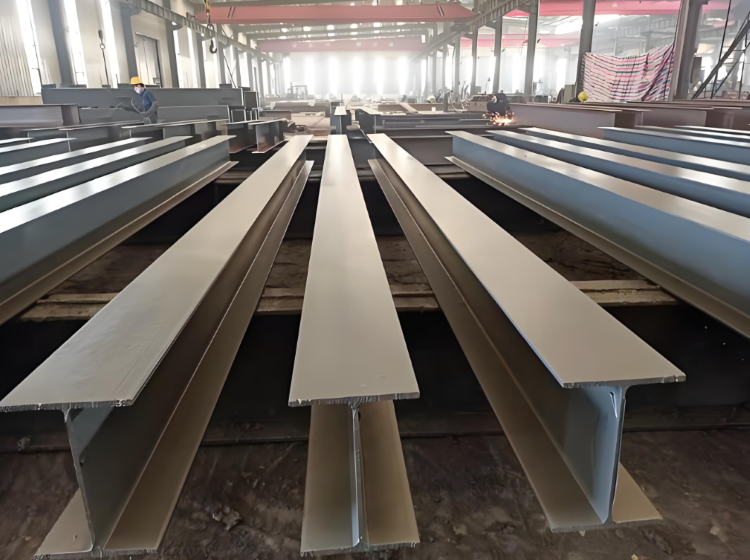
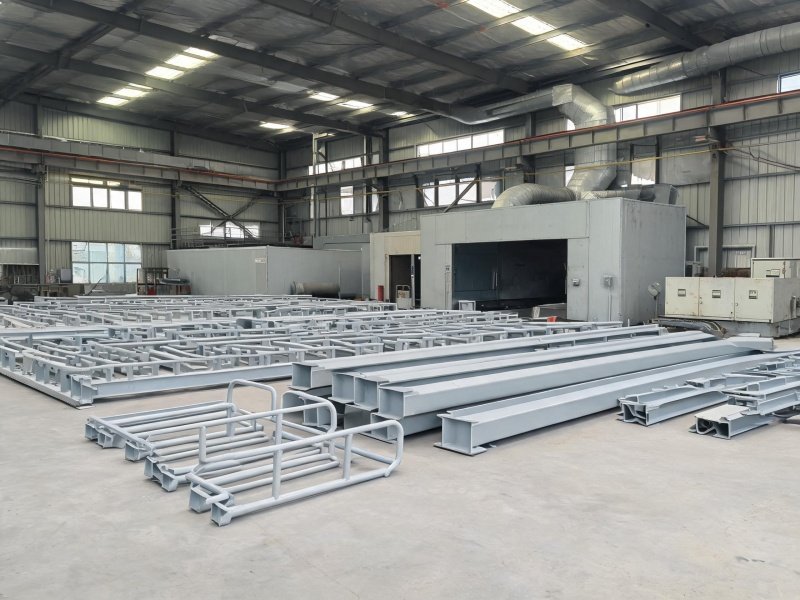
南通起重机设备行车梁焊接厂家,采用Q345B高强度钢板,主梁主焊缝采用埋弧自动焊接工艺,焊缝成型平整致密,数控精准下料,保证主梁标准拱度,焊后整梁抛丸处理可达Sa2.5级,释放焊接残余应力,配套多层防腐涂装,抗锈耐腐,可定制主梁,端梁整套钢构代工,严格遵循起重设备制造标准,支持OEM配套。
南通起重机设备行车梁焊接厂家,采用Q345B高强度钢板,主梁主焊缝采用埋弧自动焊接工艺,焊缝成型平整致密,数控精准下料,保证主梁标准拱度,焊后整梁抛丸处理可达Sa2.5级,释放焊接残余应力,配套多层防腐涂装,抗锈耐腐,可定制主梁,端梁整套钢构代工,严格遵循起重设备制造标准,支持OEM配套。
1、焊接方法选择
主梁主焊缝:埋弧自动焊(SAW)为主,成型好、变形小;小部位、死角用 CO₂气体保护焊(GMAW)。
薄板、附属连接板:CO₂气体保护焊。
2、焊材选配
Q355B:埋弧焊丝 H08MnA+HJ431;气保焊 ER50-6
Q235B:H08A 焊丝,ER49-1
焊材烘干:焊剂 250℃保温 2h;焊条(手工焊)150℃保温 1h。
预热(低温 / 厚板强制要求)
板厚 t≥25mm 或环境温度<5℃:Q355B 预热≥80℃;测温用表面测温仪,坡口两侧各≥3 倍板厚范围预热。
3、焊接顺序
原则:对称、分段、反向退焊,减少扭曲、旁弯
1. 主梁 T 型主焊缝:两侧对称同步焊接。
先焊腹板一侧,翻转工件焊另一侧;长焊缝采用分段退焊法,每段 500~800mm,避免热量集中。
2. 严禁单侧一次性满焊,极易造成主梁扭曲、拱度超差。
3. 附属件(加强筋、隔板):先焊隔板与腹板,后焊筋板;短筋板采用间断焊,图纸要求连续焊时分段焊接。
4. 端梁、连接耳板:角焊缝连续焊接,焊脚尺寸严格按图纸,禁止超焊脚(欧式轻量化,多余焊脚增加自重)。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

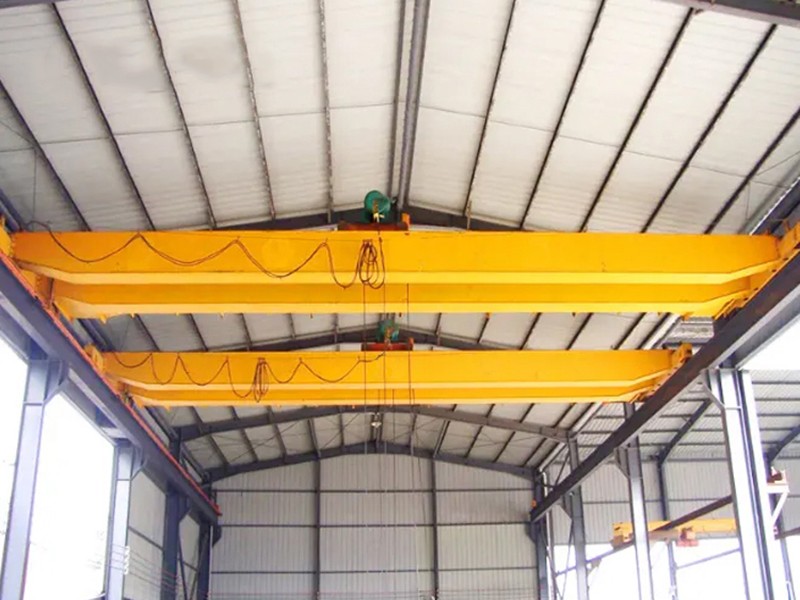
常州起重机设备龙门架焊接厂家