
邮箱
vip@ntpentu.com
vip@ntpentu.com
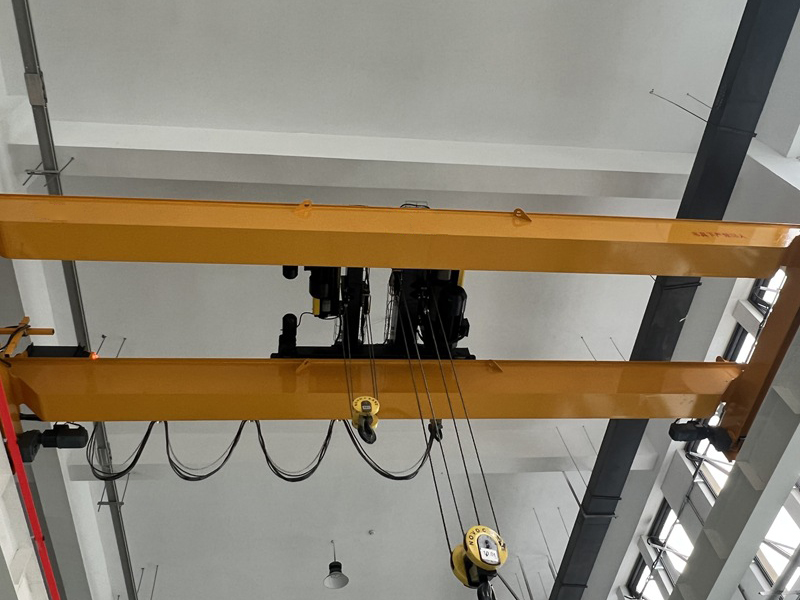
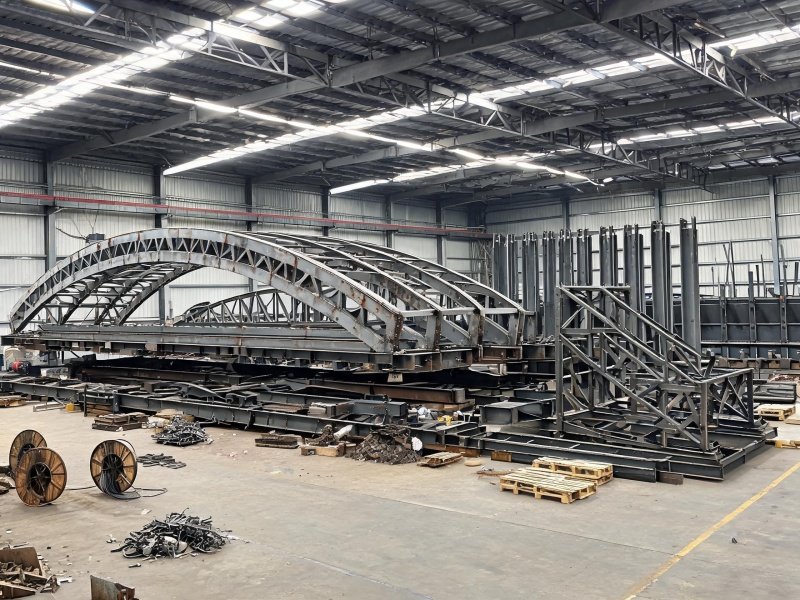
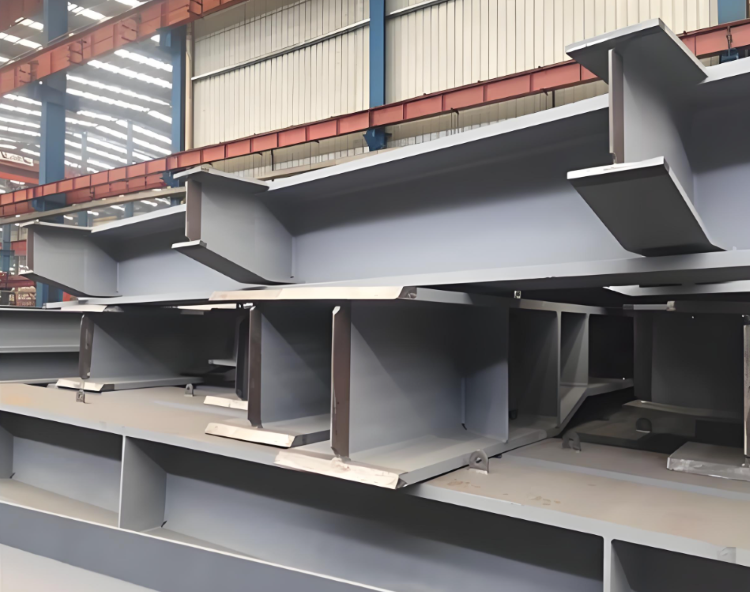
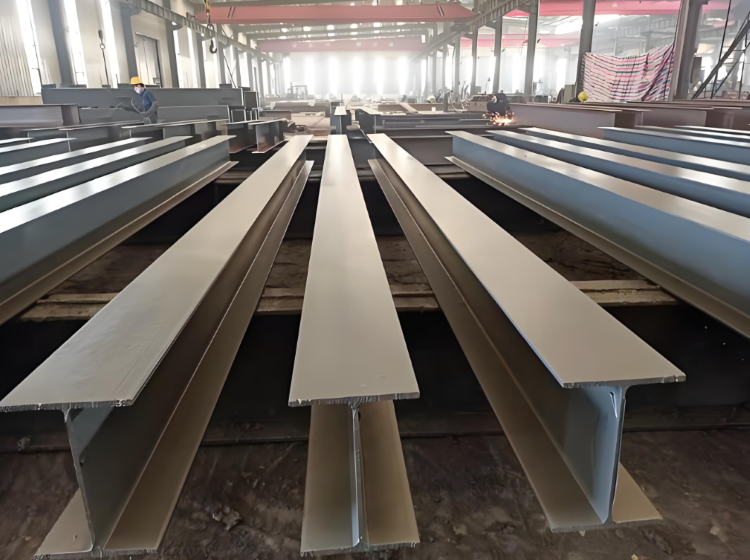
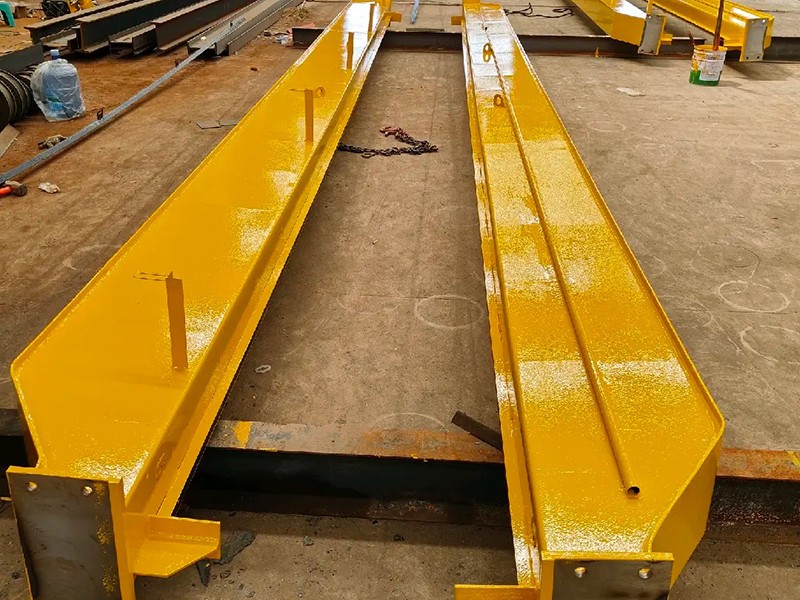
淮安大型起重设备端梁焊接加工厂家,承接各种双梁桥式起重机,门式起重机等各类大型起重设备钢结构件焊接定制加工,广泛应用于重工车间,料场,港口,钢结构厂区等,专业焊接加工团队,焊后焊缝成型平整,可配套喷砂除锈工艺,防腐涂层附着力更强,依托成熟制程于全项检测体系,欢迎各大商家前来咨询
淮安大型设备起重设备端梁焊接加工厂家,承接各种双梁桥式起重机,门式起重机等各类大型起重设备钢结构件焊接定制加工,广泛应用于重工车间,料场,港口,钢结构厂区等,专业焊接加工团队,焊后焊缝成型平整,可配套喷砂除锈工艺,防腐涂层附着力更强,依托成熟制程于全项检测体系,欢迎各大商家前来咨询。
南通焊接加工工艺核心优势:
1. 基准精度稳定:工装定位 + 控变形焊接,车轮支座、法兰基准不易偏移,有效解决大车啃轨、抖动问题。
2. 抗扭抗冲击强:厚板全熔透焊接,多节点受力焊缝强化,抵御启停冲击、侧向风载,降低疲劳开裂风险。
3. 成对匹配度高:左右端梁配对校正,尺寸同步,保证四轮均衡受力,延长行走机构、轨道使用寿命。
4. 运维成本更低:消应力处理 + 无损探伤,减少后期校正、补焊、轨道更换等运维投入。
大型起重设备端梁焊接加工要点:
焊接方法:手工打底 + 埋弧填充
内部隔板与腹板、盖板的连接焊缝空间受限,先采用焊条电弧焊或 CO₂ 气保焊完成。外部主焊缝(盖板与腹板的四条纵缝)采用埋弧自动焊,以控制变形并保证熔深。
焊接顺序:先外后内,控制变形
对于端梁内壁焊缝,遵循 “先外后内” 原则:先焊接外侧腹板与肋板、弯板的焊缝,利用外侧焊缝产生的刚性约束来抵抗内侧焊接的收缩变形。四条纵向主焊缝的焊接顺序为先焊下盖板与腹板的纵缝,后焊上盖板与腹板的纵缝。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

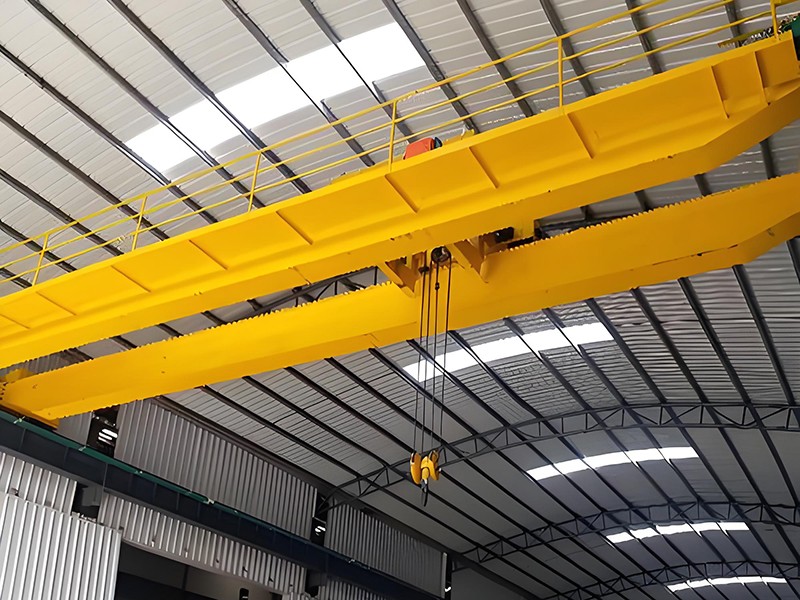
盐城双梁桥式起重机主梁焊接厂家