
邮箱
vip@ntpentu.com
vip@ntpentu.com
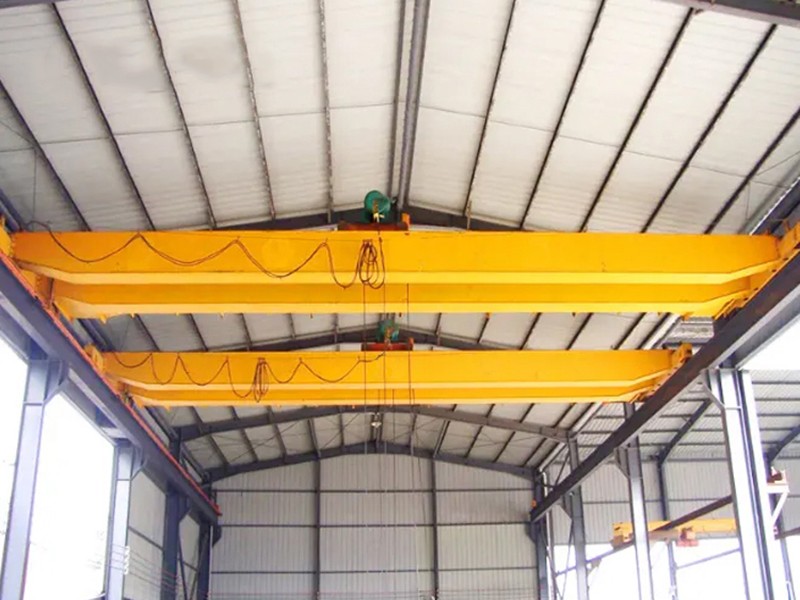
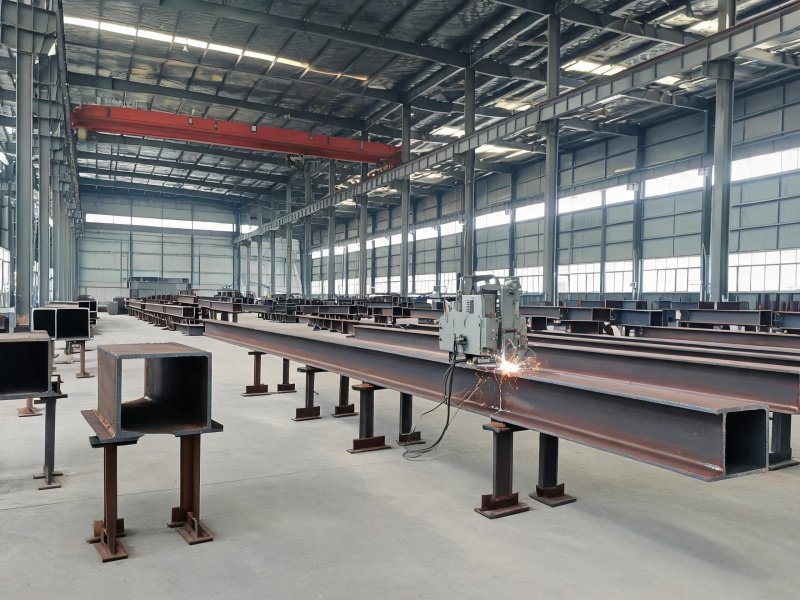
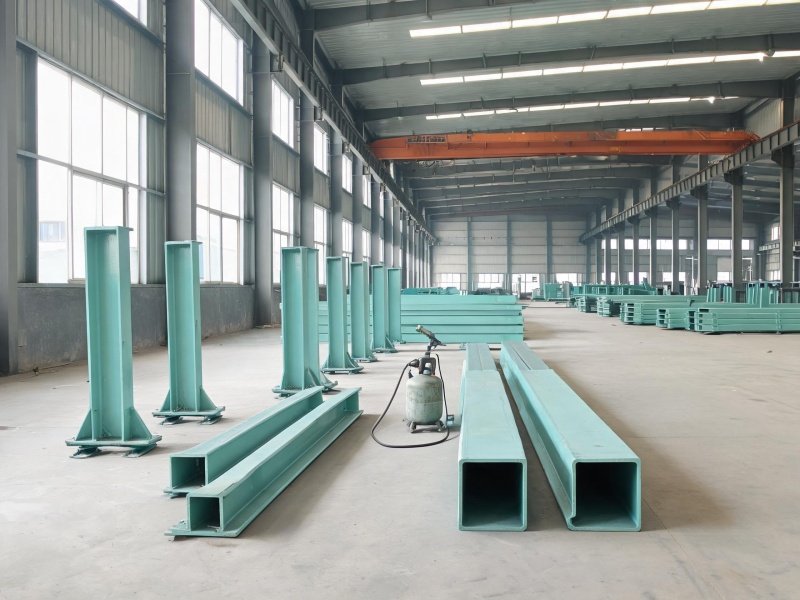
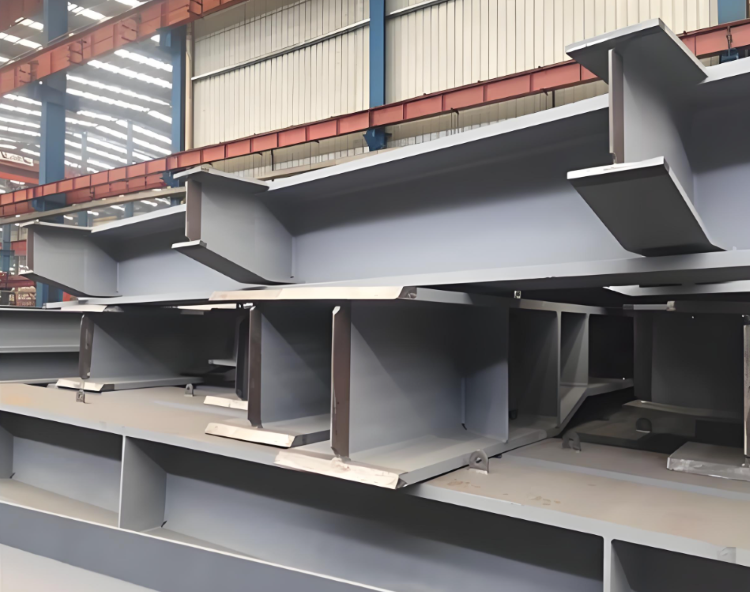
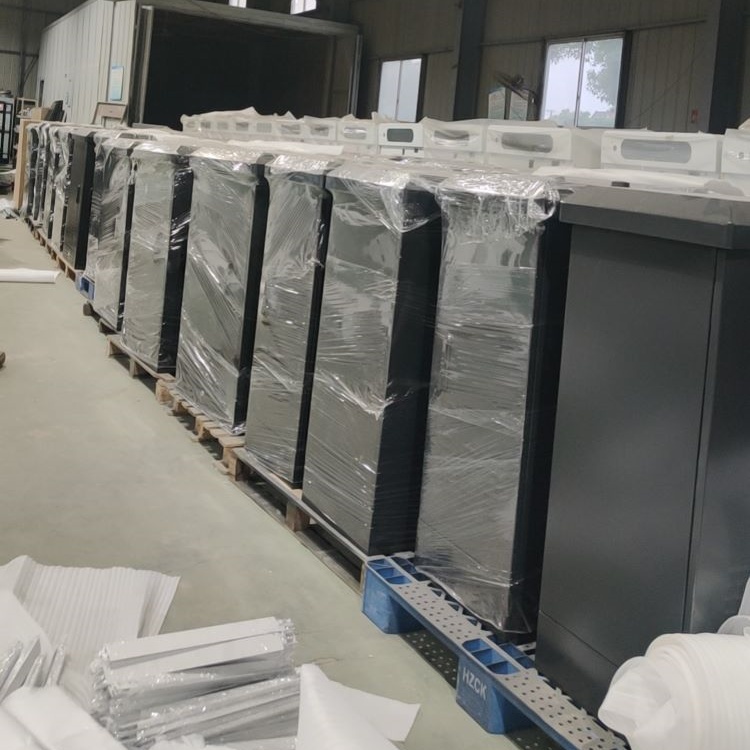
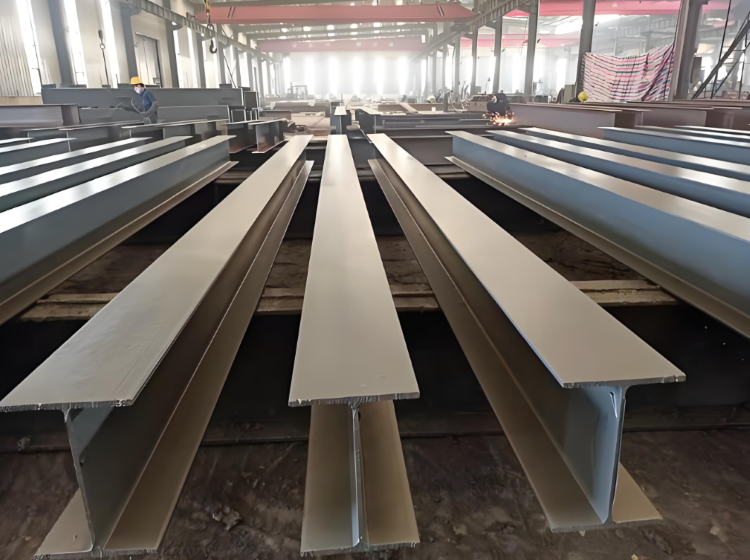
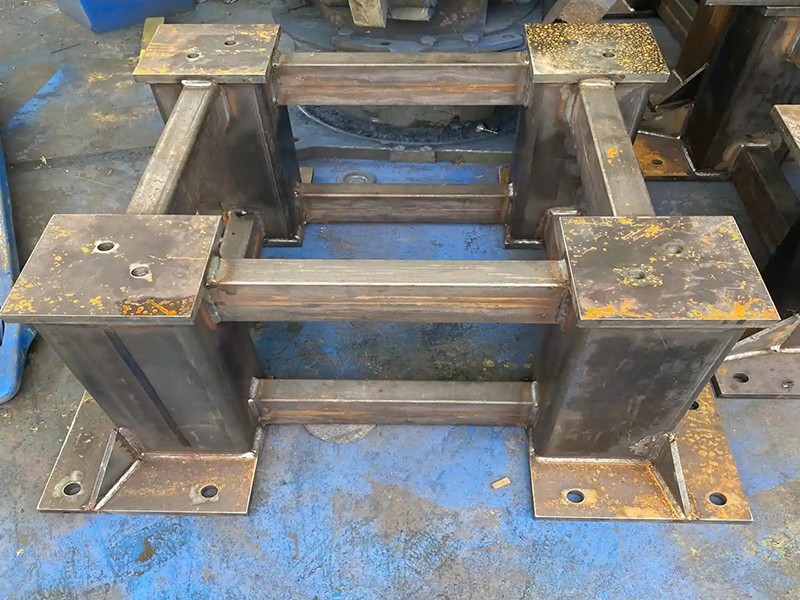
南通双梁桥式起重机箱型钢构焊接厂家,承接各种非标箱型钢构焊接定制加工,加工厂占地面积为2.5万+平方米,专业的焊接加工团队,构件全流程精密焊接体系,所有钢构成品经过整体去应力退火处理,此外提供机加工,喷塑等配套加工服务,源头加工厂家,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询
南通双梁桥式起重机箱型钢构焊接厂家,承接各种非标箱型钢构焊接定制加工,加工厂占地面积为2.5万+平方米,专业的焊接加工团队,构件全流程精密焊接体系,所有钢构成品经过整体去应力退火处理,此外提供机加工,喷塑等配套加工服务,源头加工厂家,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房
起重机箱型钢构焊接流程:
钢材预处理与下料:钢板需进行喷(抛)丸除锈,清除锈迹、氧化皮和油污,处理后表面应无杂物且不宜用手触摸。随后使用数控切割机进行精确下料,并加工出V型或X型焊接坡口。
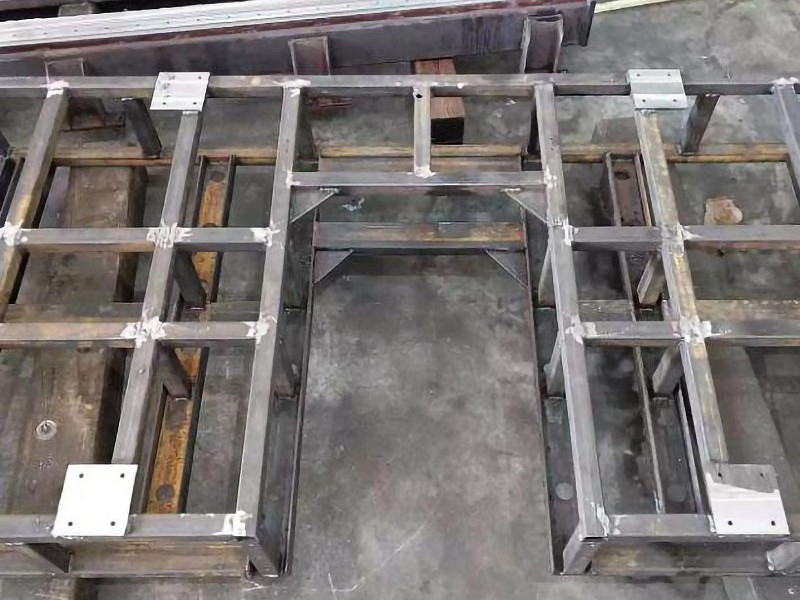
部件组焊与π型梁组对:将腹板、隔板等部件在专用胎架上进行组对和点焊,形成 “π型梁” (由单块盖板、左右腹板和隔板组成的π形结构)。此阶段需严格控制隔板与腹板间的四道焊缝,以减少变形。
箱型梁整体组对:将π型梁与另一块盖板进行合拢组对,形成封闭的箱型截面。组装时,通常先将上盖板平置,放置腹板并焊接内部焊缝,最后放置下盖板进行外侧焊缝的焊接。
焊接与变形矫正:采用埋弧自动焊等高效方法焊接主焊缝。焊后必须进行火焰矫正,这是控制主梁上拱度的关键工序,通过在下盖板等部位局部加热产生塑性变形,使主梁恢复或达到设计的拱度值
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
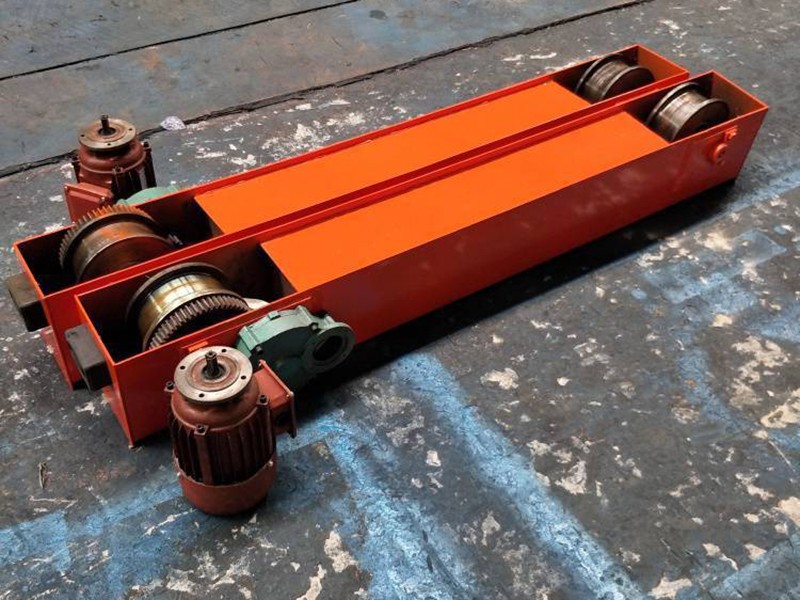

淮安起重机箱形臂架焊接制造厂商