
邮箱
vip@ntpentu.com
vip@ntpentu.com
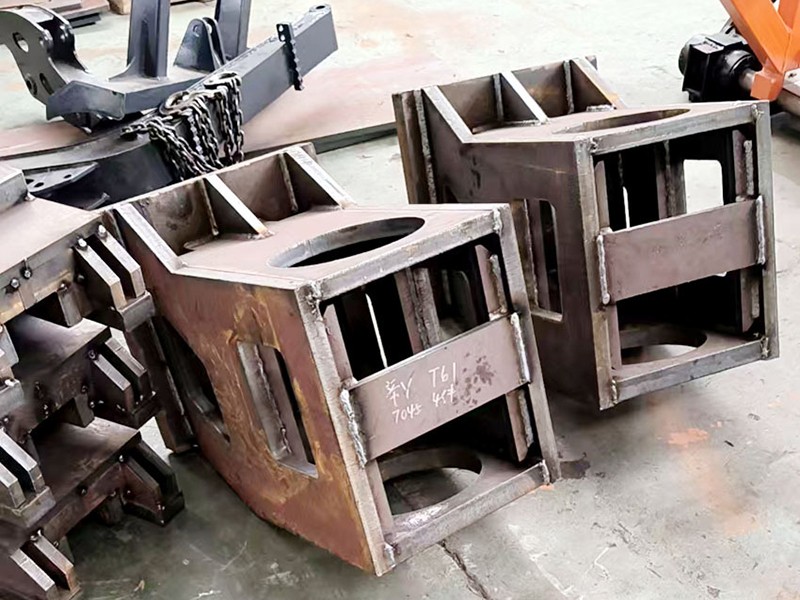
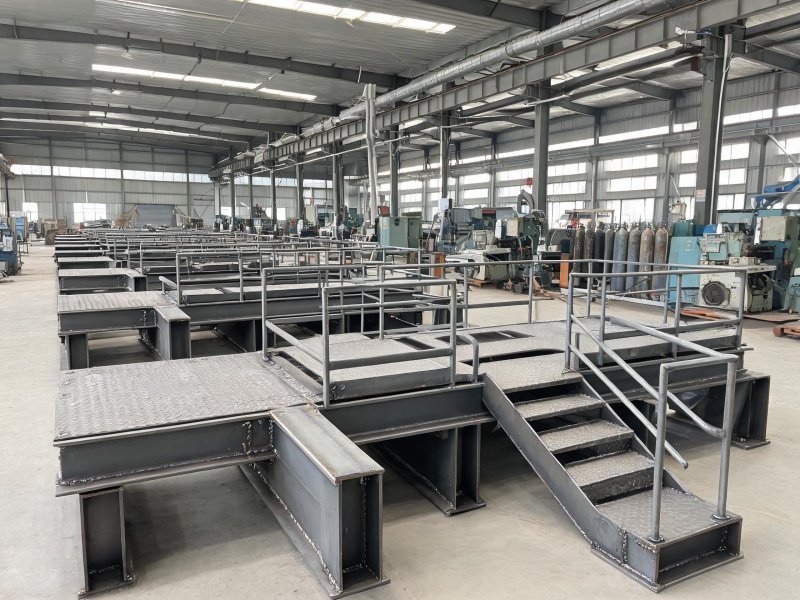
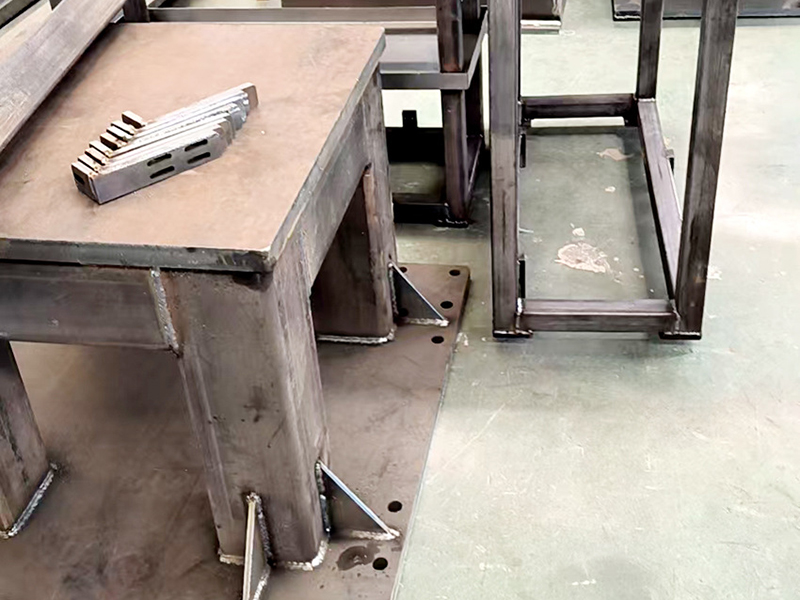
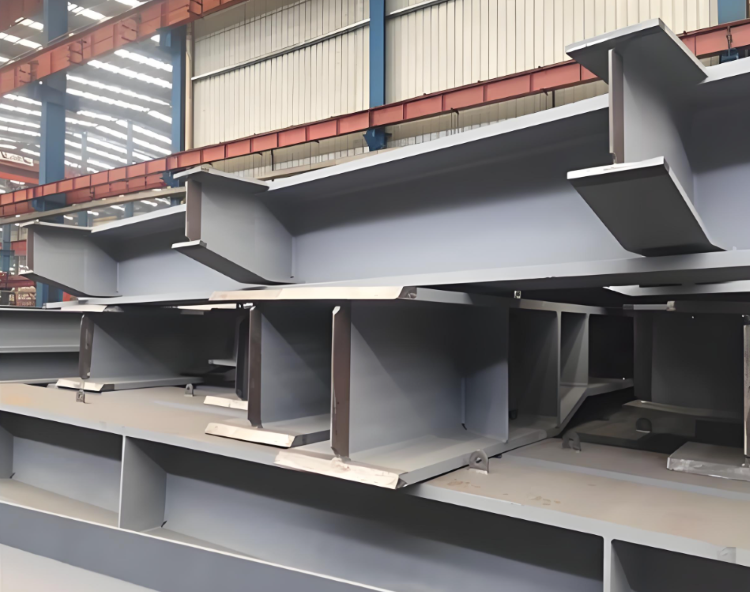
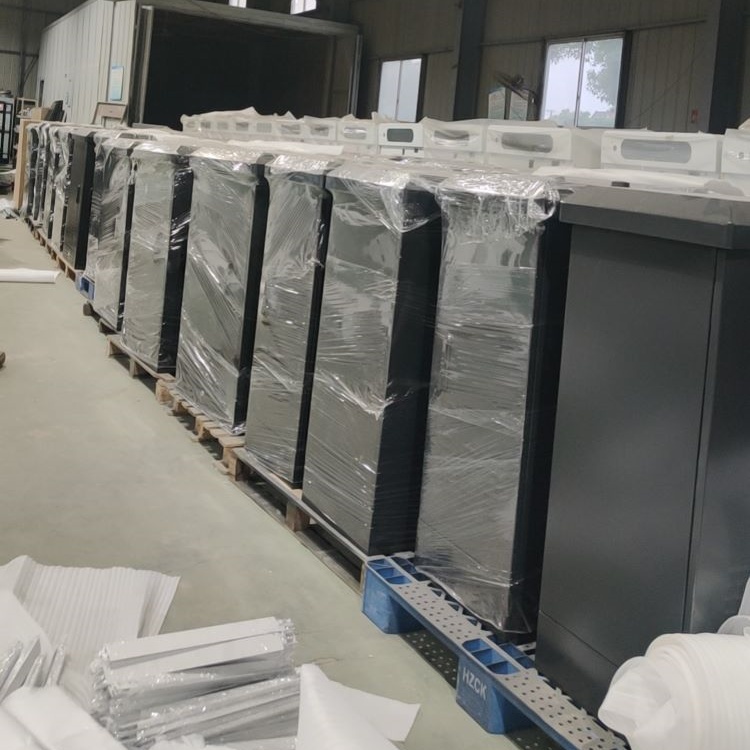
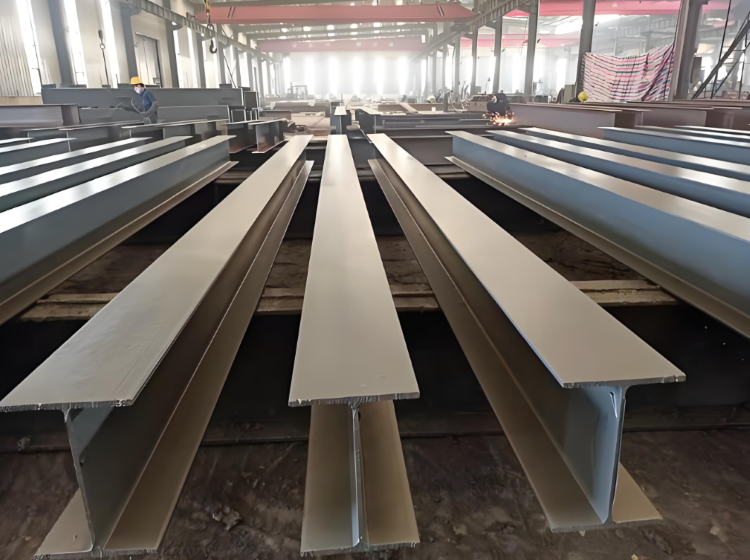
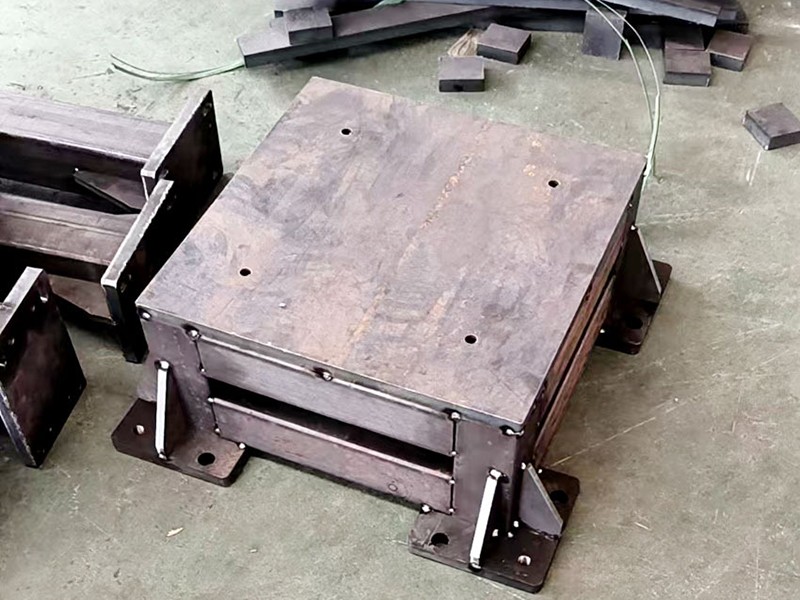
盐城重型钢结构件焊接制造加工厂家,采用埋弧焊、机器人自动化焊接工艺,严格执行坡口加工、组对焊接、振动时效消应力、抛丸除锈、防腐涂装全流程管控,支持图纸深化、来料加工、OEM 定制,适配工程装备、矿山、储能、起重、重工装备行业,提供从材料到成型一站式加工解决方案,欢迎各大商家前来咨询。
盐城重型钢结构件焊接制造加工厂家,采用埋弧焊、机器人自动化焊接工艺,严格执行坡口加工、组对焊接、振动时效消应力、抛丸除锈、防腐涂装全流程管控,支持图纸深化、来料加工、OEM 定制,适配工程装备、矿山、储能、起重、重工装备行业,提供从材料到成型一站式加工解决方案,欢迎各大商家前来咨询。
总加工流程:
原材料验收→板材预处理矫平→数控下料 + 坡口加工→零件检验→刚性胎架工装装配→定位焊→焊接(分区对称)→焊后冷却→变形校正→消应力处理→NDT 无损探伤→焊后机加工→喷砂涂装→成品检测。
焊接顺序:对称与分部是变形控制核心
重型构件的焊接顺序设计围绕一个原则展开:让收缩应力尽可能对称释放。
有对称截面的构件,作对称于构件中性轴焊接;有对称连接杆件的节点,作对称于节点轴线同时对称焊接;非对称双面坡口焊缝,先焊深坡口侧、再焊满浅坡口侧、最后完成深坡口侧。大型结构采取分部组装焊接,结构各部分分别施工、焊接、矫正合格后再总装。
对于有较大收缩或角变形的接头,正式焊接前应预留焊接收缩余量或采用反变形方法。异形厚板结构需设置胎架夹具进行约束控制。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
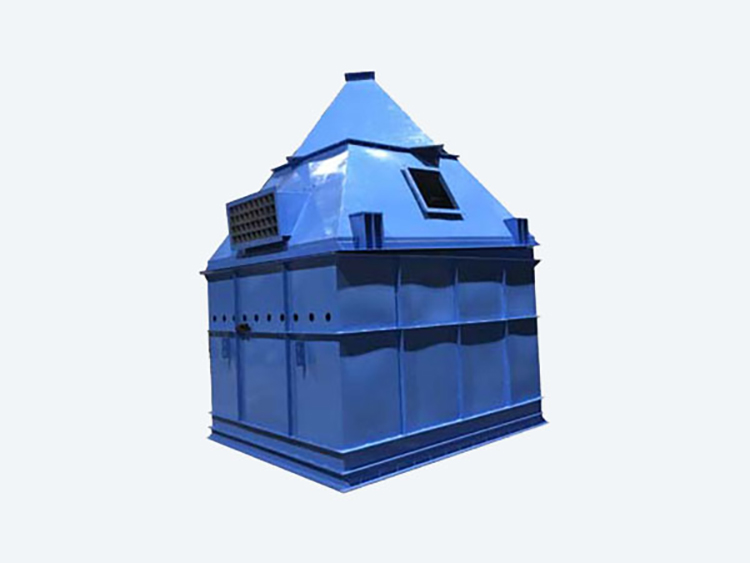

无锡大型钢构设备机架焊接厂家