
邮箱
vip@ntpentu.com
vip@ntpentu.com
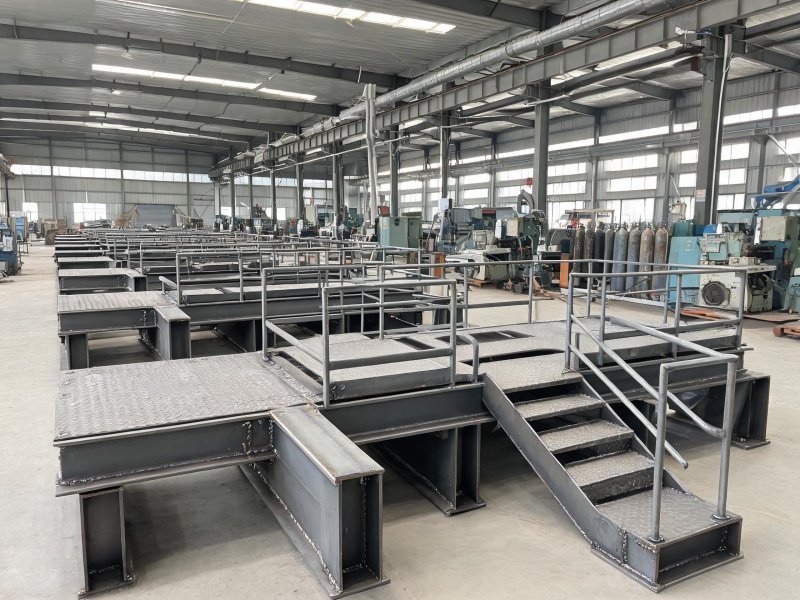
钢结构检修平台焊接覆盖主梁次梁、平台花纹板、防护栏杆和检修楼梯的焊接加工,针对高空作业、重载检修和频繁拆装工况,提供高强度焊接成型方案。
公司承接钢结构检修平台的焊接制造业务,覆盖主梁次梁、平台花纹板、防护栏杆以及检修楼梯的焊接成型。检修平台广泛应用于泰州各工业园区的厂房设备检修、桥梁维护和石化装置巡检,长期处于高空重载作业环境,对焊接强度和结构稳定性要求严格,焊接质量直接影响检修人员的作业安全。
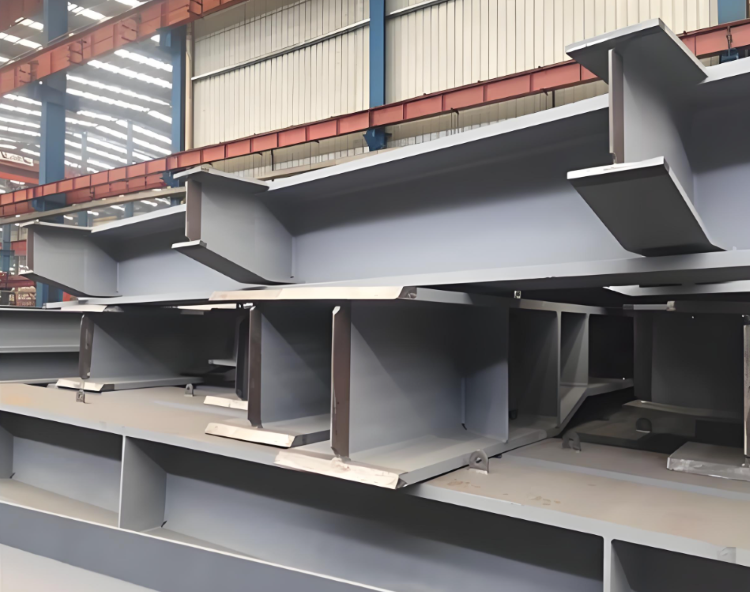
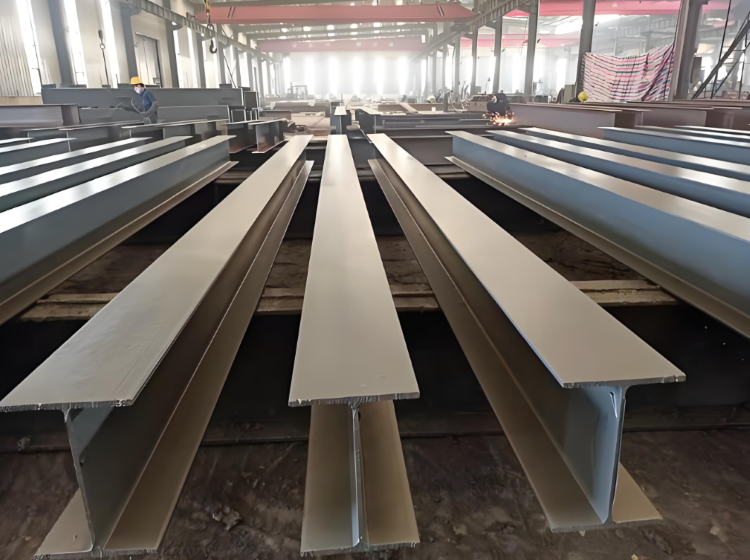
主梁采用H型钢或工字钢作为主要承重构件,次梁按间距布置在两根主梁之间支撑平台板。主梁拼接节点的位置按图纸给定,避开跨中弯矩最大的区段;拼接采用全熔透坡口焊,坡口在厂内加工,角度与钝边按工艺评定给定,打底一道压住根部,填充与盖面分层施焊,根部不出现未熔合。
施焊前对坡口两侧加热,测温点在坡口边缘,温度升到100~120℃区间后起弧,层间温度不低于预热温度;焊完覆盖保温毡缓冷,焊缝金属的冷却速度因此放缓,热影响区不出现淬硬组织。拼接焊缝按图纸给定的等级做探伤,超标缺陷刨除后重焊并复探。
次梁与主梁采用栓焊混合节点:次梁端部先由定位焊固定,位置与标高核对后再焊角焊缝,焊脚尺寸取较薄板厚的0.7倍以上,焊缝两端的焊脚与中段一致,焊趾处不咬边。次梁按对称顺序布置焊接,主梁两侧同时施焊,热量不集中在一边,平台框架不朝单侧偏摆。
平台花纹板直接承受检修人员与工具荷载,板面反复受载,焊缝的连续性决定平台的使用寿命。花纹板铺到次梁上后沿板周边连续角焊,焊缝高度控制在5~6mm,板与梁之间不留空隙,检修工具落在板面上时不发出空鼓声;焊道余高磨平,人员在平台上行走时不被焊缝绊住。板与板之间的接缝位置按排版图排布,接缝落在次梁上,板端不悬空。焊完的板面做一次目检,焊渣与飞溅清理干净,表面不留凸起。
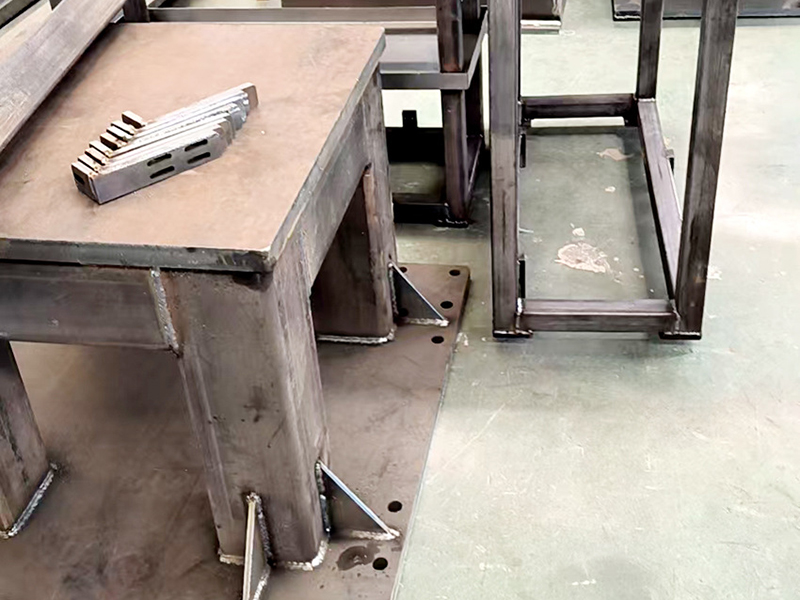
防护栏杆采用薄壁型钢焊接,壁厚小、散热慢,电流偏大时管壁容易烧穿。焊接电流压在120~140A,每段焊接长度控制在一根立杆间距内,焊完即移开,热量不集中在同一处;扶手与立杆的交叉点用小电流快速过渡,收弧处填满弧坑。栏杆立柱与平台预埋件采用满焊连接,焊脚沿立柱周边连续不断口,人员倚靠栏杆时立柱不晃动。
检修楼梯是人员上下平台的通道,踏步板与梯梁的连接采用角焊缝,踏步板薄、受热集中时容易起波浪。楼梯在专用胎架上整体拼装焊接,胎架按楼梯实样设置定位支座,两根梯梁的相对位置一次定住;焊接分段隔跳推进,一段焊完换到另一端再焊,热量不堆在梯梁上,踏步板不起波浪。焊完测梯梁平行度,偏差不超过2mm,踏步装上后各踏面标高一致。踏步板折边与梯梁的搭接处焊缝连续,板端不翘起。
平台与主体结构的连接件采用数控下料,连接板按排版图在切割机上一次切出,孔位由设备定位,组对时板件互换不挑件;连接板的螺栓孔与主体结构上的预留孔对得上,现场安装时不扩孔。焊缝冷却后逐条做外观检查,表面气孔、夹渣与咬边打磨清除后补焊,补焊处再检查一遍,缺陷不留在成品上。
公司已通过GB/T 19001、GB/T 24001、GB/T 45001三项管理体系认证,持有6项发明专利;焊接工艺评定、预热与探伤记录、尺寸复测数据按平台单元建档,客户需要复印件的,随发货单一并寄出。欢迎有检修平台加工需求的客户提供图纸与荷载要求,公司据以给出焊接方案与报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

盐城重型钢结构件焊接制造