
邮箱
vip@ntpentu.com
vip@ntpentu.com
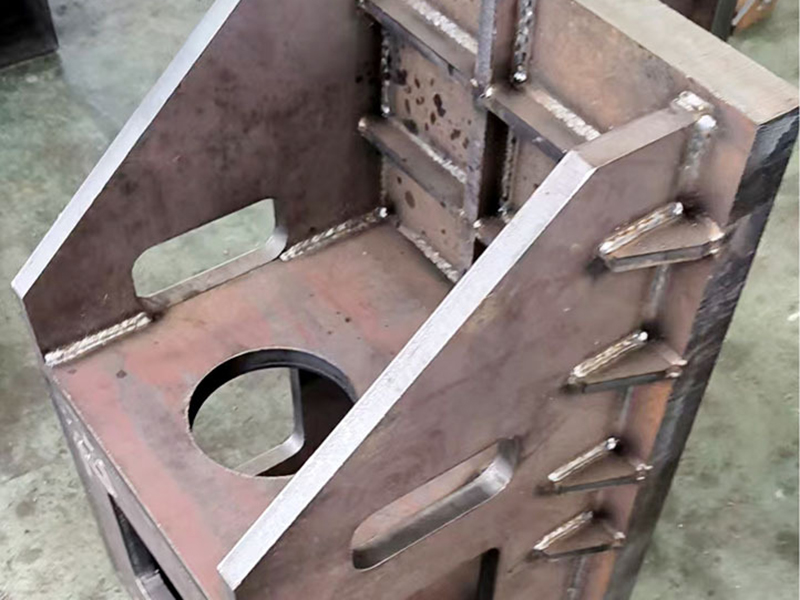
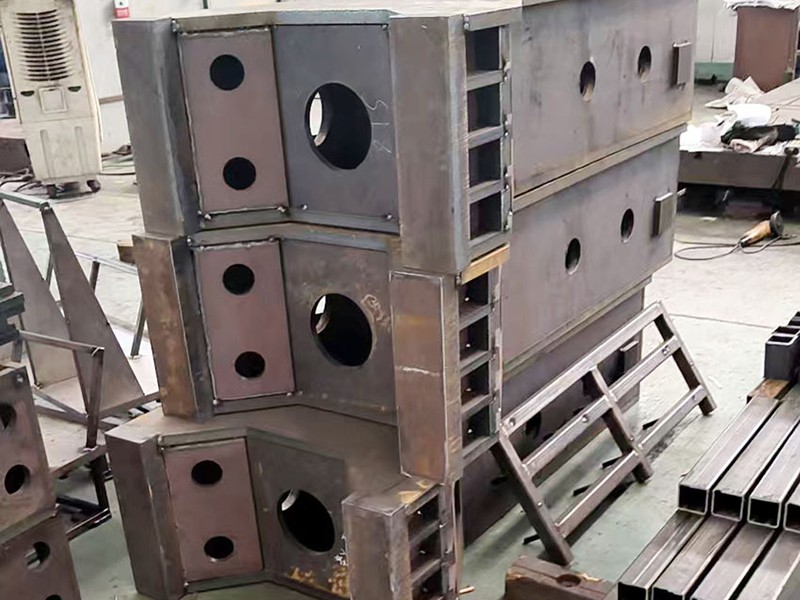
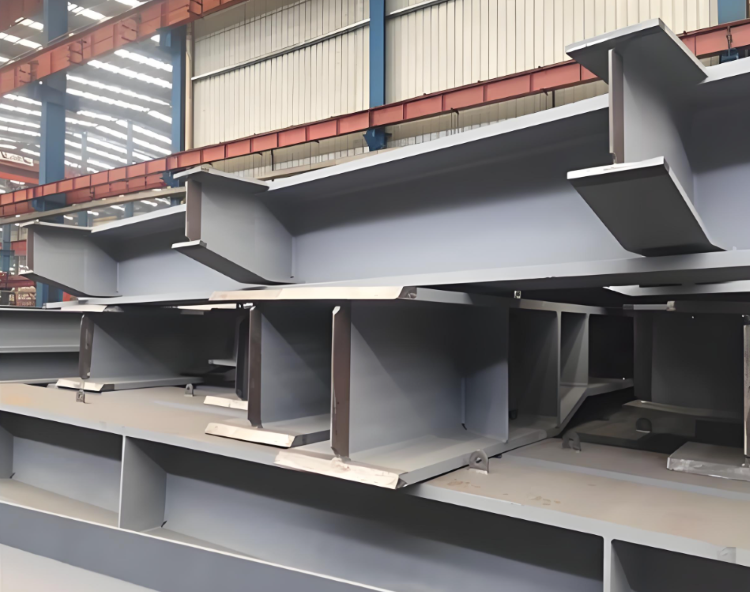
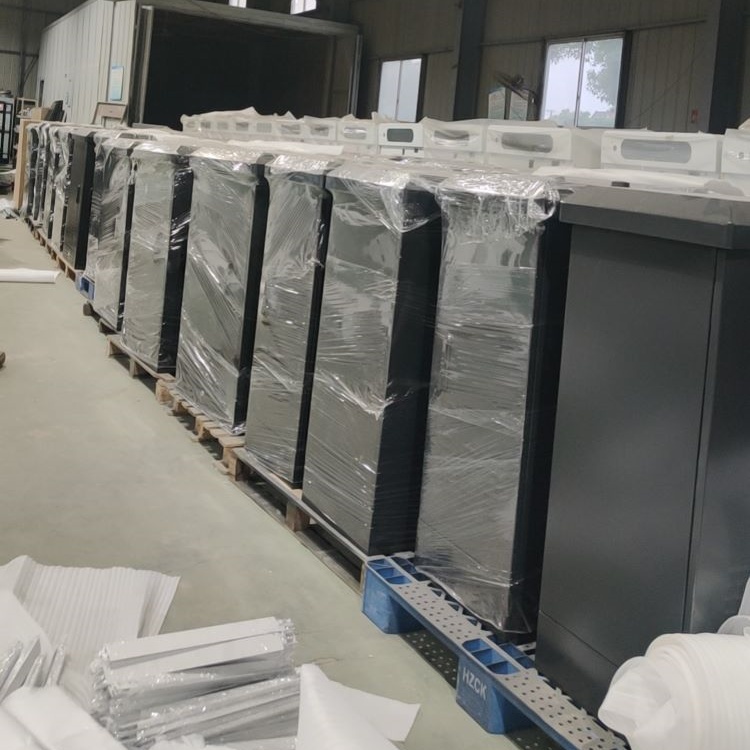
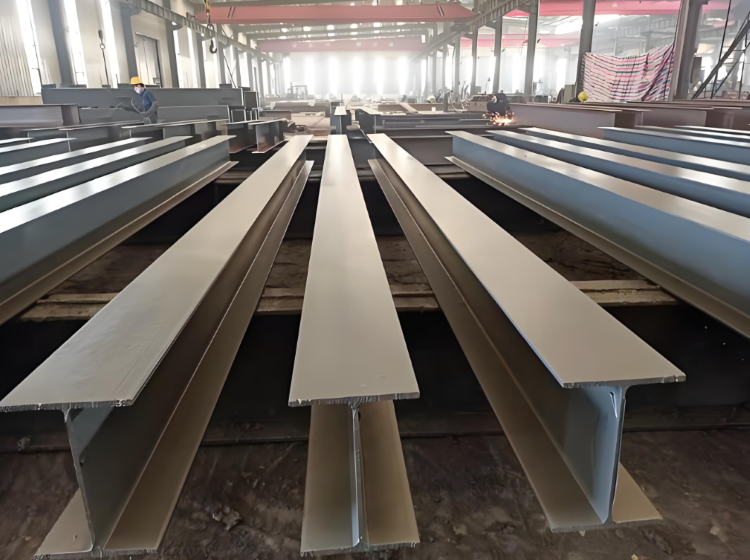
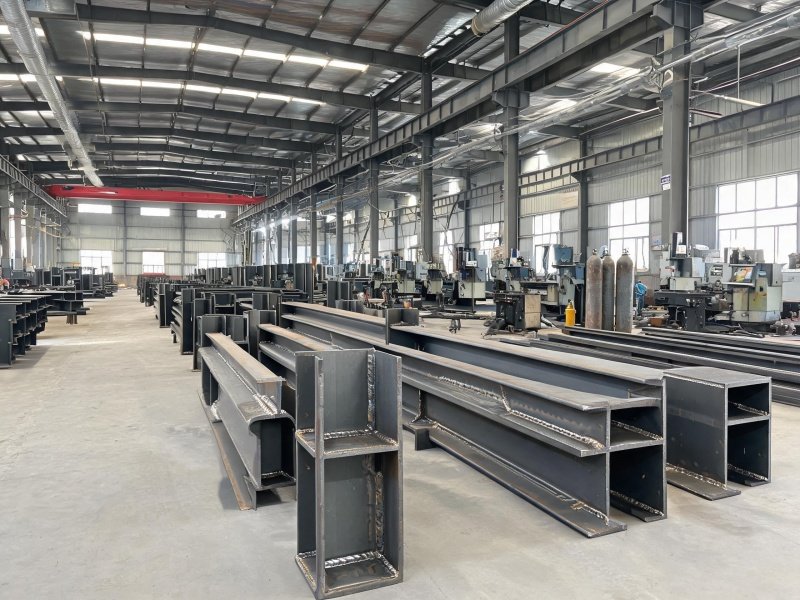
南通异形机械钢构零部件焊接厂家,提供工程机械机架,液压油箱,设备底座,异形支架,起重设备附属构件等异形钢结构焊接加工,完整加工工艺:下料,预处理,机加工/坡口,工装定位装配,焊接,焊后处理,探伤,涂装,检验;采用多层多道焊,分段对称焊接工艺,专业焊接加工团队,焊缝饱满无裂缝,欢迎各大商家前来咨询。
南通异形机械钢构零部件焊接厂家,提供工程机械机架,液压油箱,设备底座,异形支架,起重设备附属构件等异形钢结构焊接加工,完整加工工艺:下料,预处理,机加工/坡口,工装定位装配,焊接,焊后处理,探伤,涂装,检验;采用多层多道焊,分段对称焊接工艺,专业焊接加工团队,焊缝饱满无裂缝,欢迎各大商家前来咨询。
一、异形机械钢构零部件焊接加工工艺:
根据构件板厚、材质和焊缝位置合理选择焊接方法。大厚板打底常用 CO₂ 气保焊,填充盖面可用埋弧自动焊提高效率;中薄板全位置焊则适合药芯焊丝 CO₂ 气保焊。
具体工艺参数可参考:CO₂ 气保焊(Φ1.2mm 焊丝)电流 170~210A、电压 24~28V、焊速 18~22cm/min;大厚板打底焊(Φ1.4mm 焊丝)电流 240~280A、电压 26~30V。如果使用高强钢焊材,应关注低强匹配原则,避免焊缝强度过高导致冷裂纹风险。
二、机械钢制零部件焊接顺序与变形控制:
先内后外、先短后长、先中心后四周、对称同步/分段退焊/跳焊;箱型与牛腿采用“双工位对称”“两侧交替”。
大板拼焊用分段退焊、刚性固定 + 反变形;薄壁异形件用铜衬/陶瓷衬/琴键压紧工装防波浪。
控制角变形:双面坡口两侧交替、先深后浅、每道清渣测温;长焊缝设收缩余量。
相贯线节点:主管—支管坡口按 1:2.5~1:4 平滑过渡(按规范与评定),先主管后支管、分区对称焊;管口椭圆度超限先校圆。
焊后校形优先机械/热校形受控,温度与方法按材质限制;调质高强钢慎用热校形。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


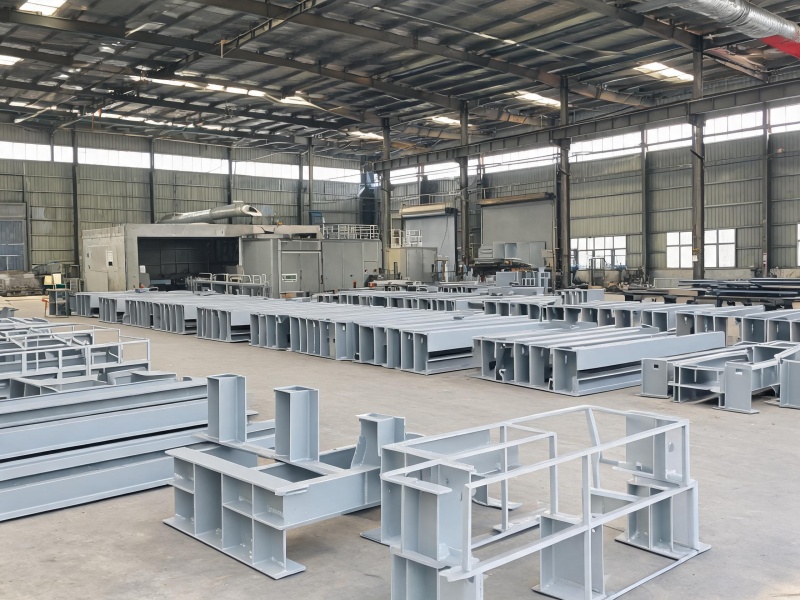
南通装配式厂房钢结构焊接加工