
邮箱
vip@ntpentu.com
vip@ntpentu.com
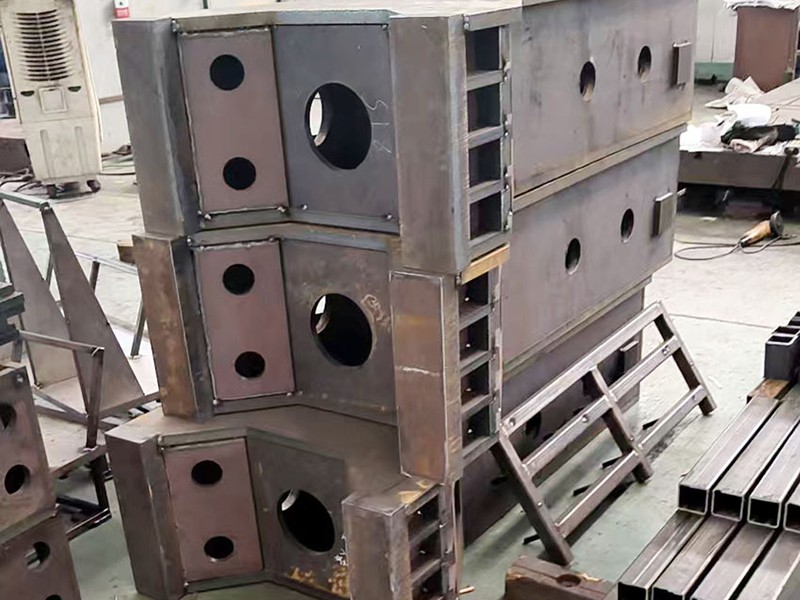
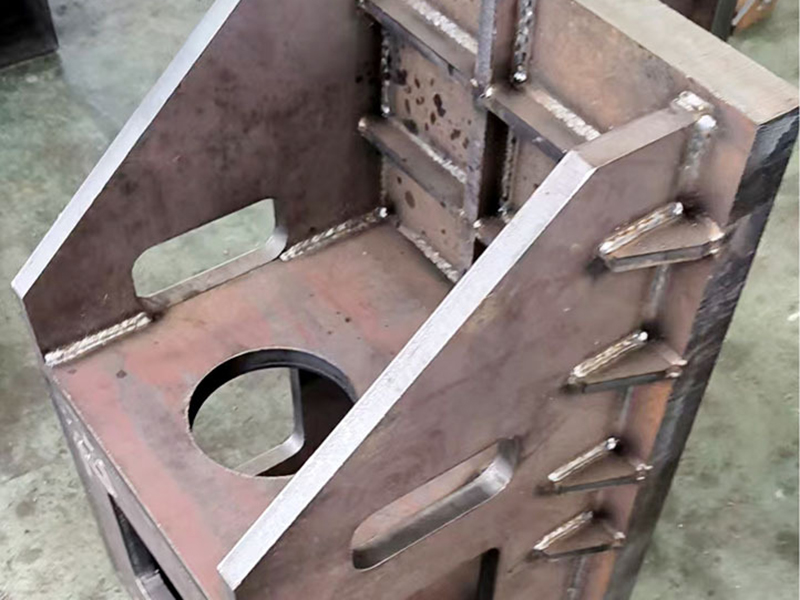
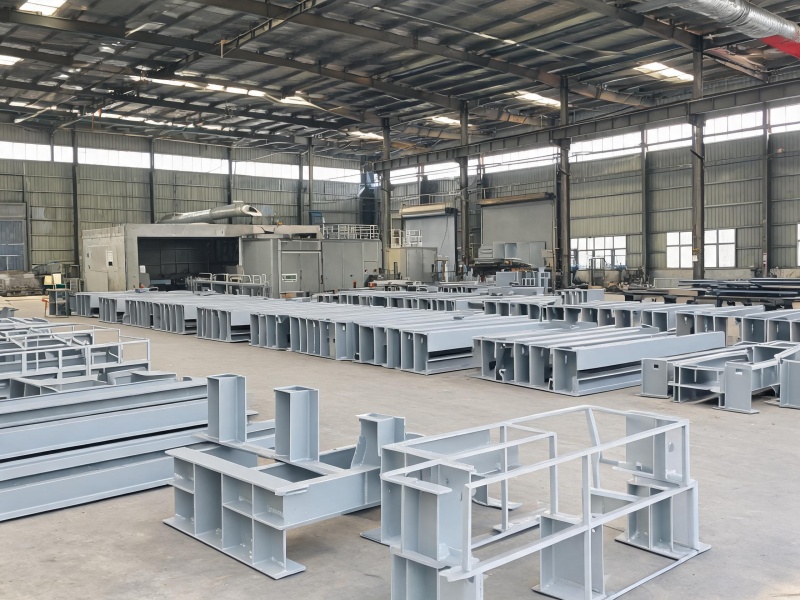
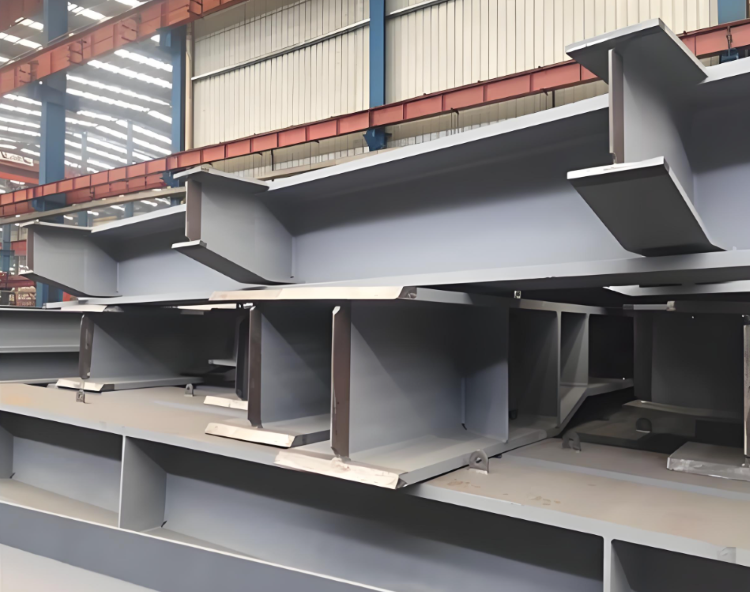
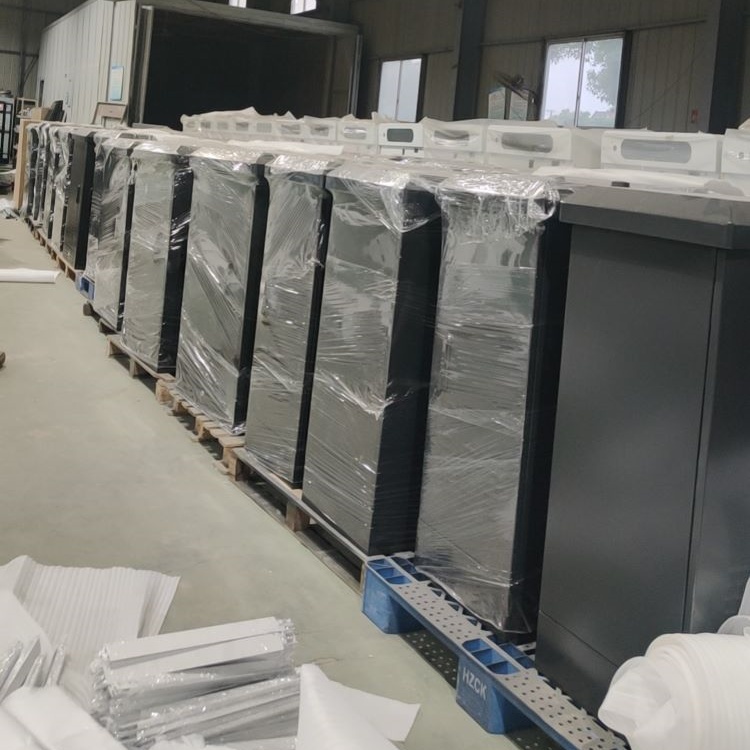
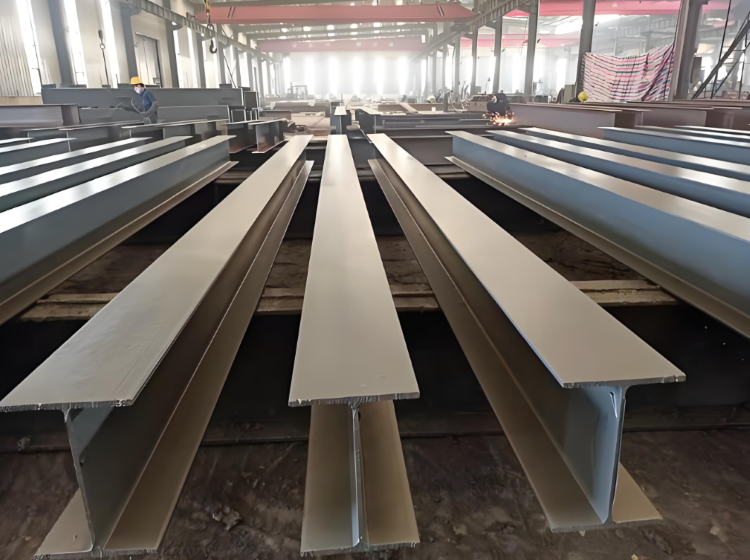
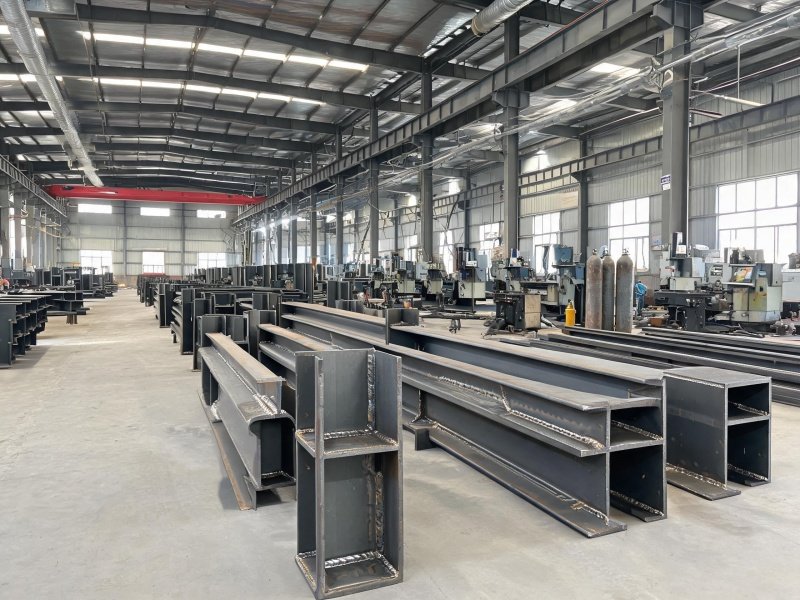
海安工业机械异形支架焊接加工厂家,承接各种设备托架,悬挂支架,重工异形支撑件等非标异形钢构件焊接加工,提供图纸深化-焊接-校正-喷塑一体化,可批量OEM加工,采用定制组队工装定位,分段对称焊接,多层多道焊工艺,专业焊接加工团队,焊缝美观无裂缝,整个加工过程严格遵循ISO9001质量认证体系,欢迎各大商家前来咨询。
海安工业机械异形支架焊接加工厂家,承接各种设备托架,悬挂支架,重工异形支撑件等非标异形钢构件焊接加工,提供图纸深化-焊接-校正-喷塑一体化,可批量OEM加工,采用定制组队工装定位,分段对称焊接,多层多道焊工艺,专业焊接加工团队,焊缝美观无裂缝,整个加工过程严格遵循ISO9001质量认证体系,欢迎各大商家前来咨询。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
焊接方法选择:
批量生产:CO₂气体保护焊(GMAW),成型好、热输入可控;
狭小转角、修补焊缝:手工电弧焊 SMAW;
焊材匹配:Q235B:ER50-6 / E43 焊条;Q355B/S355J2:ER50-6、ER55 焊丝,厚板采用低氢焊材。
焊接顺序与防变形:
先骨架后蒙皮:先焊承力主焊缝(底座、立板、横梁),后焊筋板、盖板、附件。
对称/分段/退焊:长直焊缝用分段退焊;左右立板、前后耳座同步双工位;角焊缝左右交替。
反变形:底座长焊缝预设上拱;大平板预设边梁内凹;立板与底座角接采用反角变形。
刚性工装:焊接平台、定位挡铁、压紧器、内撑轴/仿形胎;马板/工艺加强件在 NDT 后按规程切除并磨平。
薄板防波浪:琴键压紧、铜衬散热、小热输入多层多道、连续焊改断续/点固分段。
加工余量:安装面单边余量按结构尺寸与变形预估取,常留 2–6 mm 粗加工余量;大跨距/薄壁支架适当放大;孔系采用“工艺孔—精加工套钻”。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通异形机械钢构零部件焊接厂家