
邮箱
vip@ntpentu.com
vip@ntpentu.com
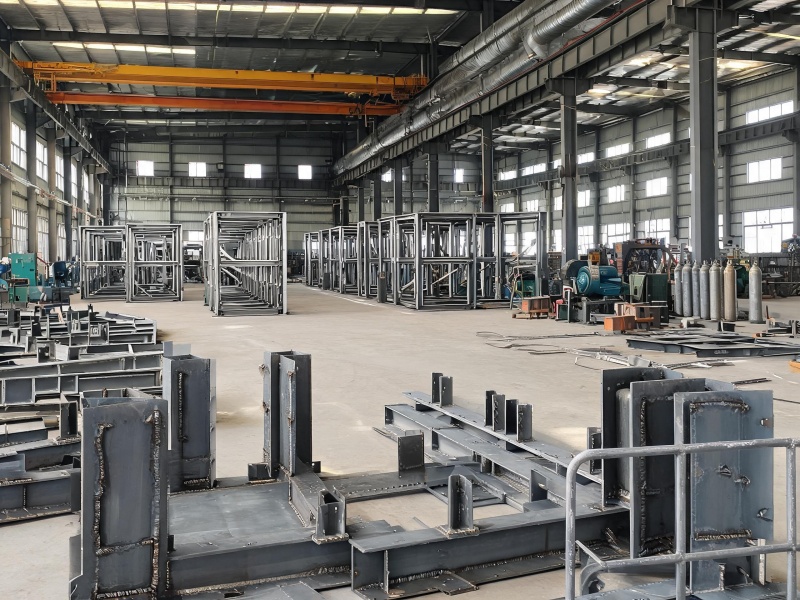
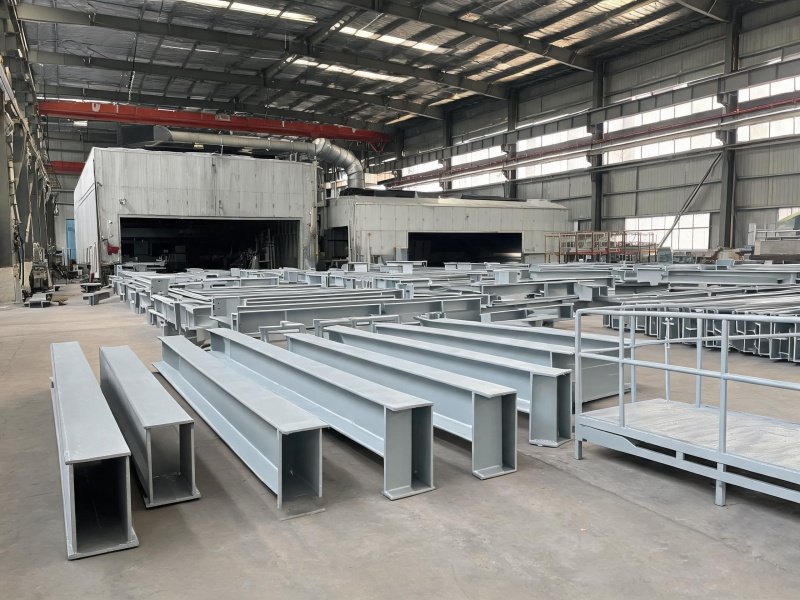
模块化变电所钢结构焊接覆盖舱体框架、设备基础底座、电缆桥架和防护围栏的焊接加工,针对电气设备精密安装、长期户外运行和快速吊装就位要求,提供高精度焊接成型方案。
公司承接模块化变电所项目的钢结构焊接制造业务,覆盖舱体主框架、设备基础底座、电缆桥架以及防护围栏的焊接成型。模块化变电所在镇江各工业园区和新能源项目中快速布点,要求舱体在工厂预制完成后整体吊装就位,对焊接精度和设备安装适配性要求严格,焊接质量直接影响电气设备的安全运行。
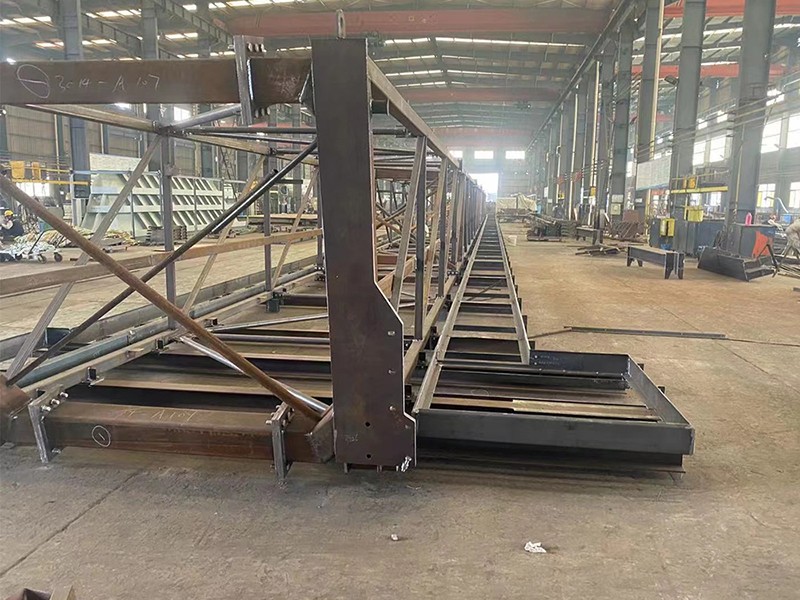
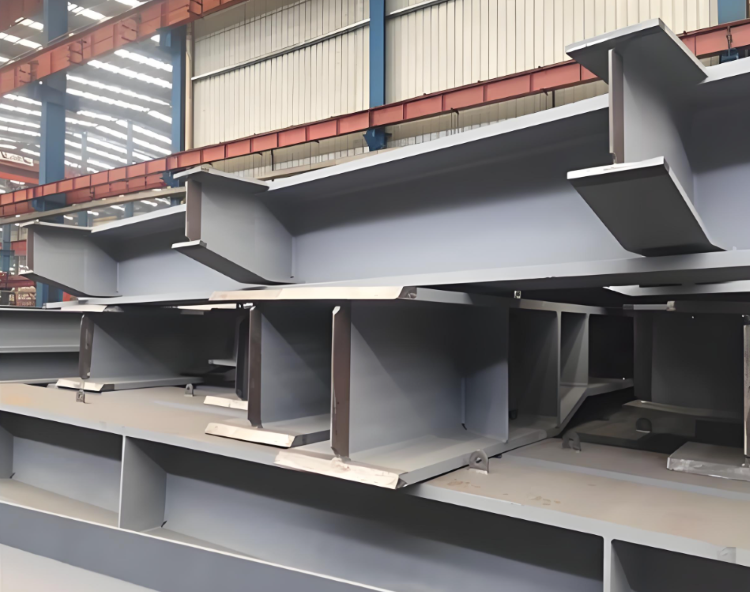
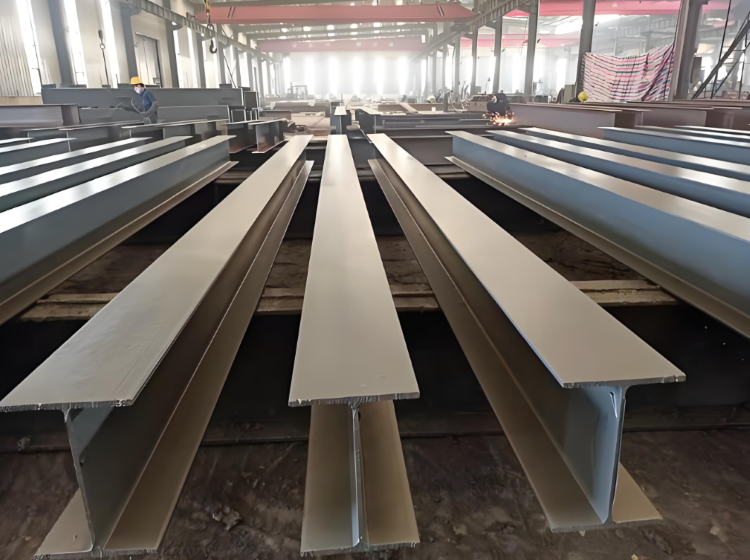
舱体主框架采用箱型梁柱结构,内部要容纳变压器、开关柜等重型电气设备,框架既是承力结构也是设备的安装基准。箱型构件的四条主焊缝集中在同一截面上,热量堆在一处,冷却后残余应力留在节点区,因此构件在后续运输和吊装中容易从这些位置变形。
腹板与翼缘的焊缝成对安排,两名焊工从构件中段向两端同步推进,两侧热输入相当,收缩量便相互抵消。层间温度压在150℃以下,多层之间逐层清渣,温度过高时热影响区晶粒粗化,节点韧性随之下降。隔板与翼缘的连接焊缝先完成,四条主焊缝留在最后。
框架整体焊完后做时效处理。箱型构件焊缝多、约束大,焊后残余应力分布不均;时效让应力重新分布并释放一部分,构件在后续加工和使用中的尺寸稳定性随之提高。时效完成实测框架平面度,偏差控制在3mm以内,超差的框架则在胎架上校正后重新测量。
设备基础底座承载变压器和开关柜,板件的尺寸精度和焊后平面度关系到设备能不能平稳落座。底座板件按数控程序切割,下料尺寸由深化模型给定,同规格板件的外形一致,组对时便不再修边。板件先定位点固,再连续施焊角缝,焊脚取到板厚的0.7倍以上;一道走完中途不停弧,焊缝外形因此保持连续,承载能力按设计核算。
底座与设备的接触面在焊后上机床加工,平面度偏差不超过0.5mm。焊接直接形成的表面受焊道成形和焊后变形影响,达不到设备安装的平整要求;机加工把这一面统一削到设计值,设备落座后底面与底座完全贴合,紧固后便不晃动。底座上的设备安装孔在加工阶段一次成型,孔位按设备底座实样给定,因此现场螺栓可直接穿入,不必扩孔或加垫。
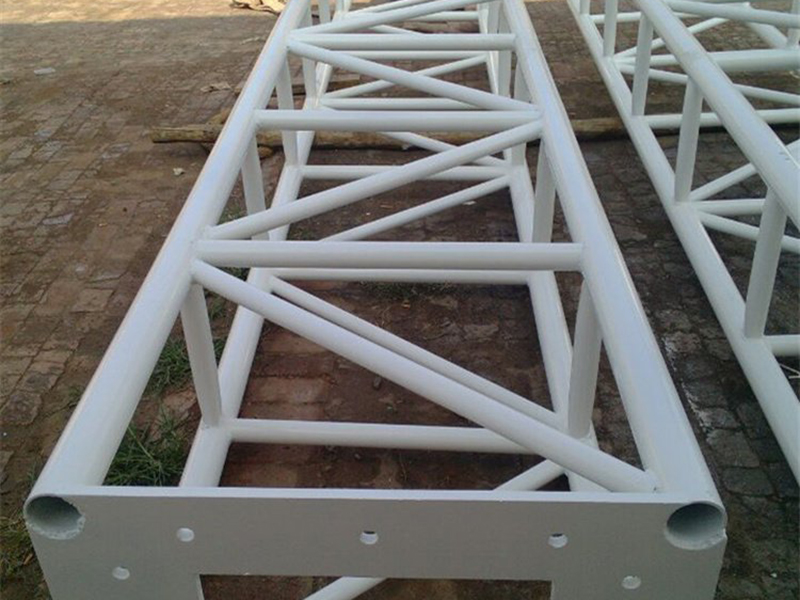
电缆桥架承担全舱线缆的敷设,线槽直线度直接影响穿线。桥架在专用胎架上拼装焊接,胎架按桥架走向定位,托臂和侧梁在胎架上一次组对,焊完实测直线度,偏差不超过2mm/m。线槽内有弯折或错边时,电缆敷设时会在该处卡阻,导致抽拉中外皮被划伤。桥架的转弯段和引出接口按实样组对,焊缝打磨平顺,线缆经过时不挂不卡。防护围栏采用薄壁型钢焊接,电弧热量稍大就烧穿,烧穿处补焊后留下凸包,围栏的整齐度跟着受影响。焊接电流按板厚下调,控制在120~150A,电弧压短走快速焊,熔池不塌陷,板面不起波浪。围栏焊后整体打磨,毛刺和焊瘤清理干净。围栏装在舱体周边,人员进出和日常巡检都会接触,焊瘤和毛刺留在表面容易划手,也可能勾挂线缆外皮。打磨后的杆件表面平整,边角修出圆滑过渡。
公司按模块化变电所项目的构件清单和设备要求定制焊接方案,支持来图加工,深化设计、下料、组焊、探伤到成品检验在厂内一次完成。公司已通过GB/T 19001/24001/45001体系认证并持有6项发明专利,各工序的流转单据统一编号,检验责任落实到人。数控切割设备、时效处理装置、铣床和超声波探伤仪齐备,框架平面度、底座接触面平面度和桥架直线度按构件类别逐项复核,有变电所钢结构加工需求的客户,欢迎来电说明舱体尺寸与运输条件,把设备清单和图纸发过来即可报价出方案。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通大型工业廊桥焊接加工