
邮箱
vip@ntpentu.com
vip@ntpentu.com
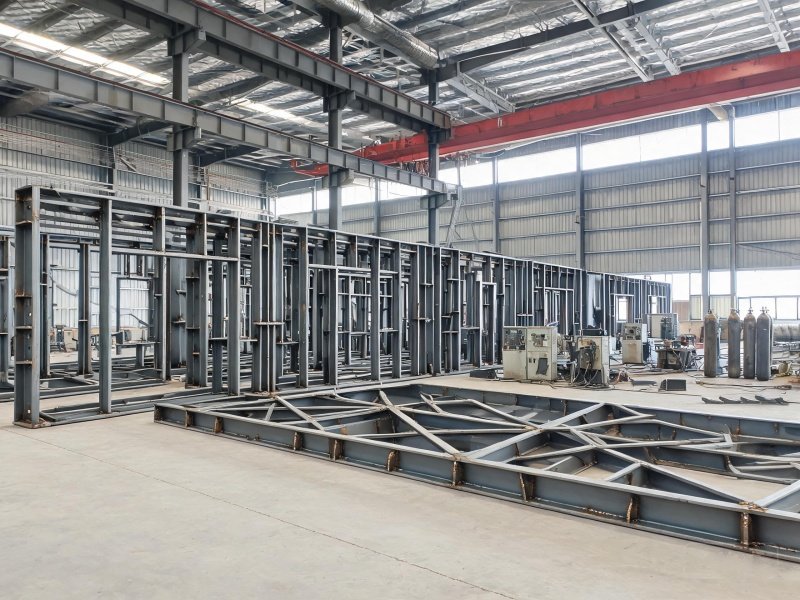
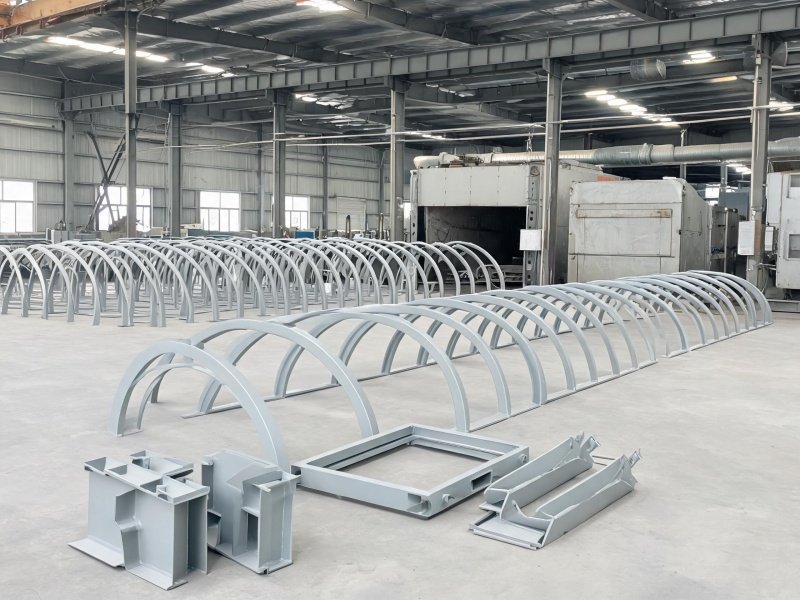
装配式营房钢结构焊接覆盖梁柱框架、屋架檩条、墙板骨架和门窗洞口的焊接加工,针对快速装配、重复拆装和野外复杂工况,提供标准化焊接成型方案。
公司承接装配式营房项目的钢结构焊接制造业务,覆盖梁柱框架、屋架檩条、墙板骨架以及门窗洞口的焊接成型。装配式营房在南通各基建工地、应急保障点和野外作业区广泛应用,要求构件可重复拆装、现场快速拼装,对焊接精度和结构互换性要求较高,焊接质量直接影响营房的安装效率和使用寿命。
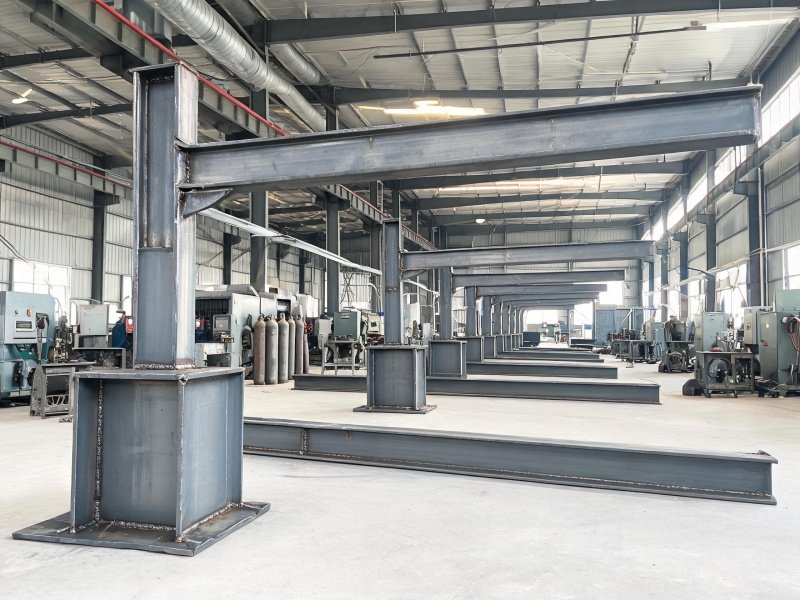
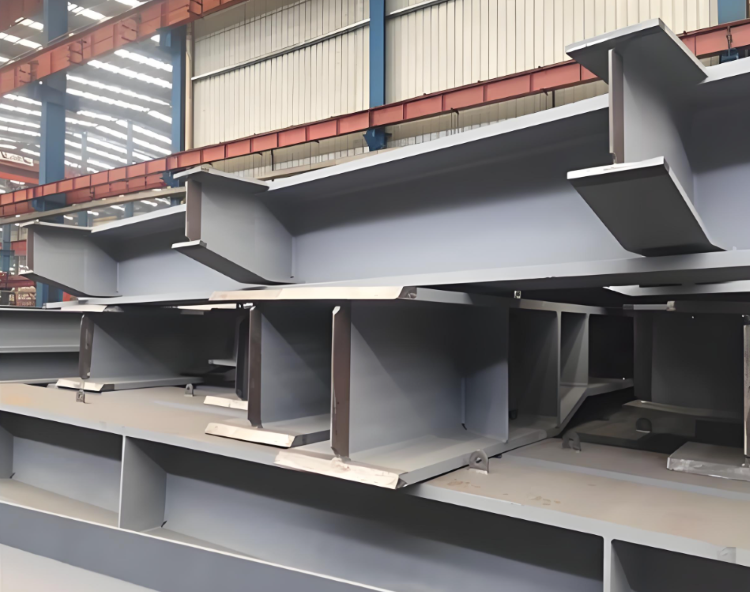
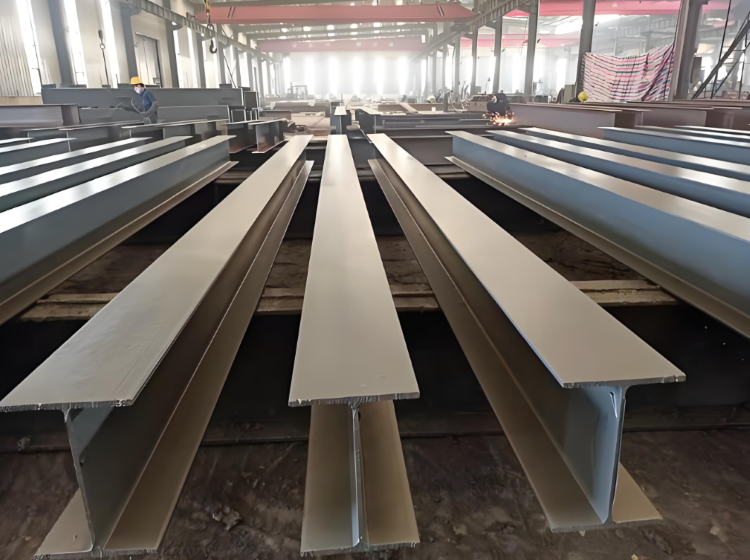
主体梁柱采用热轧H型钢或高频焊接H型钢,梁柱节点为栓焊混合连接,节点区焊缝密集,热量集中在一处,冷却后残余应力大,构件在后续拆装和运输中容易从节点位置变形。焊接按分层多道工艺执行,每层厚度控制在4~5mm,单道填充量降下来,热影响区范围收窄,残余应力随之分散。层间温度不超过200℃,多层之间逐层清渣,温度过高时晶粒粗化,节点韧性下降。
每条焊缝焊完先做外观检测,咬边、弧坑和焊瘤在打磨工序处理干净,再按焊缝等级做超声波探伤,一级焊缝合格率100%。栓接位置的孔距在焊接前后各测一次,焊接收缩引起的孔位偏移在制孔阶段预留。梁柱拼接端面在铣床上铣平,垂直度偏差不超过2mm,端面贴合后螺栓受力均匀,节点在反复拆装中不松动。
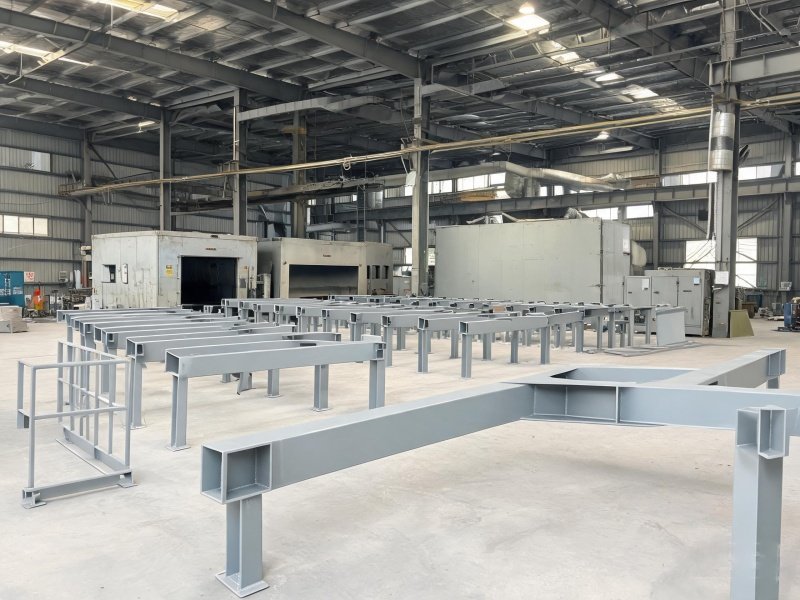
屋架多为三角形或梯形桁架,腹杆与弦杆的连接节点用角焊缝焊接。桁架节点的杆件从多个方向交汇,空间角度复杂,照图逐根组对,角度误差会一根一根往下传,到最后一根腹杆时间隙已经无法弥合。公司在专用放样胎架上做整体拼装,胎架按桁架实样放线,弦杆和腹杆按胎架定位一次组对,节点位置不再现场修整。
腹杆定位后用CO2气保焊焊接,焊脚尺寸按设计要求统一控制,同一榀桁架的焊脚大小一致,外观整齐,受力也均匀。焊接顺序从桁架中部向两端推进,两侧收缩对称,桁架不出现整体侧弯。焊完的桁架在胎架上复测跨度和起拱,偏差超出允许值就地校正。檩条与屋架的连接采用焊接加螺栓固定,屋面荷载经檩条均匀传递到桁架节点。檩条按间距在胎架上定位,焊接与螺栓孔一次完成。
墙板骨架用冷弯薄壁型钢焊接,壁厚小,电弧热量稍大就烧穿,烧穿的位置补焊后板面留下凸包,墙板装上去不平整。公司选用细焊丝小电流工艺,焊接电流控制在100~130A,按板厚取值,焊丝干伸长压短,电弧短而稳,熔池不塌陷。点固焊按间距布置,施焊时热量分散,板面不起波浪。
门窗洞口是墙板骨架的薄弱位置,洞口把骨架切断,运输和吊装时洞口四角受力集中,容易变形。洞口四周加焊加强角钢,四角形成封闭框,骨架在搬运和起吊中保持原状。角钢与骨架的连接焊缝按断续焊布置,热输入集中不到一处,薄壁不变形。洞口尺寸在焊接前后各测一次,门窗框到场直接装入,不必现场修口。
公司按装配式营房项目的构件清单和拆装要求定制焊接方案,支持来图加工,批量订单按标准化流程组织生产。公司已取得GB/T 19001/24001/45001三项管理体系认证,6项发明专利在册,深化设计、下料、组焊、探伤到成品检验按同一套工艺文件执行。超声波探伤仪、铣床和焊接参数记录设备齐备,焊缝内部质量、端面垂直度和洞口尺寸按构件类别逐项复核,有营房钢结构加工需求的客户,把构件清单和图纸发过来即可评估,欢迎来电说明项目地点与布设数量,核工艺并报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通矿业非标钢构件焊接厂家