
邮箱
vip@ntpentu.com
vip@ntpentu.com
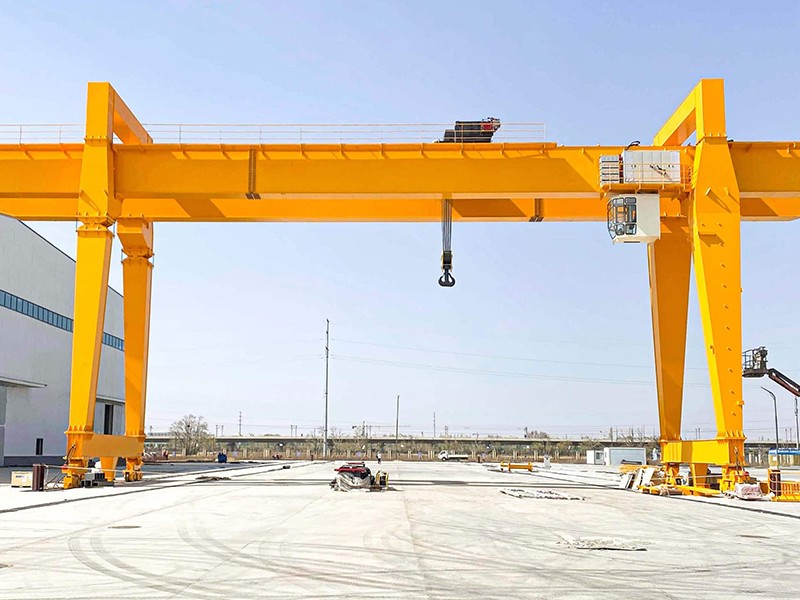
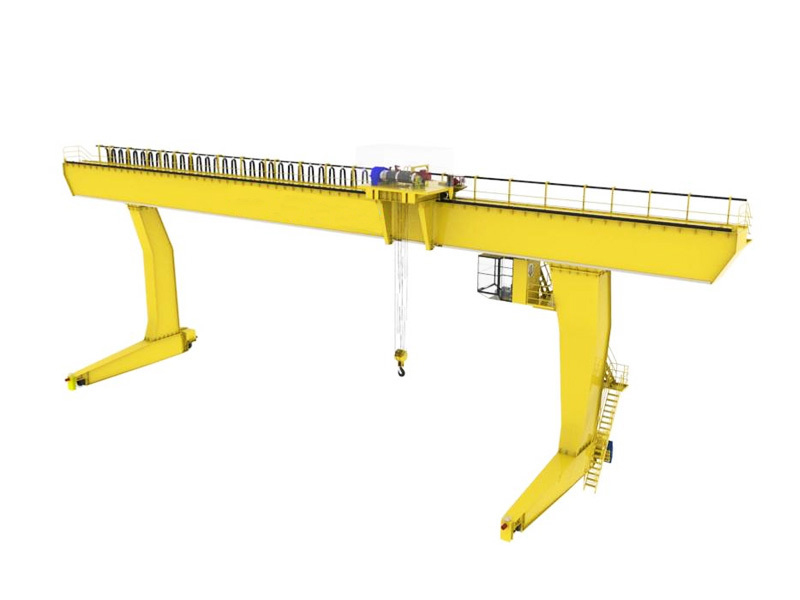
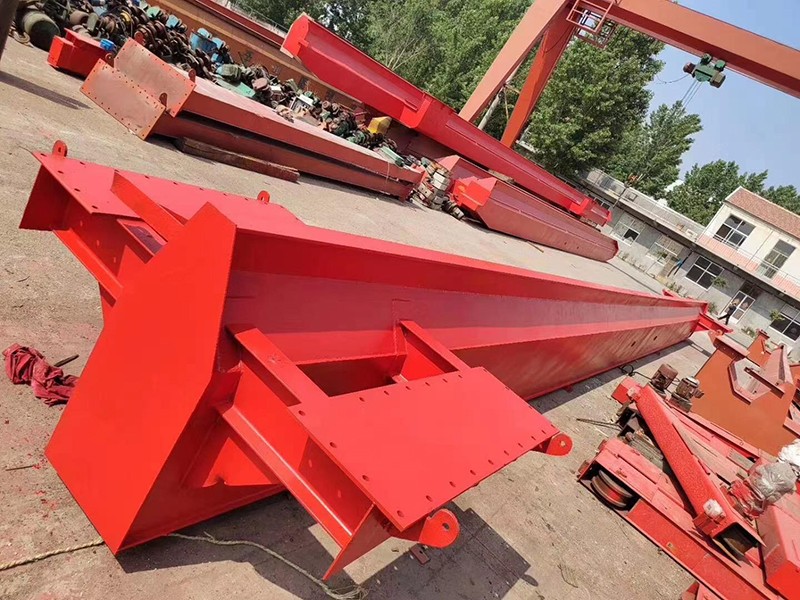
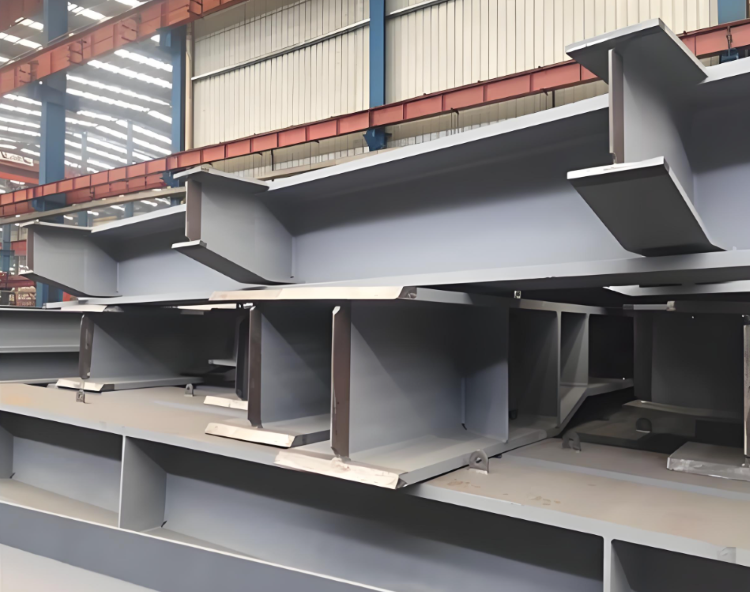
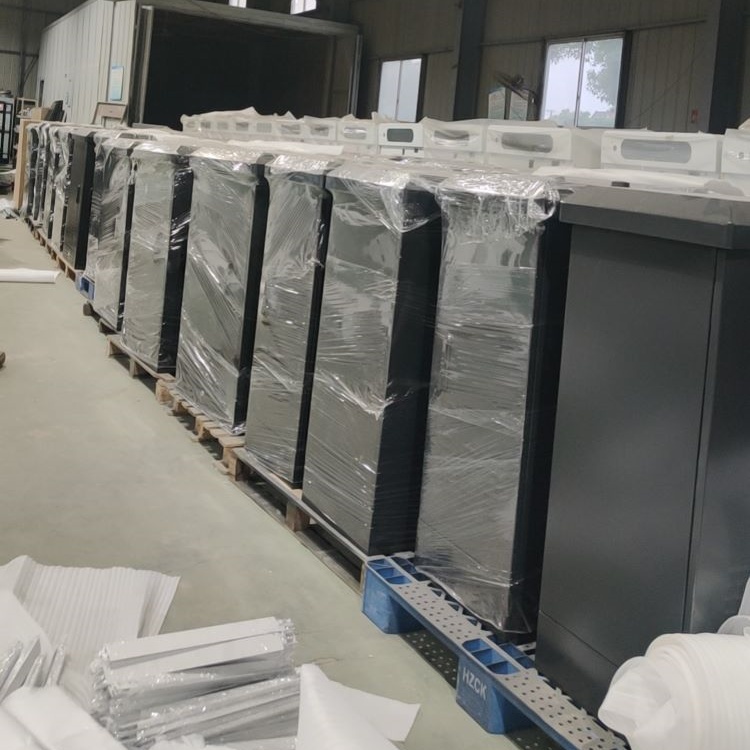
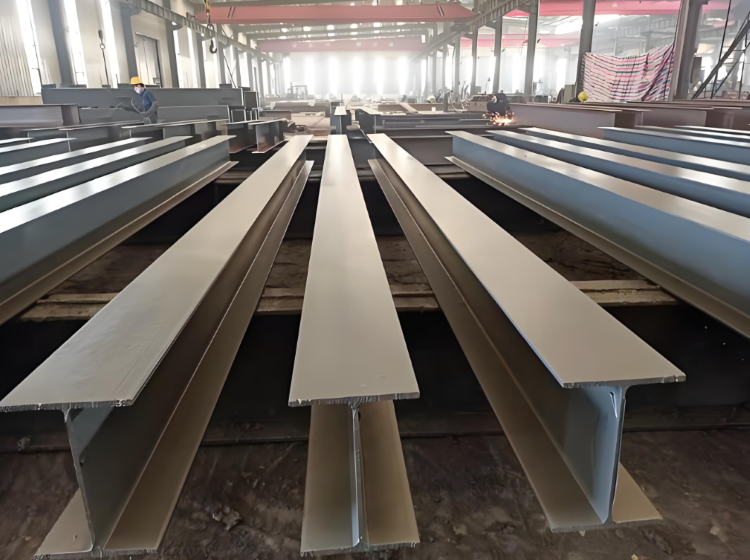
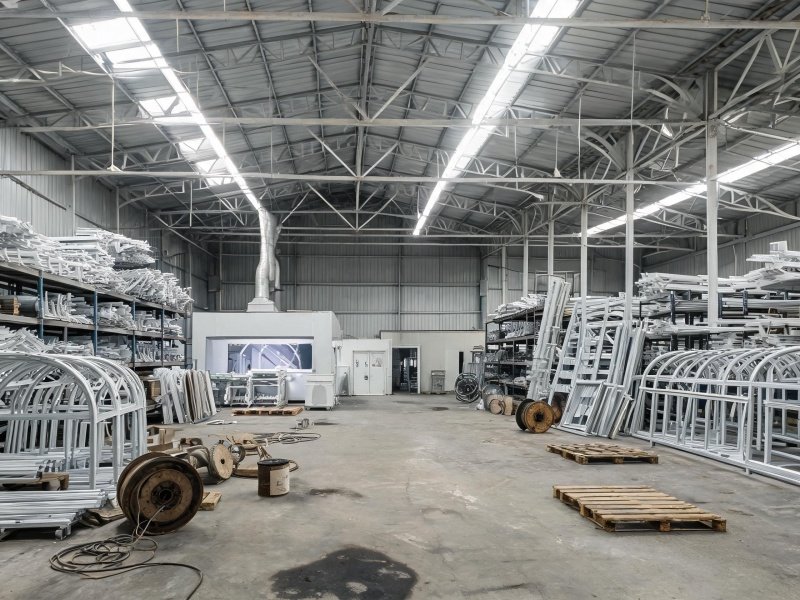
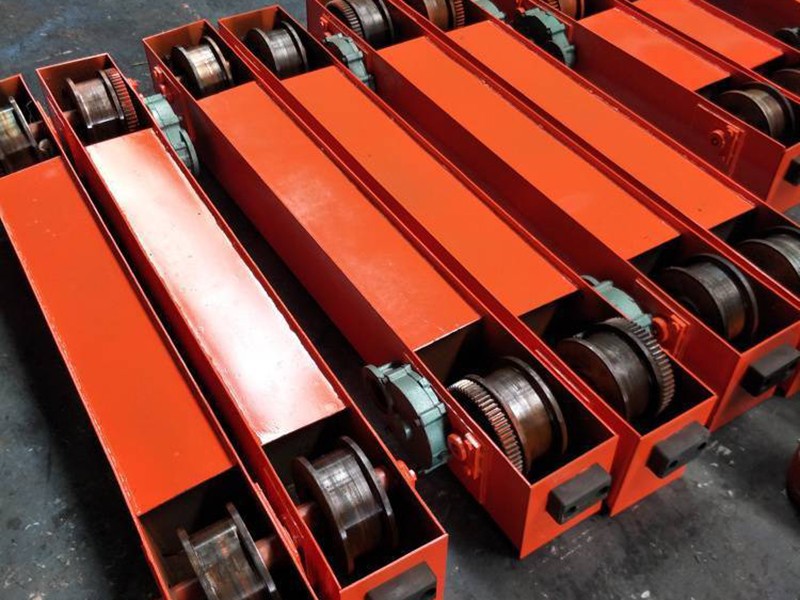
无锡门式起重机钢梁焊接加工厂家,承接各种起重机钢结构焊接加工订单,配备激光焊接,氩弧焊接,二保焊接,机器人焊接等多种哈姐加工方式,采用多种焊接加工方式,专注门式起重机箱型主梁,支腿,端腿,优化焊接加工顺序,控制焊接变形与残余应力,配套喷砂,喷塑防腐处理,可提供新设备钢梁批量预制加工或者旧起重机钢梁加固,修复焊接或者喷塑加工。
无锡门式起重机钢梁焊接加工厂家,承接各种起重机钢结构焊接加工订单,配备激光焊接,氩弧焊接,二保焊接,机器人焊接等多种哈姐加工方式,采用多种焊接加工方式,专注门式起重机箱型主梁,支腿,端腿,优化焊接加工顺序,控制焊接变形与残余应力,配套喷砂,喷塑防腐处理,可提供新设备钢梁批量预制加工或者旧起重机钢梁加固,修复焊接或者喷塑加工。
焊接加工具体流程:
1. 下料:激光切割,切割边缘打磨,去除割纹、缺口,缺口是疲劳裂纹源;翼缘板尽量减少拼接,拼接焊缝错开隔板位置;
2. 坡口:翼缘与腹板 T 型接头:K 型坡口;翼缘板对接拼接:X 型坡口;
3. 组对:专用箱型工装,控制错边、间隙;预留焊接收缩量,控制拱度(门机主梁必须预设上拱度,抵消自重 + 载荷下挠,这是门机钢梁和普通钢结构最大区别);
4. 焊前清理:坡口两侧≥20mm 范围除油、除锈、氧化皮;潮湿环境预热去潮气;
5. 焊接顺序(控制变形 + 残余应力);对称焊接,两侧同步施焊;多层多道,禁止大电流单道焊;隔板角焊缝分段跳焊,减小箱型扭曲;
6. 焊后处理
变形矫正:火焰矫正(严格控制加热温度,Q355 不宜超过 600℃,禁止水冷)或机械矫正;
消除应力:大吨位 / 大跨度门机优先热处理消应力;也可用振动时效,按设计规范确认是否允许;
7. 无损检测 NDT(重中之重,起重特种设备)
主梁翼缘腹板主焊缝、翼缘拼接焊缝:UT 超声波探伤,一级焊缝,100% 探伤;
角焊缝、隔板焊缝:MT 磁粉探伤,检查表面裂纹。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

海安工程机械钢结构焊接加工厂家