
邮箱
vip@ntpentu.com
vip@ntpentu.com
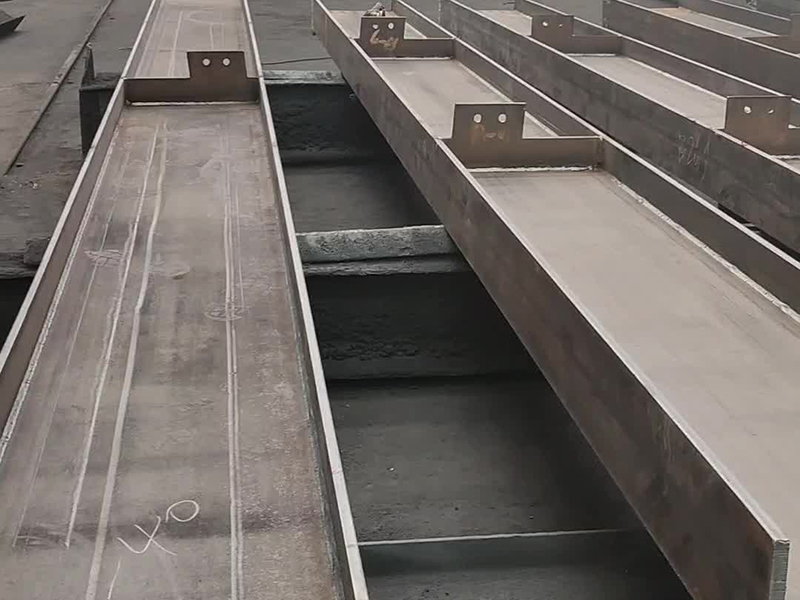
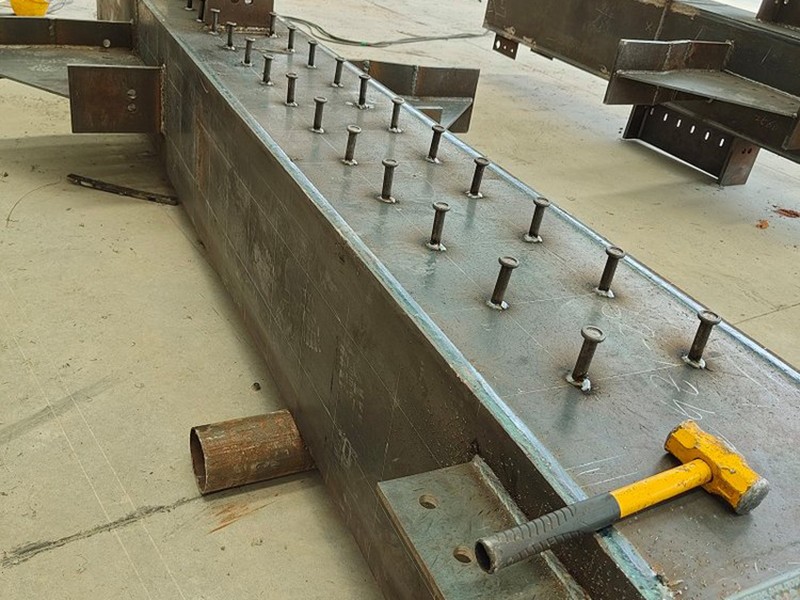
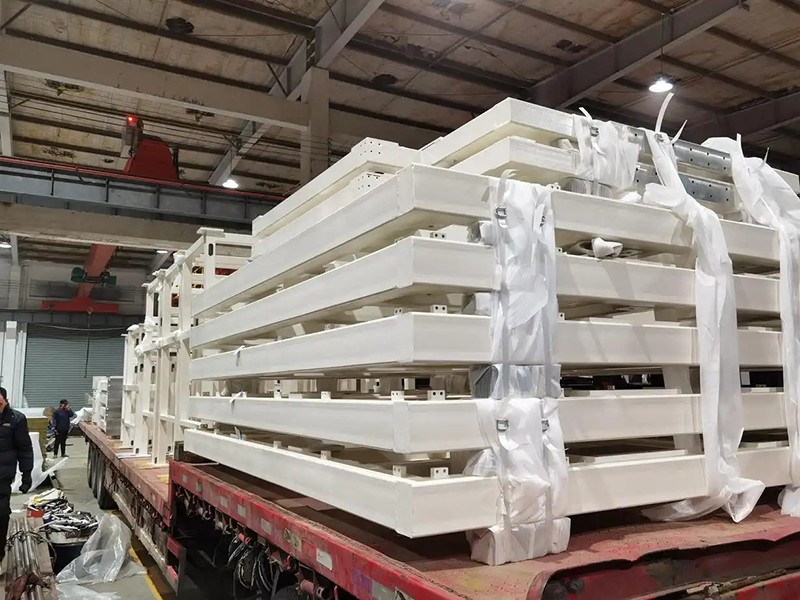
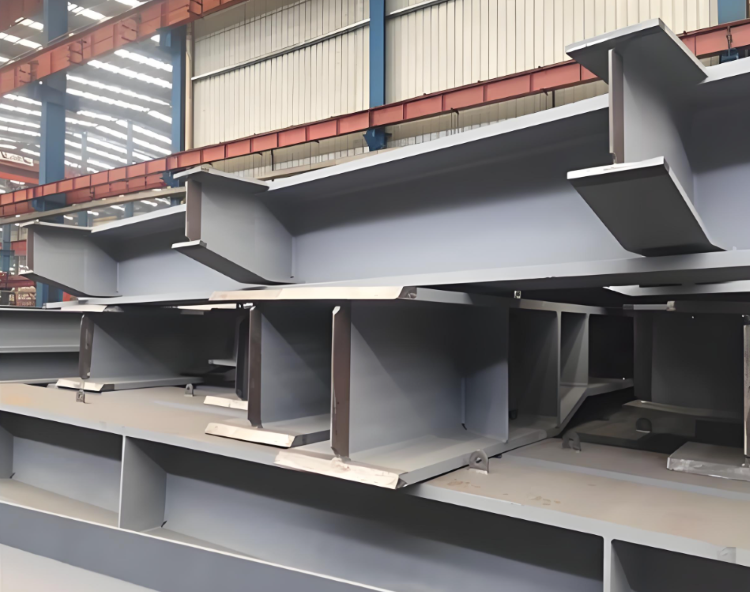
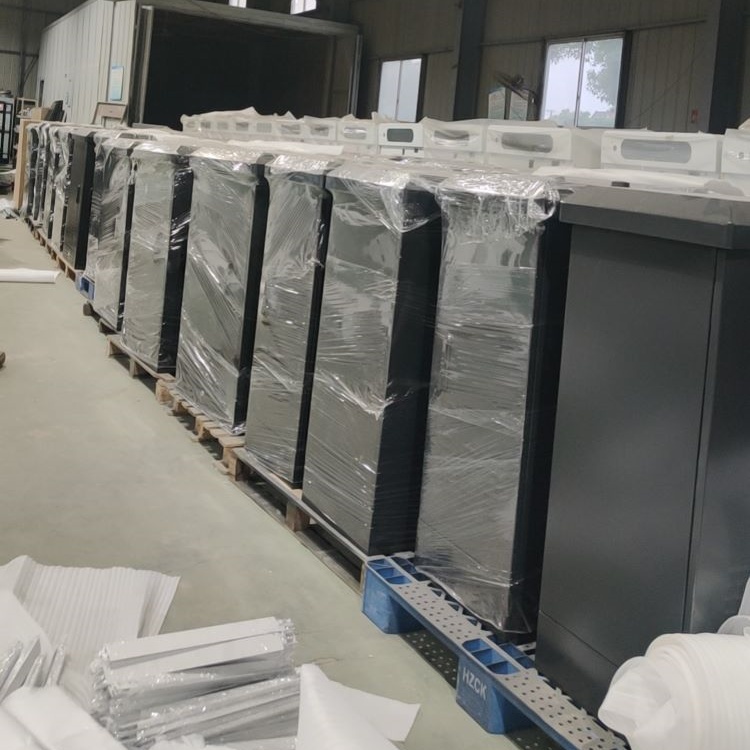
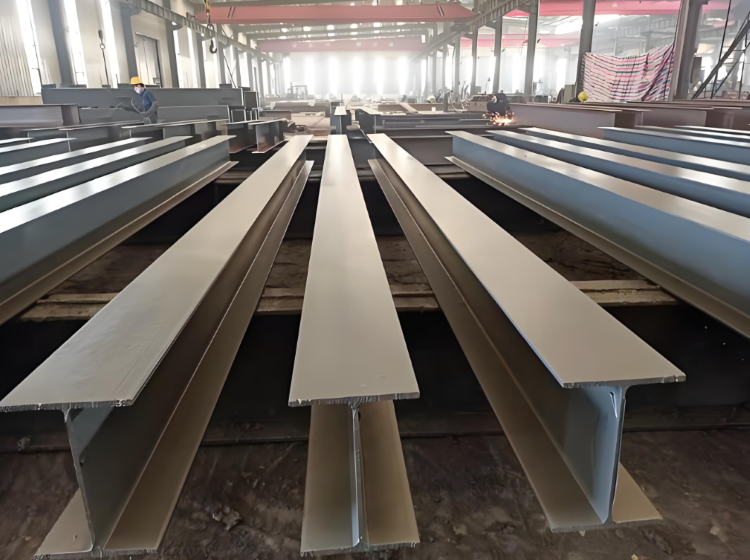
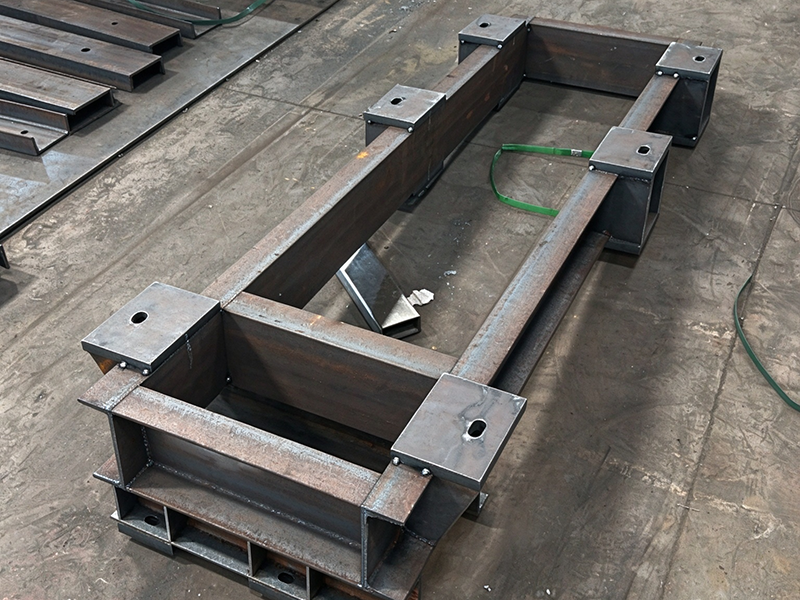
南通大型厂房钢结构加工厂家,承接多跨度厂房,重型生产车间,仓储基地全套钢构等各种非标钢结构件定制加工,加工厂占地面积为2.5万+平方米,主力构件采用埋弧焊接,焊缝熔深充足,成型均匀,杜绝虚焊,夹渣,长焊缝连续焊接,焊后校正消除焊接形变,构件尺寸精度可控,可配套机加工,喷砂喷塑等多层防腐加工工艺,欢迎各大商家前来咨询。
南通大型厂房钢结构加工厂家,承接多跨度厂房,重型生产车间,仓储基地全套钢构等各种非标钢结构件定制加工,加工厂占地面积为2.5万+平方米,主力构件采用埋弧焊接,焊缝熔深充足,成型均匀,杜绝虚焊,夹渣,长焊缝连续焊接,焊后校正消除焊接形变,构件尺寸精度可控,可配套机加工,喷砂喷塑等多层防腐加工工艺,欢迎各大商家前来咨询。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
焊接方法选型(厂房钢构常用组合)
1. H 型钢主焊缝(翼缘与腹板):埋弧自动焊(SAW),船形位置施焊,效率高、成型好;大批量厂房梁柱首选
2. 牛腿、加劲板、节点、内腔、现场修补:CO₂气体保护焊(GMAW/FCAW 药芯焊丝),灵活性强
3. 局部返修、狭小位置:手工电弧焊 SMAW
焊接顺序(核心控变形)
1. 先焊收缩量大焊缝,后焊收缩量小焊缝;先主焊缝,后次要加劲角焊缝;
2. 对称构件:双人对称同步施焊;长焊缝采用分段退焊、跳焊法,减少弯曲变形;
3. H 型钢:先焊一侧翼缘,翻面焊另一侧;不要单侧一次性满焊,极易侧弯;
4. 箱型构件:对称对角施焊,避免箱体扭曲;封闭箱型按图纸预留排水透气孔(喷塑工序刚需)。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


无锡定制钢结构框架焊接制作厂家