
邮箱
vip@ntpentu.com
vip@ntpentu.com
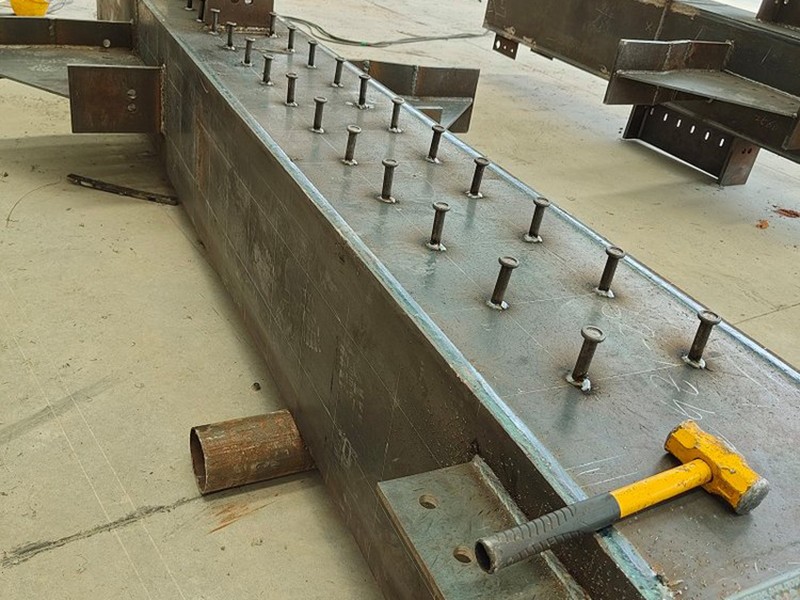
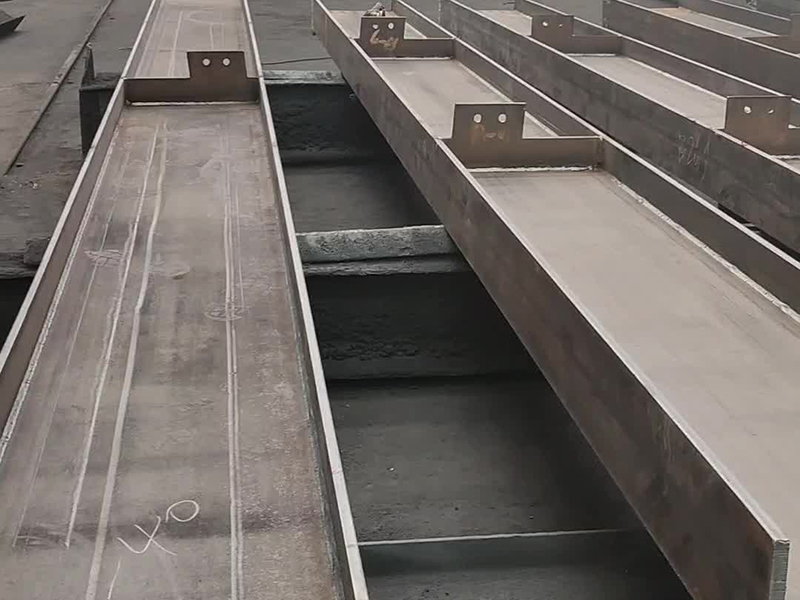
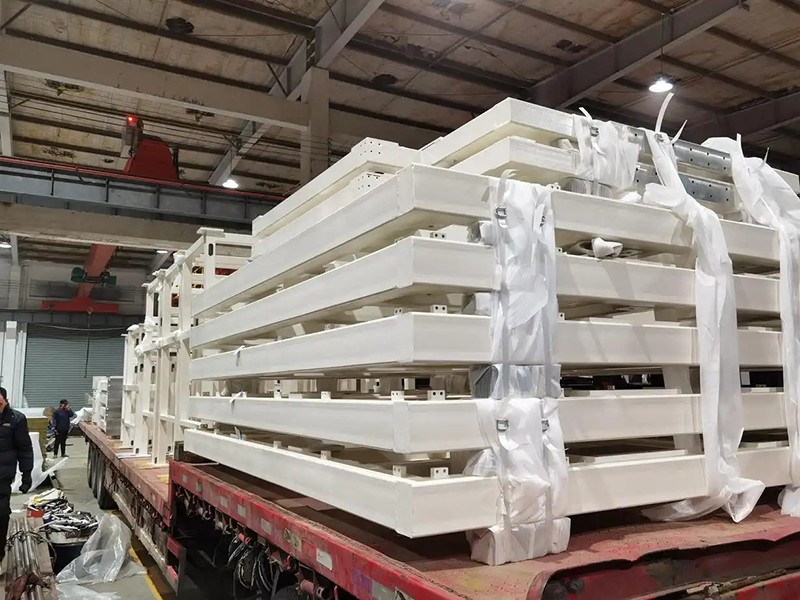
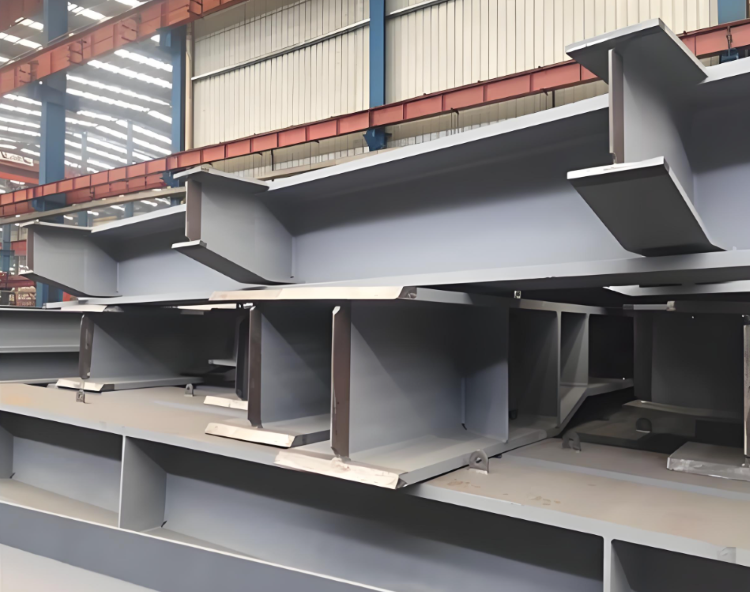
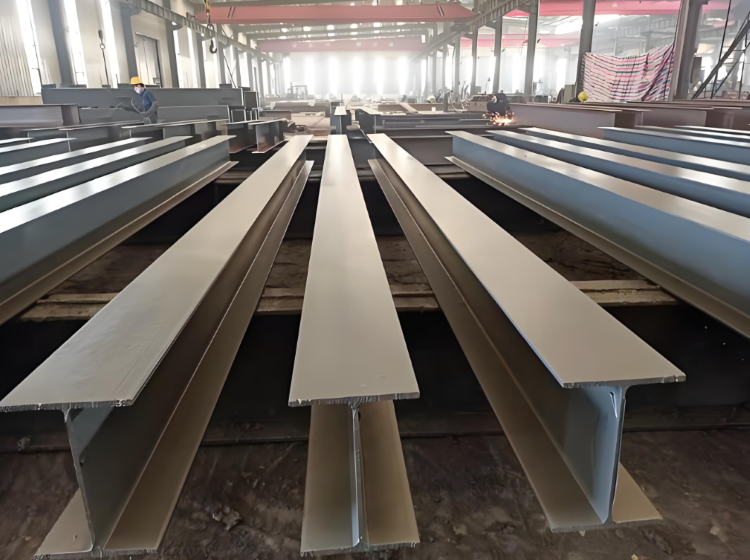
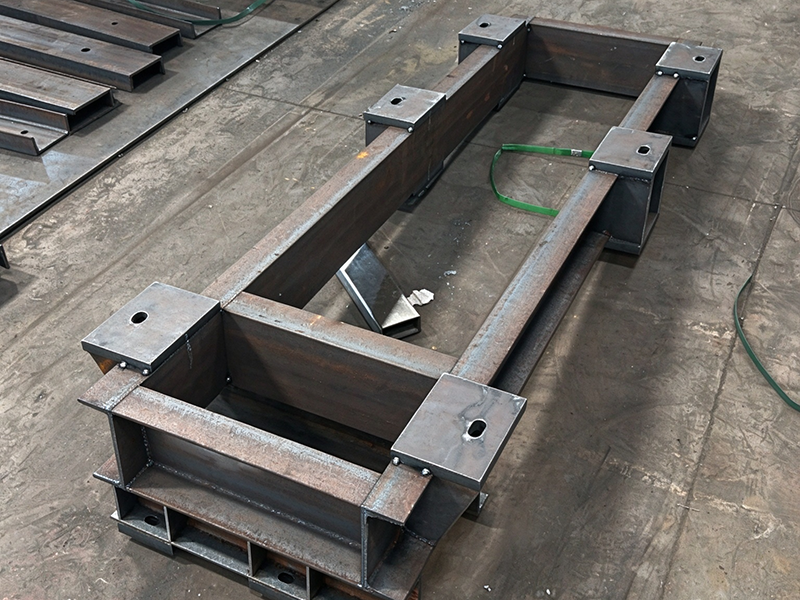
海安大型厂房箱型立柱焊接加工厂家,承接各种非标大型厂房钢构焊接加工,可加工不同截面尺寸、板厚、加长拼接、带牛腿箱型柱,主焊缝采用埋弧焊连续焊接,对称施焊,焊接完成厚校正构件弯曲,扭曲变形,焊缝打磨清理,外观成型平整,可配套喷砂喷塑等多层防腐加工工艺,整个加工过程严格质检,欢迎各大商家前来咨询。
海安大型厂房箱型立柱焊接加工厂家,承接各种非标大型厂房钢构焊接加工,可加工不同截面尺寸、板厚、加长拼接、带牛腿箱型柱,主焊缝采用埋弧焊连续焊接,对称施焊,焊接完成厚校正构件弯曲,扭曲变形,焊缝打磨清理,外观成型平整,可配套喷砂喷塑等多层防腐加工工艺,整个加工过程严格质检,欢迎各大商家前来咨询。
主焊缝焊接:四条纵缝的对称同步策略:
箱型柱四条纵向角焊缝通常为全熔透要求,焊接质量直接决定柱身承载力。
焊接方法采用CO₂气保焊打底 + 埋弧焊填充盖面的组合。打底厚度不小于10mm,足以承受后续收缩变形引起的拉应力;打底完成后清渣打磨,再进行埋弧焊。
顺序控制是变形控制的关键。四条纵缝遵循同侧两条焊缝同时、同方向、同规范参数的原则施焊,让收缩应力对称释放。另一种可参考的翻身策略是:先焊前面两条焊缝至坡口深度1/3→翻身焊另一面至1/2深度→再翻身180°焊前一面→最后翻身焊完剩余部分,焊后冷却24小时再进行超声波检测。
完整加工工艺流程:
四板数控下料+坡口 → 隔板下料+坡口/电渣焊槽 → 隔板与先行三壁组焊(隐蔽焊缝) → 隐蔽焊缝 UT+MT → 箱内清理、内防腐、除湿干燥 → 盖第四板成箱体 → 四条主角缝埋弧焊(同步对称)→ 电渣焊/封焊(若有预留工艺孔)→ 矫正(弯、扭)→ 柱脚、牛腿、连接板焊接 → 端铣 → 构件标识与预拼装 → 外表面防腐 → 封闭保护
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通大型厂房钢结构加工厂家