
邮箱
vip@ntpentu.com
vip@ntpentu.com
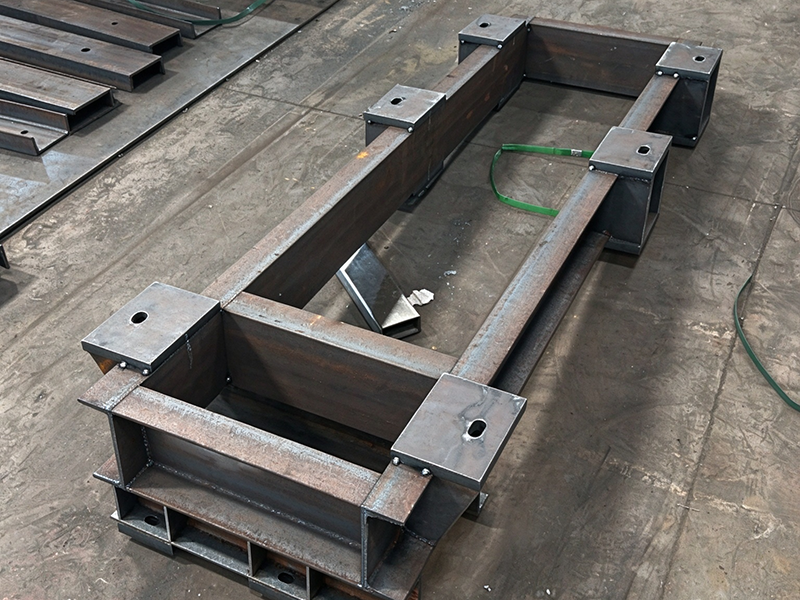
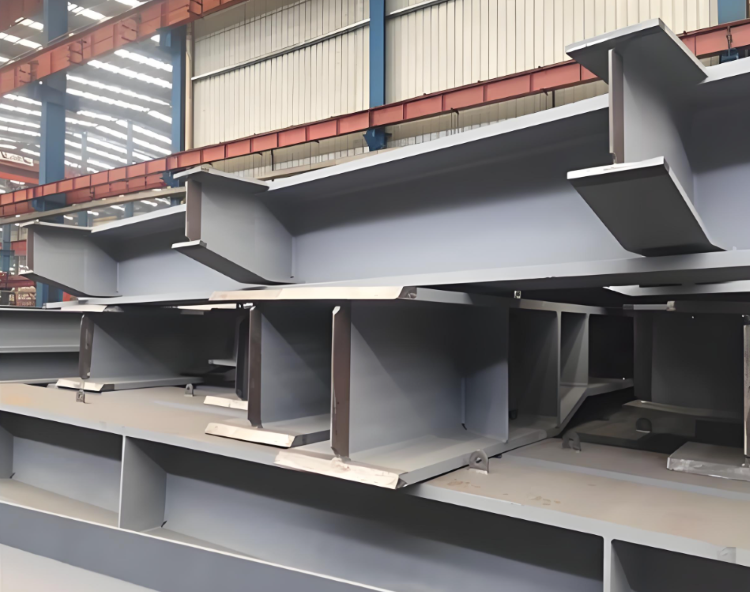
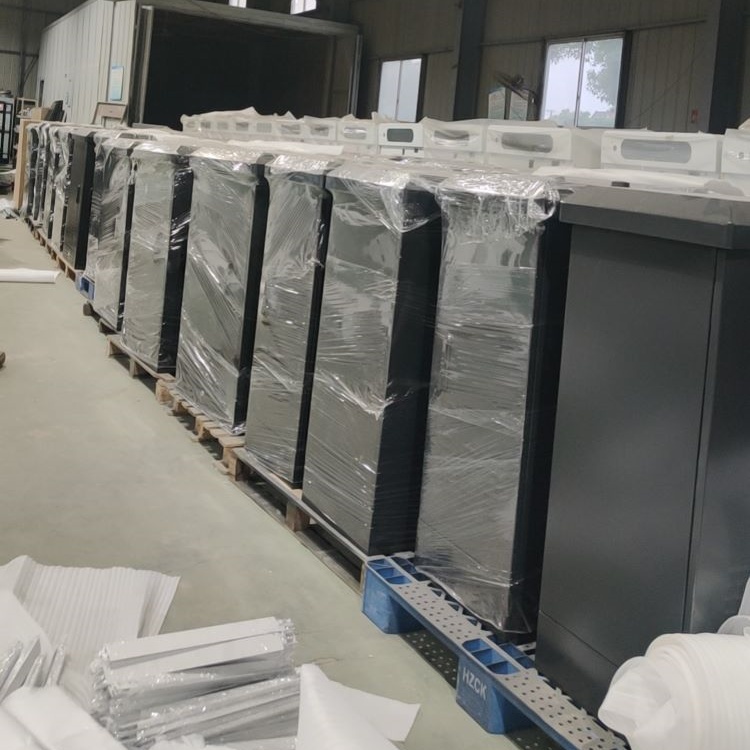
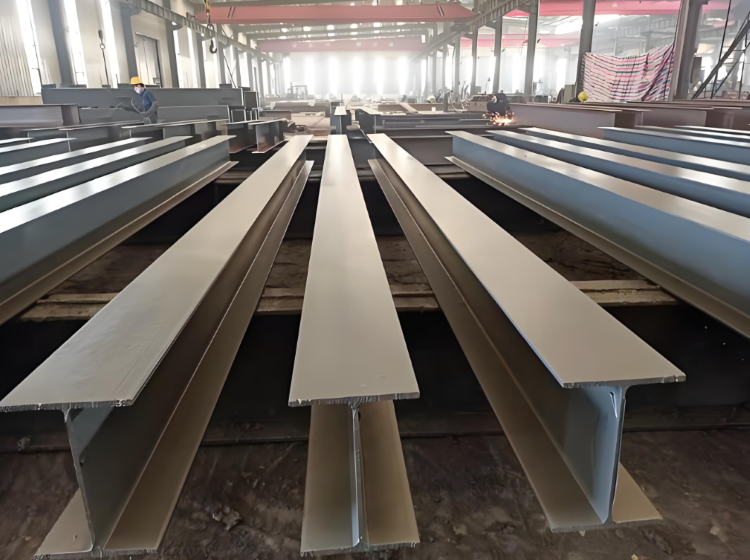
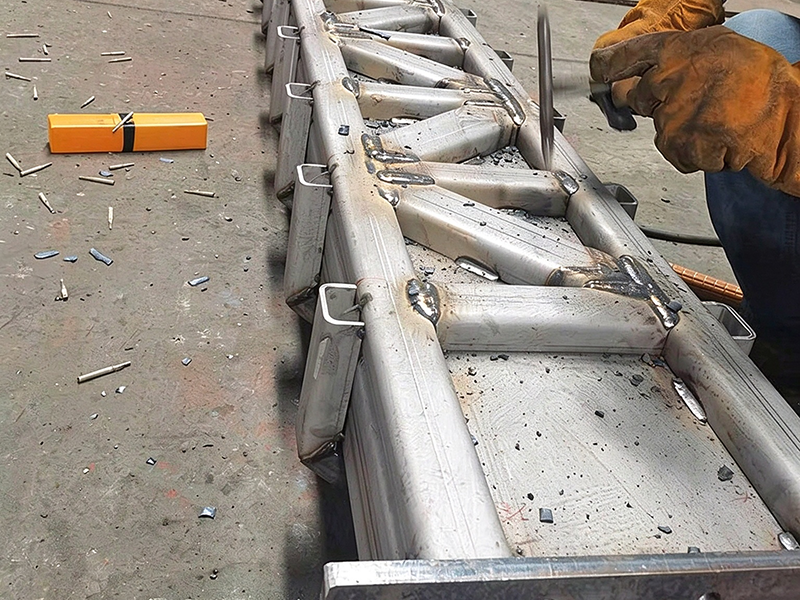
无锡定制钢结构框架焊接制作厂家,承接各种异形钢结构件焊接定制加工,加工厂占地面积为2.5万+平方米,专业定制钢结构框架焊接加工,配备激光切割,数控下料,组队焊接,应力消除,结构承载力强,可配套喷砂除锈,油漆,喷塑,热镀锌防腐处理,加工精度可靠,使用设备底座,平台框架,厂房支架,大型工装机架等场景。
无锡定制钢结构框架焊接制作厂家,承接各种异形钢结构件焊接定制加工,加工厂占地面积为2.5万+平方米,专业定制钢结构框架焊接加工,配备激光切割,数控下料,组队焊接,应力消除,结构承载力强,可配套喷砂除锈,油漆,喷塑,热镀锌防腐处理,加工精度可靠,使用设备底座,平台框架,厂房支架,大型工装机架等场景。
焊接顺序:
1. 先焊内部小件、筋板、斜撑;
2. 再焊主梁、横梁主焊缝;
3. 同一框架采用**对角对称分段跳焊**;
4. 长焊缝采用分段退焊,减少热量集中;
5. 多层多道焊控制层间温度,一般≤250℃;
6. 严禁在非焊接区域随意引弧。
焊接顺序遵循三条原则:从中心向四周扩展、先焊收缩量大的焊缝后焊收缩量小的、尽量对称施焊。对于焊缝相交的部位,先焊纵向焊缝,冷却至常温后再焊横向焊缝。板厚较大时分层施焊,每层完成后清渣检查。如果框架中存在拘束度极高的闭合接头,可考虑预留 1~3mm 的焊缝收缩量(具体数值宜通过试验确定)。
焊缝控制要求
主受力焊缝连续满焊;
角焊缝焊脚高度符合图纸要求;
焊缝均匀,无裂纹、气孔、夹渣、未熔合、严重咬边;
支座、吊耳、连接节点重点保证焊透和焊脚尺寸。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


如皋方管自动化设备机架焊接制作加工