
邮箱
vip@ntpentu.com
vip@ntpentu.com
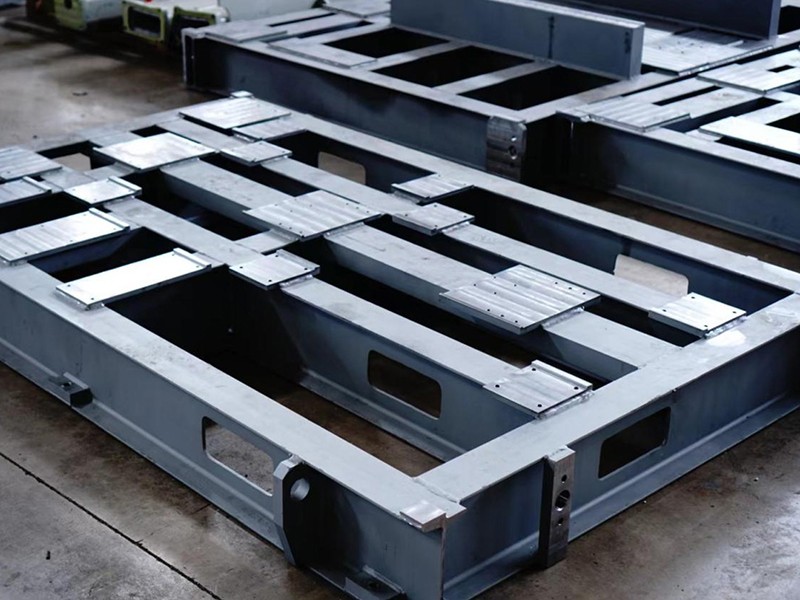
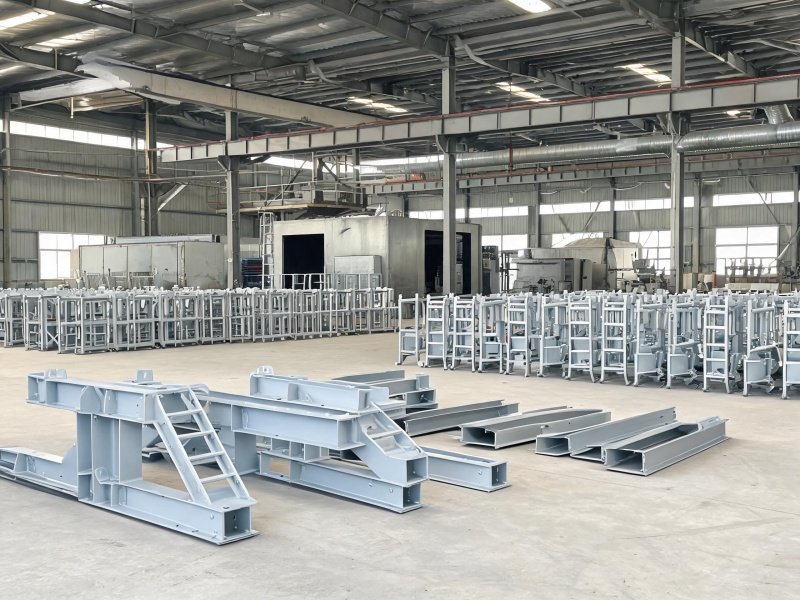
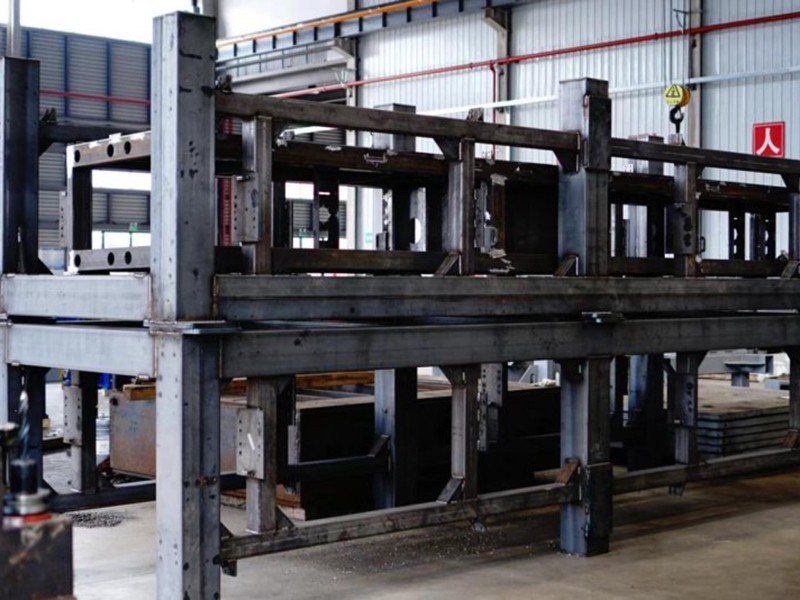
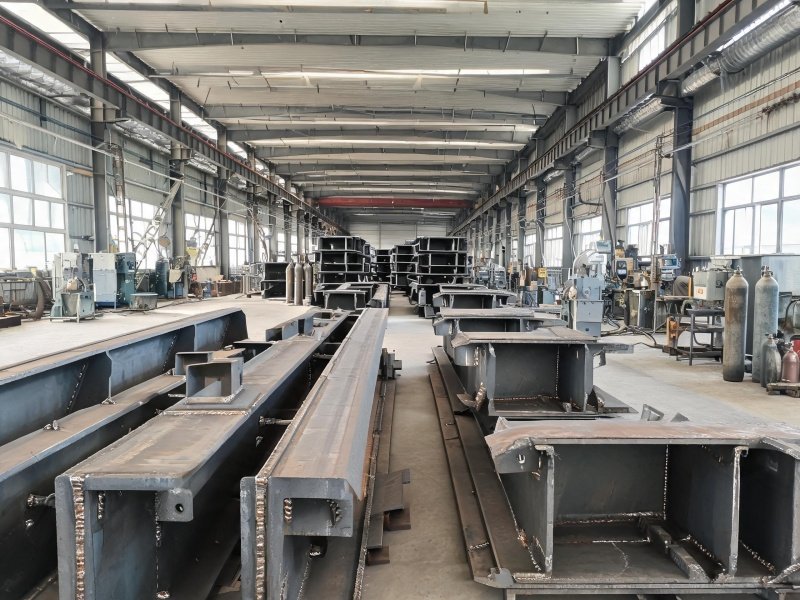
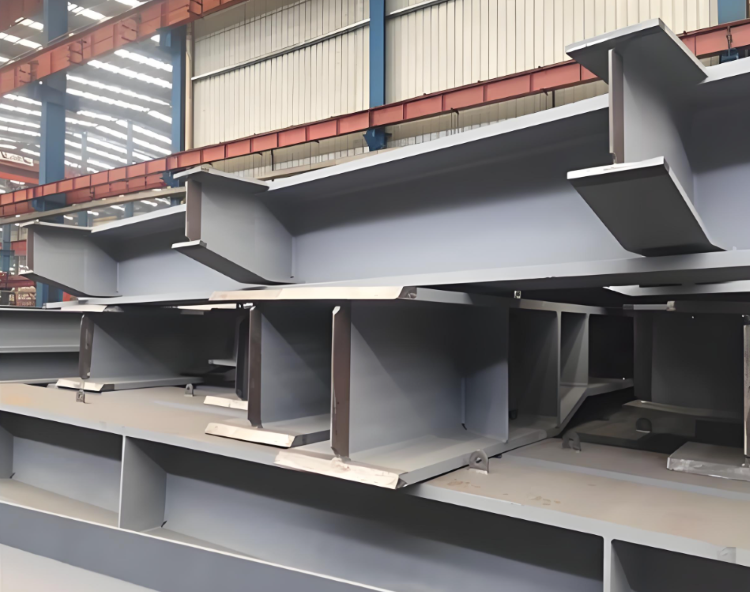
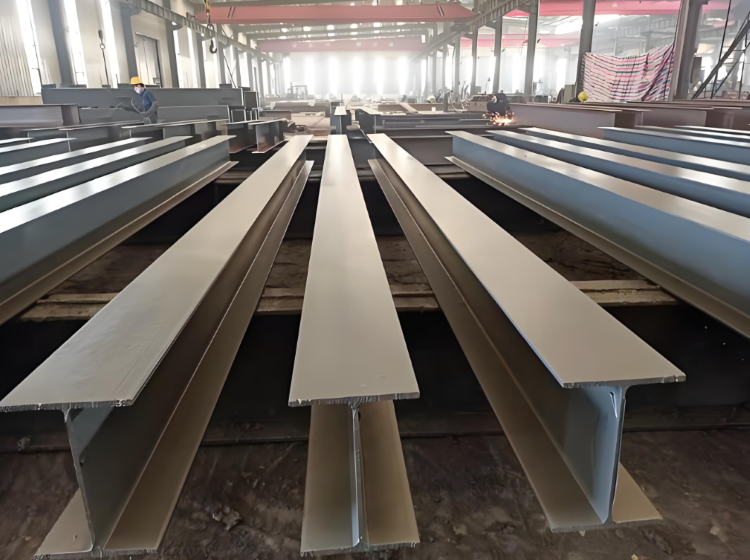
海安非标工业油箱底座焊接加工厂家,可根据设备工况进行非标定制生产加工,采用Q235B/Q345B 钢板、方管、槽钢、工字钢等型材组对焊接,专业焊接加工团队,焊缝饱满牢固,焊后整体校平处理,焊后可整体抛丸,配套底漆,面漆多层防腐喷涂,支持来图来样定制,承接批量OEM代工,欢迎各大商家前来咨询。
海安非标工业油箱底座焊接加工厂家,可根据设备工况进行非标定制生产加工,采用Q235B/Q345B 钢板、方管、槽钢、工字钢等型材组对焊接,专业焊接加工团队,焊缝饱满牢固,焊后整体校平处理,焊后可整体抛丸,配套底漆,面漆多层防腐喷涂,支持来图来样定制,承接批量OEM代工,欢迎各大商家前来咨询。
一、海安油箱底座焊接加工工艺:
优先选自动化工艺:主焊缝采用二氧化碳气体保护焊、自动埋弧焊,兼顾效率与成型质量。
遵循科学焊接原则:采用对称焊接、分段退焊、分层焊接,分散焊接热量,避免底座局部过热变形。
关键部位强化处理:底座承重筋板、法兰接口处保证熔透,焊缝饱满无虚焊、漏焊;分层焊接时每焊完一层用钢丝刷清理焊渣,排查夹渣、咬边问题后再焊下一层。
二、油箱底座的机加工、预装、涂装
1. 焊后机加工(按需)
原则:有平面度要求的配合面,焊后机加,不焊前加工,避免焊接变形破坏精度。
底座上承托板:要求高时焊后铣削,保证平面度;
地脚连接板、法兰板:钻孔 / 铰孔,保证孔位精度;
2. 预装
条件允许时,油箱本体与底座地面预装复核:接触贴合度、油管接口位置、限位尺寸,避免现场装配干涉。
3. 涂装
工序:喷砂除锈 Sa2.5 级 → 底漆(环氧富锌)→ 中间漆(环氧云铁)→ 面漆(聚氨酯);
机加工配合面、螺纹孔做好遮蔽保护,不喷漆。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通液压油箱钢构焊接加工厂家