
邮箱
vip@ntpentu.com
vip@ntpentu.com
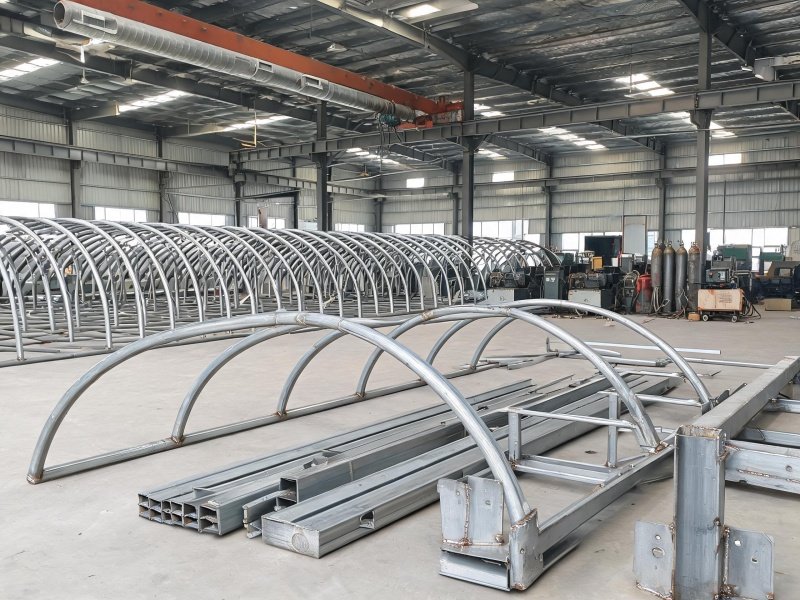
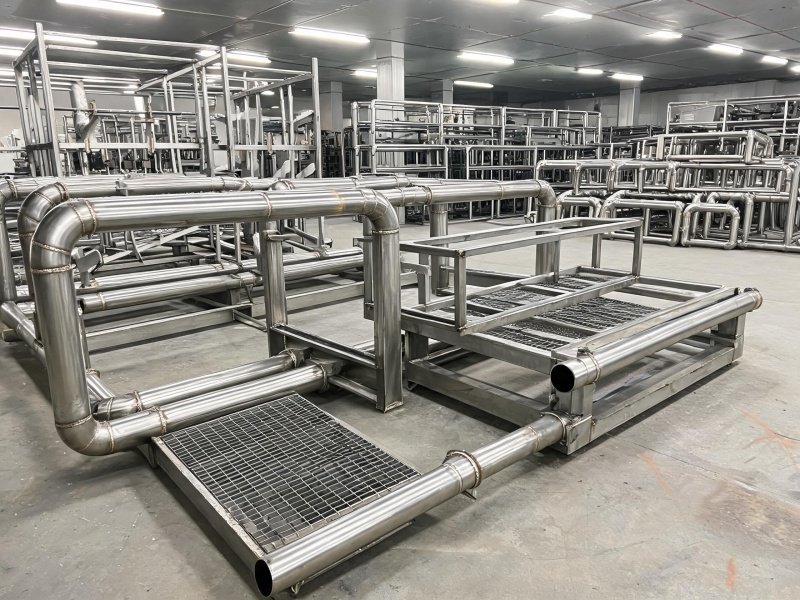
智能温室钢结构焊接覆盖主拱骨架、天沟水槽、立柱连接件和遮阳系统支架的焊接加工,针对大跨度采光、风雪荷载和设备精准安装要求,提供高精度焊接成型方案。
公司承接智能温室项目的钢结构焊接制造业务,覆盖主拱骨架、天沟水槽、立柱连接件以及遮阳系统支架的焊接成型。智能温室在常州各现代农业园区广泛应用,对钢构件的跨度精度、防腐能力和设备安装适配性要求较高,焊接质量直接影响温室的采光效率和结构安全。
主拱骨架多采用热镀锌钢管弯弧成型,拱脚与立柱的连接节点是主要受力部位,屋面自重、积雪和风荷载都经这个节点往下传。钢管对接焊缝容易出现未焊透:管壁厚有限,单层焊接时背面熔合不到位,焊缝内部的未熔合面在反复受力后会向两端扩展。
公司采用氩弧焊打底加CO2气保焊填充的复合工艺。氩弧打底电弧集中、熔池可见,根部熔透由打底一道控制住,熔透深度不小于管壁厚的80%;填充和盖面交给CO2气保焊,效率更高,焊道成型一致。打底前把坡口两侧的锌层打磨掉,锌在高温下气化,熔池里混入锌蒸汽会形成气孔。焊完的对接缝打磨匀顺,焊缝与母材交界处修出圆滑过渡。
拱架按放样平台组对焊接。平台按拱形实样放线并设置定位挡块,拱脚、拱顶和中间节点在平台上一一就位,施焊过程中构件不再挪动。焊完实测跨度,偏差控制在±5mm以内,超差的拱架在平台上校正后复测。
天沟水槽承担屋面排水,焊缝要挡住常年流动的冷凝水和雨水。水槽的拼接缝采用连续满焊,一道走完中途不停弧,焊缝外形连续,不留间断焊的起收弧点,那些位置最容易先渗。焊完做注水试验:水槽两端封堵后注水至设计水位,静置24小时,外侧焊缝无渗漏才算合格。天沟装在温室最高处,装上后发现渗漏要拆掉覆盖材料才能补焊,返修成本远高于焊前做好。
立柱与基础底板的连接采用角焊缝焊接,焊脚尺寸不小于8mm。立柱承接上部拱架传递的风雪荷载,底板节点处在弯矩最大的位置,焊脚不足时焊缝根部先开裂。底板与柱身先定位点固,再按对称顺序施焊,焊完复测柱身与底板的垂直度。
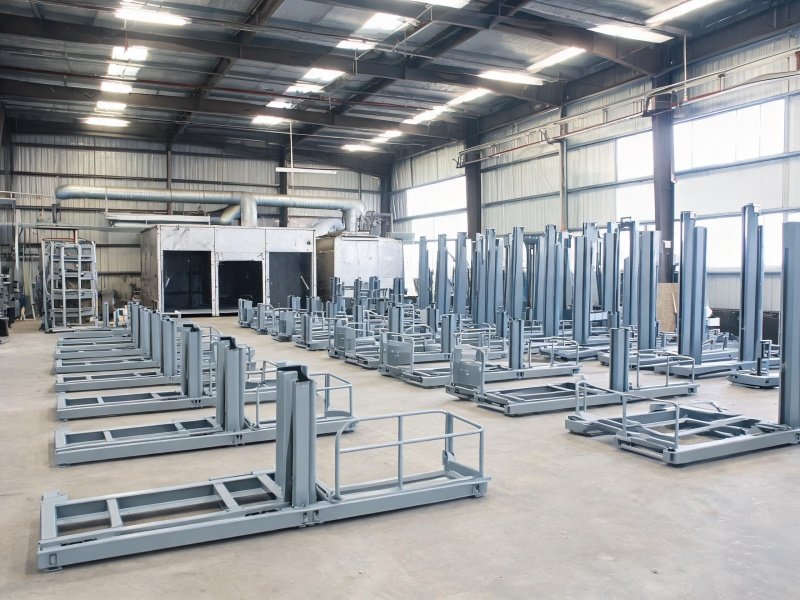
遮阳系统支架要托住传动轨道,轨道平行度不达标时,遮阳网展开和收拢过程中会出现卡滞,网布被拉斜后还容易撕边。支架在整体拼装平台上定位焊接,平台按轨道间距设置定位点,同一跨内的支架一次组对完成,支座位置不再逐件调整。
焊后用激光仪检测轨道平行度,偏差不超过2mm/m。支架数量多、间距密,误差逐件累积后到末端就会放大,所以每件支架在焊前核对定位、焊后再测一次位置。电机座和传动轴座与支架同步焊接,两者的相对位置决定传动轴的同轴度,装在同一平台上一次定位,电机装上后传动轴不别劲,运行平稳。
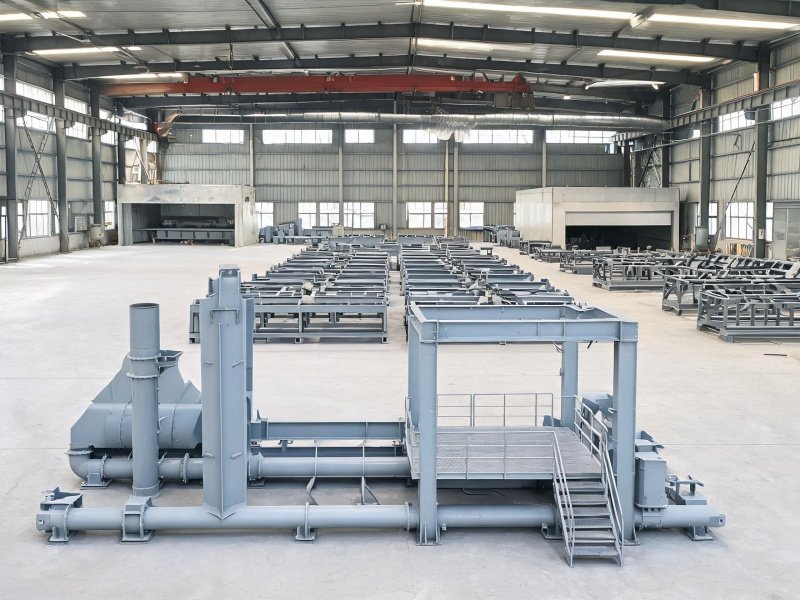
公司按智能温室项目的构件清单和跨度要求定制焊接方案,支持来图加工,弯弧、下料、组焊、检验到成品发运在厂内一次完成。公司的GB/T 19001/24001/45001三项管理体系认证与6项发明专利均可查验证书编号,工序流转与检验记录统一编号归档。氩弧焊机、CO2气保焊机、激光测量设备和注水试验装置齐备,打底熔透深度、天沟渗漏情况、焊脚尺寸和轨道平行度按构件类别逐项复核,有温室钢结构加工需求的客户,把构件清单和图纸发过来即可评估,欢迎来电说明园区规模与跨度尺寸,核工艺后出方案和报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

盐城应急医院模块化钢结构焊接加工制造