
邮箱
vip@ntpentu.com
vip@ntpentu.com
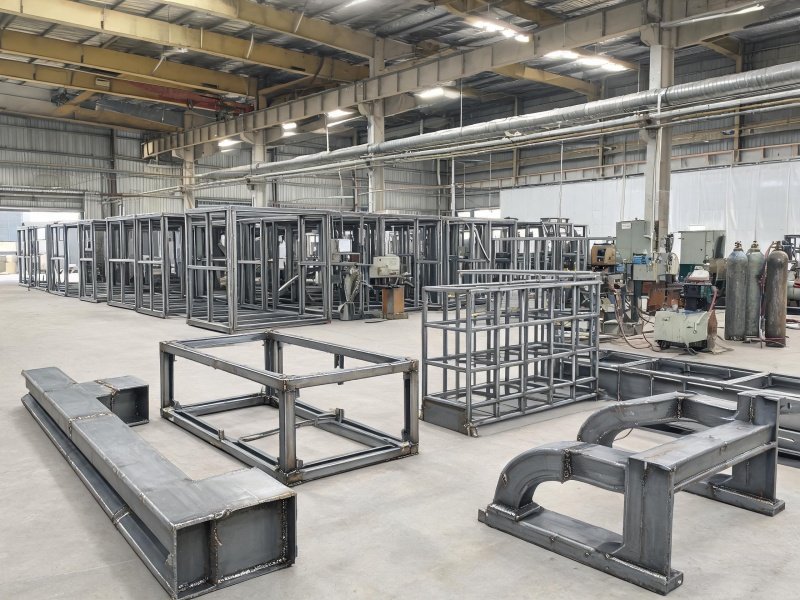
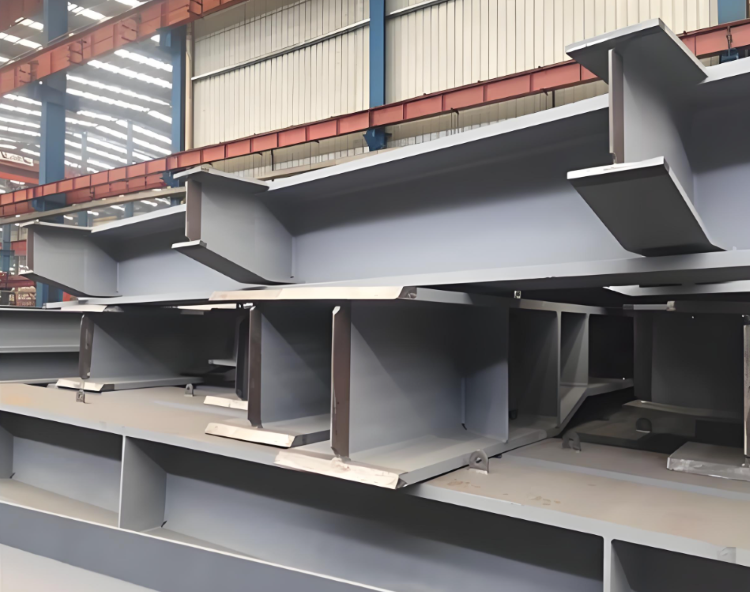
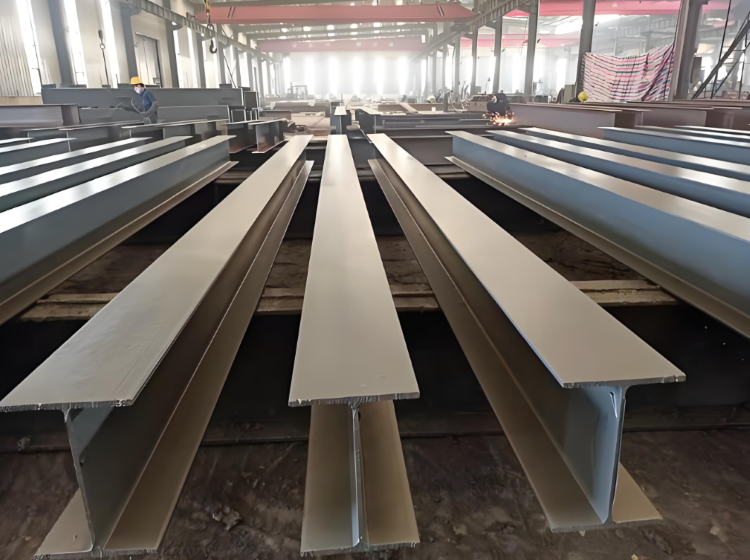
应急医院模块化钢结构焊接覆盖医疗舱体框架、洁净区隔墙骨架、设备管线支架和走道连廊的焊接加工,针对快速装配、洁净密封和医疗设备精准安装要求,提供高精度焊接成型方案。
公司承接应急医院模块化项目的钢结构焊接制造业务,覆盖医疗舱体主框架、洁净区隔墙骨架、设备管线支架以及走道连廊的焊接成型。应急医院在盐城各区县作为公共卫生应急保障设施快速建设,要求舱体工厂预制后现场快速拼装,对焊接精度和气密性要求严格,焊接质量直接影响医院的交付周期和使用安全。
医疗舱体框架采用箱型梁柱体系,内部要安装医疗设备和洁净围护系统。舱体在使用中维持正压或负压,围护界面上的焊缝若只做表层熔合、内部留有未焊透和连续气孔,压差建立后空气便从这些通道穿过。主焊缝要求从根部到盖面全部熔合,坡口角度和钝边尺寸按工艺评定给定,打底一道压住根部,填充与盖面按道次清渣,焊道之间不留夹渣。焊完的焊缝先查外观,再对关键焊缝做煤油渗漏检测:在焊缝一侧刷煤油、另一侧涂白垩粉,煤油渗透过去时白垩粉上会留下油痕,检测合格后该道焊缝才算交检。气密要求的舱体上,这类检测对关键焊缝逐条执行,不抽检。框架整体焊完复核尺寸,对角线偏差不超过3mm。
洁净区隔墙骨架对焊接变形的要求高于一般构件。墙板直接固定在骨架上,骨架局部凸出或凹进时,板缝宽窄随之变化,拼缝超标后洁净区的密封和观感同时受影响。骨架焊接用小电流多层多道工艺,焊接电流控制在140~160A。单道热输入降下来,构件受热范围随之收窄,焊后的角变形和波浪变形幅度跟着减小。层间温度不超过120℃,一道焊完待温度落回区间内再焊下一道,热量不累积,骨架在焊接过程中始终守住原有形状。
骨架在专用工装胎架上拼装焊接。胎架按骨架实样放线,横杆与竖杆按胎架上的定位块组对,施焊时构件不再挪位;胎架本身也是刚性约束,焊缝收缩被限制住,变形量进一步压低。焊后整体实测平面度,偏差不超过2mm,超差的骨架在胎架上校正后复测。
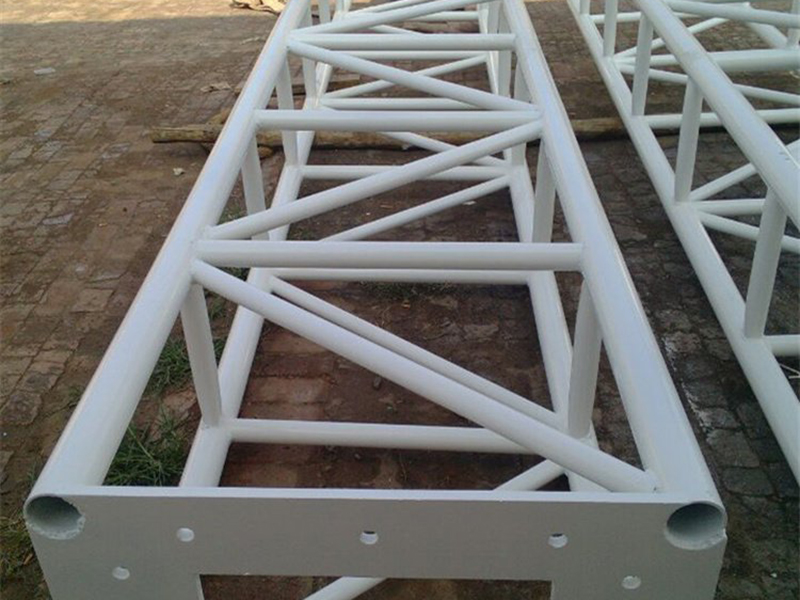
医疗设备管线密集,氧气、负压吸引、医用气体和强弱电线路都要在有限空间里排布,支架的位置精度直接决定管线能否按图敷设。支架在工厂内整体焊接成型,运到现场用螺栓与主体结构连接。现场焊接会产生烟尘和焊渣,洁净区一旦开始装墙板,这类作业便没有容身之地;支架改成厂内预制、现场栓接后,现场动火量随之减少。
支架的孔位按管线走向在胎架上定位,同一批次支架的孔距一致,现场装配时可以互换,管线敷设不必逐件配孔。走道连廊跨度较大,焊后容易下挠。下料时按跨度和截面高度留出反向拱量,焊完的收缩正好把这一段吃掉,连廊就位后不再下垂,走道面保持平顺。
公司按应急医院模块化项目的构件清单和洁净要求定制焊接方案,支持来图加工,批量订单按标准化流程组织生产。GB/T 19001/24001/45001三项管理体系与6项发明专利为公司现有资质,深化设计、下料、组焊、探伤到成品检验由同一份工艺文件串联。超声波探伤仪、煤油渗漏检测工具、胎架测量器具和焊接参数记录设备齐备,焊缝熔透质量、气密性、骨架平面度和支架孔位按构件类别逐项复核,有应急医院钢结构加工需求的客户,把构件清单和图纸发过来即可评估,欢迎来电说明院区规模与建设周期,核工艺后出方案和报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


镇江模块化变电所钢结构焊接加工厂家