
邮箱
vip@ntpentu.com
vip@ntpentu.com
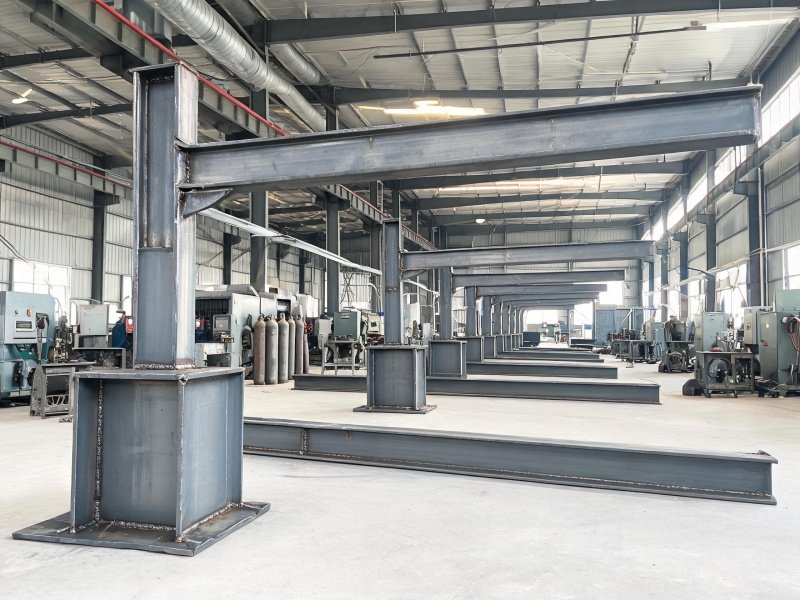
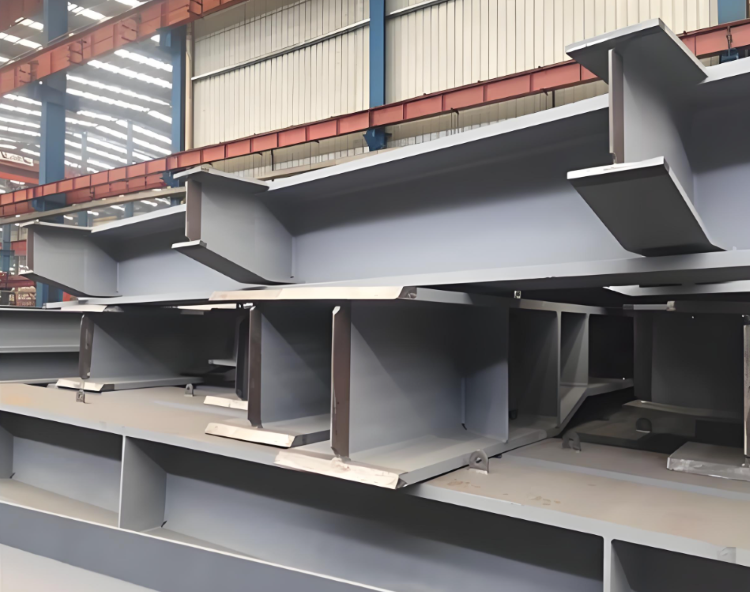
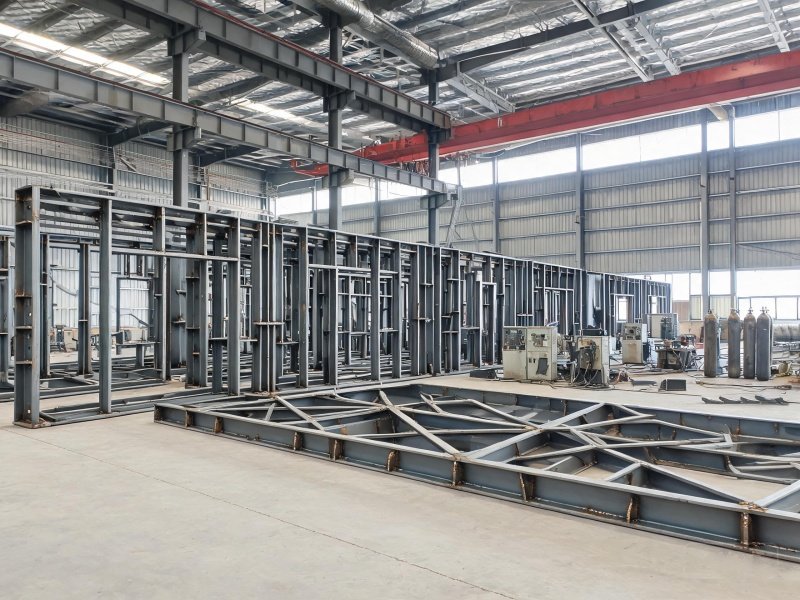
新能源充电桩钢结构焊接覆盖立柱、悬臂支架、箱体底座和遮雨棚的焊接加工,针对户外风雨腐蚀、车辆碰撞冲击和批量装配化施工要求,提供精准下料与焊接成型方案。
公司承接新能源充电桩项目的钢结构焊接制造业务,覆盖充电立柱、悬臂支架、箱体底座以及遮雨棚钢梁的焊接成型。充电桩在盐城各高速服务区、住宅小区和商业广场密集布局,对钢构件的防腐能力、抗冲击性能和现场安装精度都有较高要求,焊接质量直接影响设备的安全运行和长期维护成本。
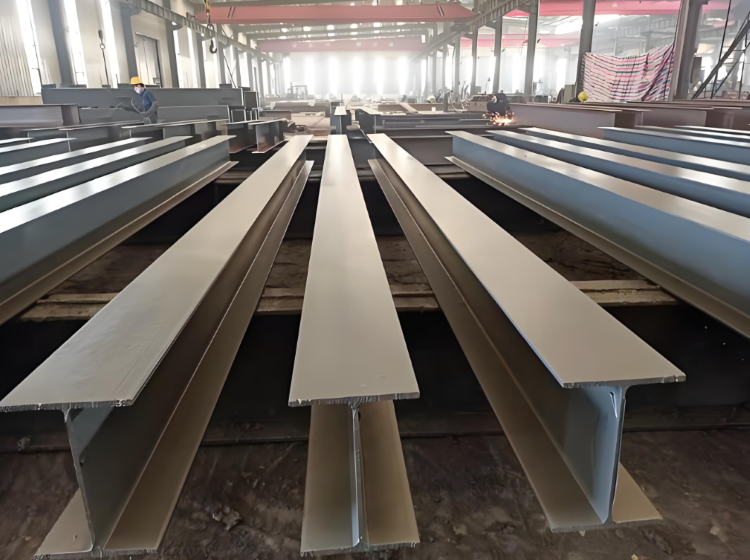
充电立柱是充电桩的主要承重部件,长期承受设备自重和风荷载。立柱截面小、焊缝密集,热量集中在一根杆件上,焊完容易出现弯曲,柱身一弯,挂上设备后整机就跟着倾斜。公司采用CO2气体保护焊焊接,电流控制在160~200A区间,按板厚和焊接位置取值,热输入稳定,熔池不下坠。立焊缝自下而上施焊,焊枪按摆动幅度均匀走,焊道成型一致。
焊脚尺寸统一控制为6mm,同一批立柱的焊脚大小一致,外观整齐,受力也均匀。焊完的立柱上胎架实测柱身垂直度,偏差控制在2mm以内,超差的在胎架上机械校正后复测。焊缝经超声检测,内部无气孔、夹渣缺陷;悬臂支架与立柱的连接焊缝按受力方向布置,支架悬挑端的挠度在焊后复测,挂上充电枪线后不下垂。
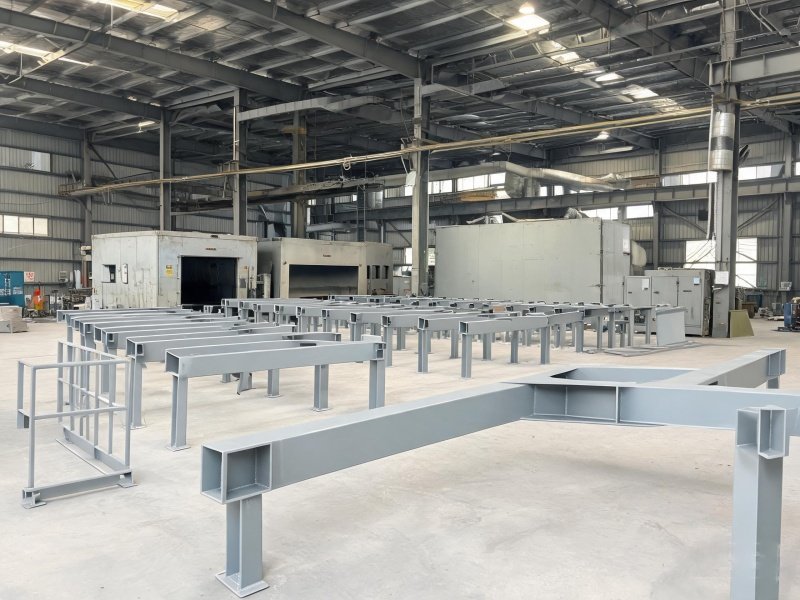
箱体底座承载充电机和配电箱等核心电气设备,板件的尺寸精度和焊后平面度关系到柜体能不能平稳落座。底座板件用数控等离子下料,切割程序由深化图直接驱动,同一规格板件的长宽和坡口一次成型,不靠人工放样。板件定位焊固定后实施连续角焊,焊缝高度不低于板厚的0.7倍。定位焊的间距和长度按板厚给定,正式施焊时定位点不成为夹渣起点;连续角焊一次走完,中途不断弧,焊缝外形连续,柜体落座后受力均匀。底座焊完实测平面度,超差的面在铣床上加工修平。
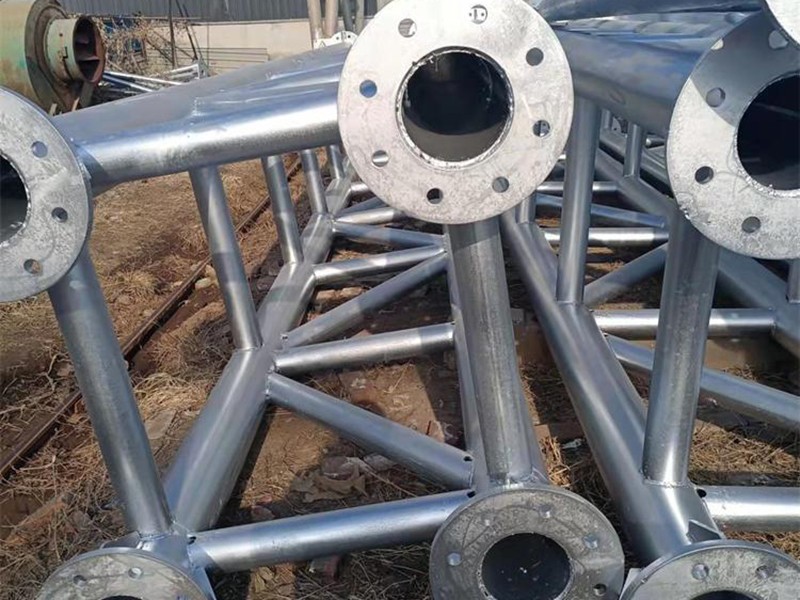
连接法兰在钻孔前先做整体拼装定位,法兰与底座、立柱按装配关系组装到位后再配钻,螺孔位置偏差不超过±1mm。同一批法兰用同一套钻模,孔位可以互换,现场螺栓快速装配,不出现逐件对孔的情况。
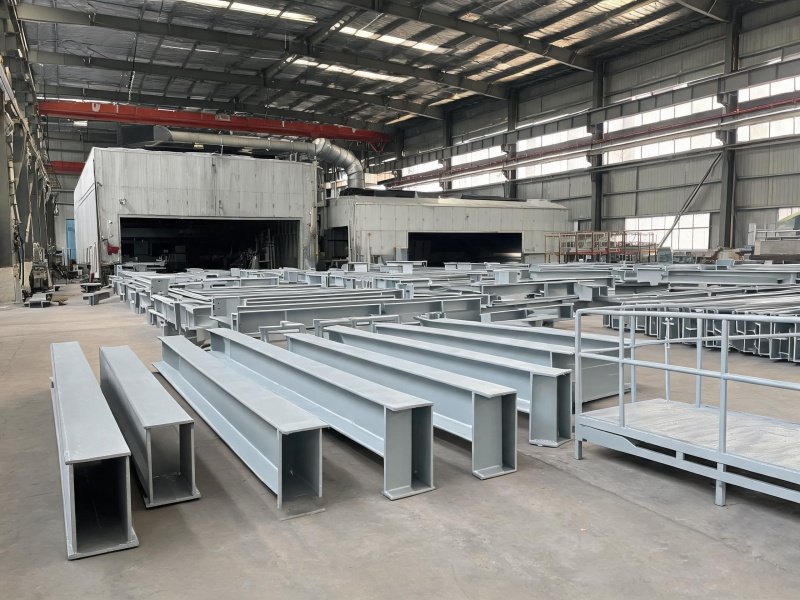
遮雨棚钢梁多为弧形或折边造型,下料后经冷弯成型再进入焊接工序。冷弯后的构件内部留有成型应力,焊接时热量一加,应力重新分布,圆弧段容易回弹变形。圆弧过渡处是应力集中的位置,焊接采用分段退焊工艺,把长焊缝分成若干段,按段退着焊,每段方向与前一段相反,热量沿长度分散,构件变形量随之降低。焊后对关键受力部位打磨处理,焊趾与母材交界处修出圆滑过渡,表面不留尖锐截面。打磨范围只限受力段,不必整条焊缝全磨,涂层附着不受影响。弧形梁焊后复测弧度,超差的在胎架上校正。线缆桥架和接地端子等小构件同步焊接,随主体构件一同出厂。桥架支架的间距按线缆走向排布,装上去后线缆不悬空。
公司按充电桩项目的构件清单和现场工况定制焊接方案,支持来图加工,下料、组焊、探伤到成品检验在厂内一次完成。公司执行GB/T 19001/24001/45001三项管理体系,6项发明专利在册,各工序按同一份工艺文件衔接。超声波探伤仪、数控等离子切割设备和胎架检测工具齐备,焊缝内部质量、柱身垂直度和法兰孔位按构件类别逐项复核,有充电桩钢结构加工需求的客户,把构件清单和图纸发过来即可评估,欢迎来电说明站点数量与安装条件。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南通装配式营房钢结构焊接厂家