
邮箱
vip@ntpentu.com
vip@ntpentu.com
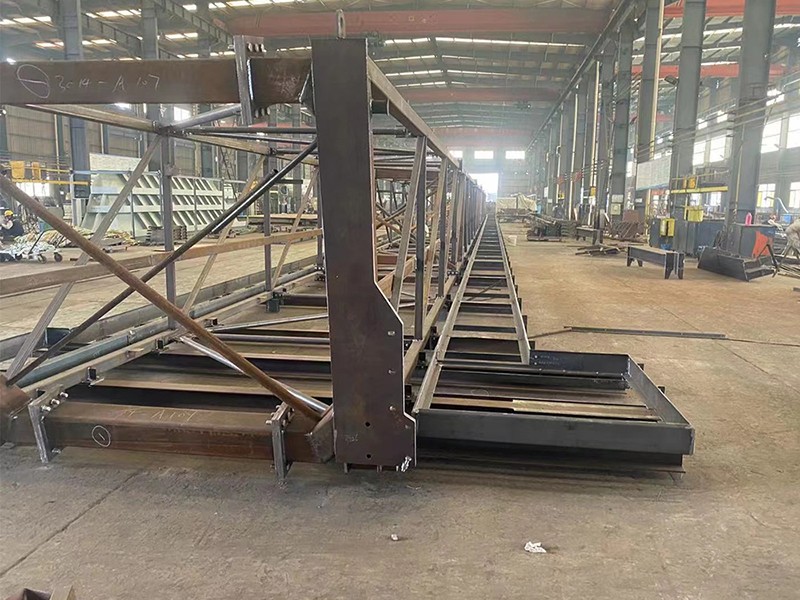
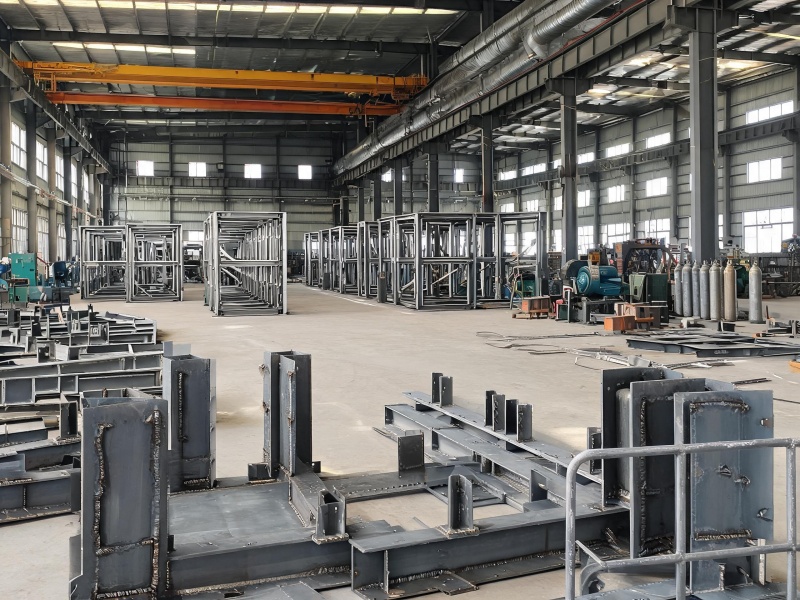
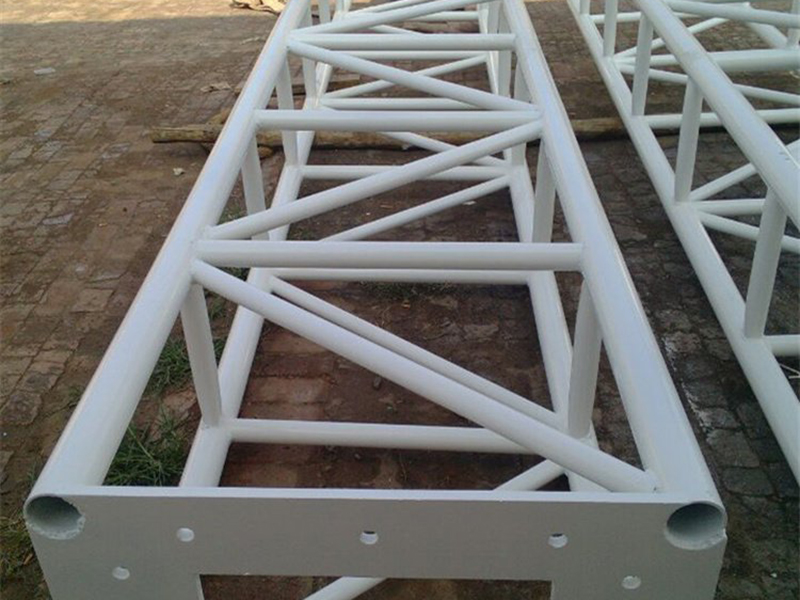
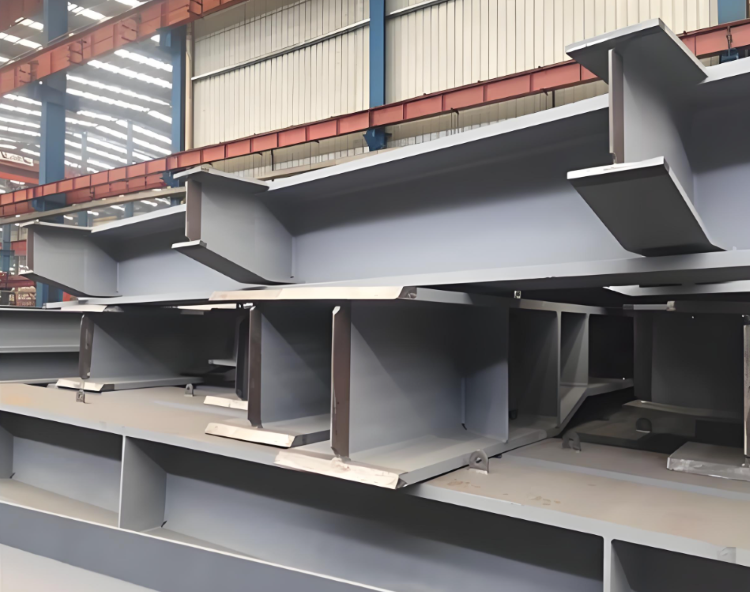
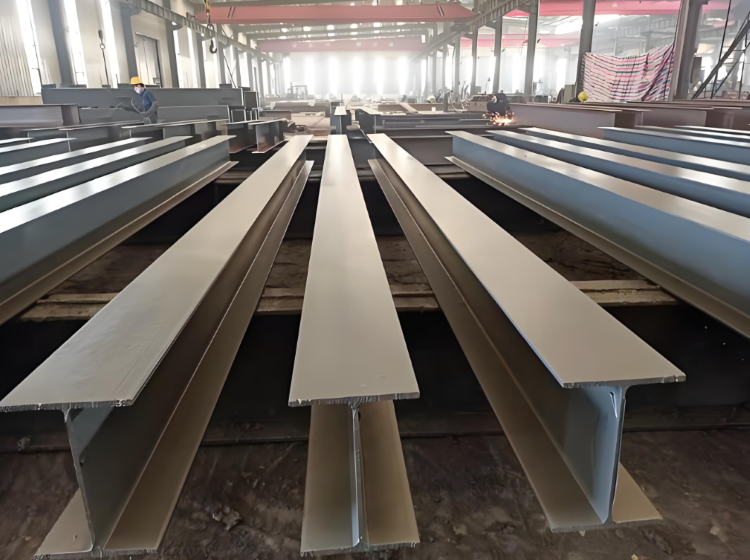
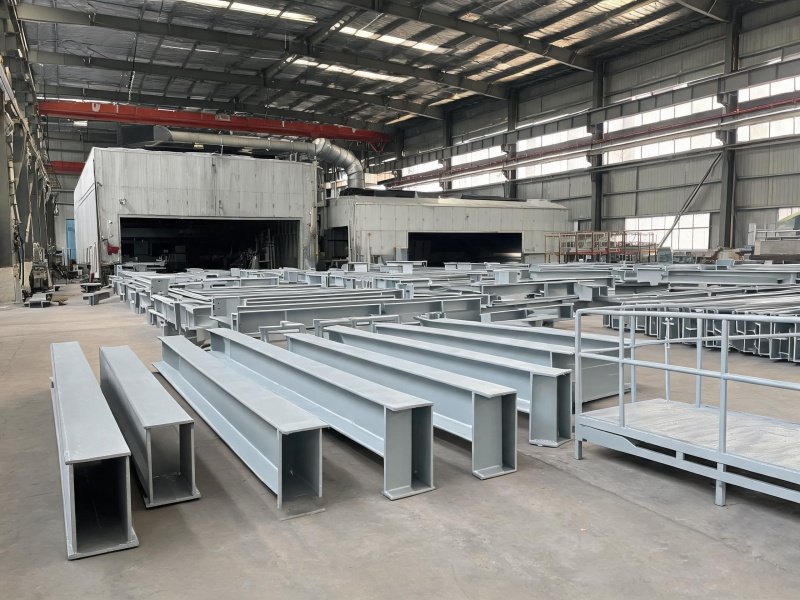
南通大型工业廊桥钢构件焊接加工厂家,承接各种非标钢构件焊接加工,支持 Q345B/Q355B 高强钢材加工,具备激光切割,埋弧焊接,机器人焊接,焊接消应力处理,抛丸喷砂,防腐喷涂完整生产线,所有承重接点全熔透焊接加工,支持大跨度,重载,异形廊桥定制,可为总包单位提供稳定可靠的钢结构构件配套。
南通大型工业廊桥钢构件焊接加工厂家,承接各种非标钢构件焊接加工,支持 Q345B/Q355B 高强钢材加工,具备激光切割,埋弧焊接,机器人焊接,焊接消应力处理,抛丸喷砂,防腐喷涂完整生产线,所有承重接点全熔透焊接加工,支持大跨度,重载,异形廊桥定制,可为总包单位提供稳定可靠的钢结构构件配套。
一、廊桥完整加工工艺流程
原材料入厂检验 → 数控切割下料、坡口加工 → 零部件校正 → 胎架组对装配 → 定位焊 → 正式焊接 → 焊后热控(预热 / 后热)→ 外观检查 → 无损探伤 UT/MT → 火焰 / 机械矫正 → 整体预拼装 → 打磨清根 → 喷砂除锈 SA2.5 级 → 防腐涂装 → 分段编号、发运、现场组焊。
二、南通焊接工艺选择:
1. 主梁 H 型钢 / 箱型主纵缝:优先埋弧焊 SAW,熔深大、成型稳定,适合长直焊缝,减少人为缺陷。
2. 桁架节点、T 型接头、隔板、加劲板、现场段接口:药芯气体保护焊 FCAW,可达性好;厚板熔透接头采用多层多道焊,禁止大焊道一次成型。
3. 工艺原则(控变形、降残余应力)
对称结构:双人对称同步焊接,抵消焊接收缩变形;
长焊缝>5m:分段退焊法,每段 500‑800mm,由中间向两端施焊;
焊接顺序:先对接主焊缝,后角焊缝;先短焊缝,后长焊缝;先内部隐蔽焊缝,后外部焊缝;
采用专用预制胎架刚性固定,焊前预留焊接收缩余量与反变形量,减小后期矫正量。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


盐城新能源充电桩钢结构焊接厂家