
邮箱
vip@ntpentu.com
vip@ntpentu.com
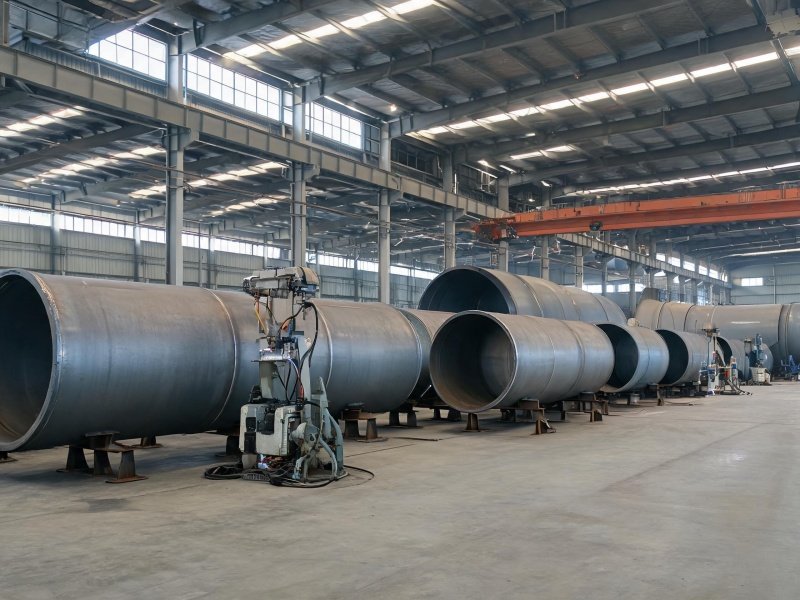
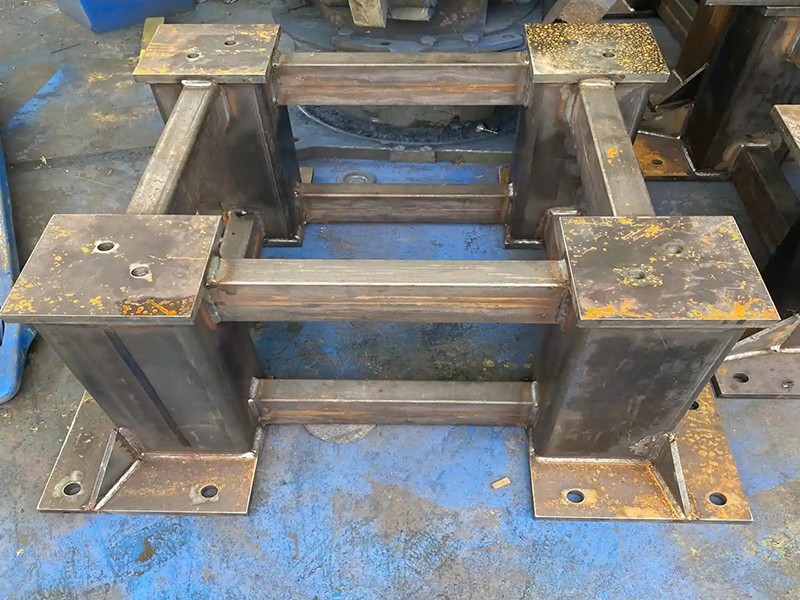
风电塔架钢结构焊接覆盖塔筒纵缝、环缝和法兰盘的焊接加工,采用Q355B材质埋弧自动焊工艺,焊缝100%超声波探伤加磁粉探伤,焊后整体消应力处理,满足风场长期交变荷载服役要求。
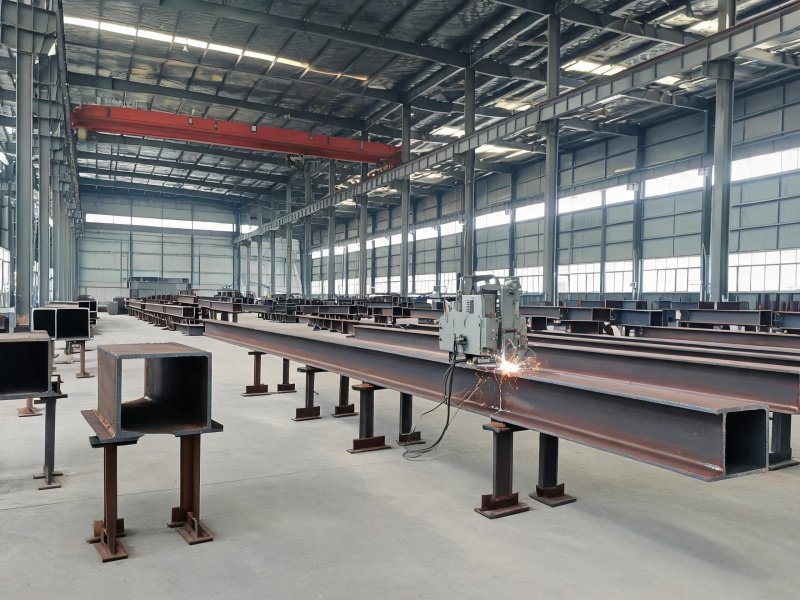
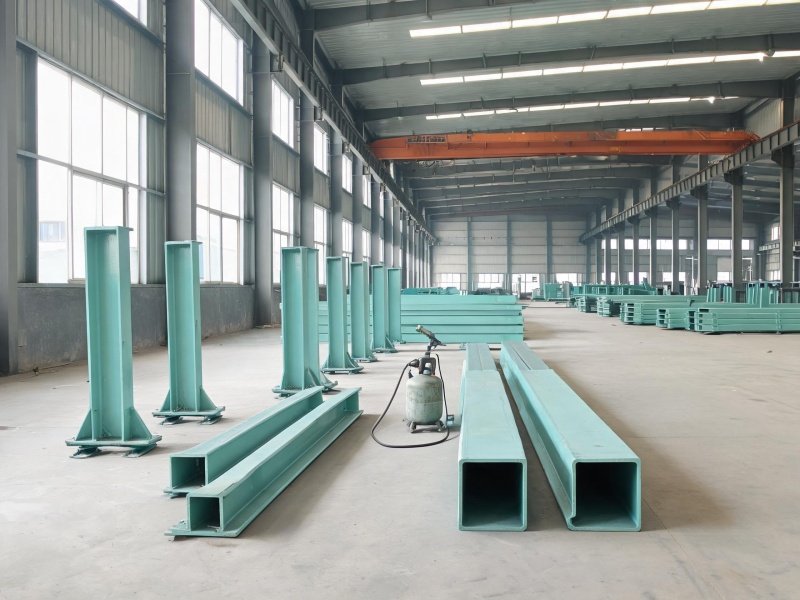
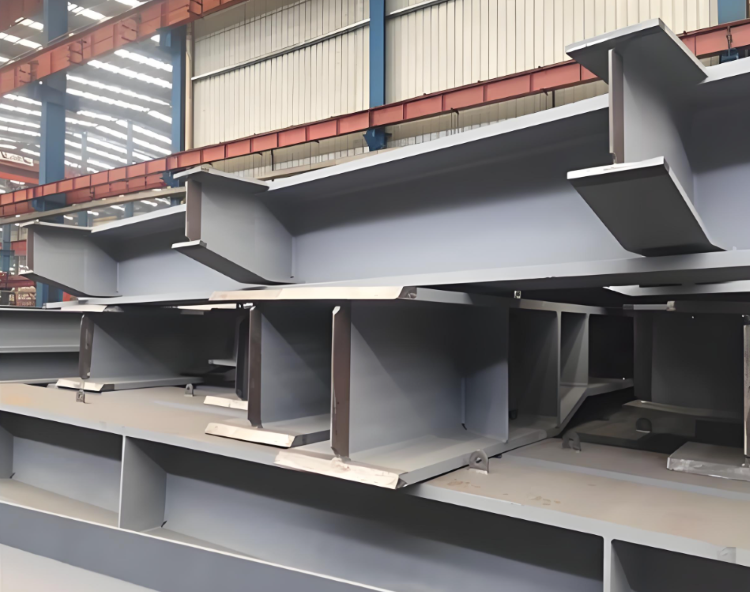
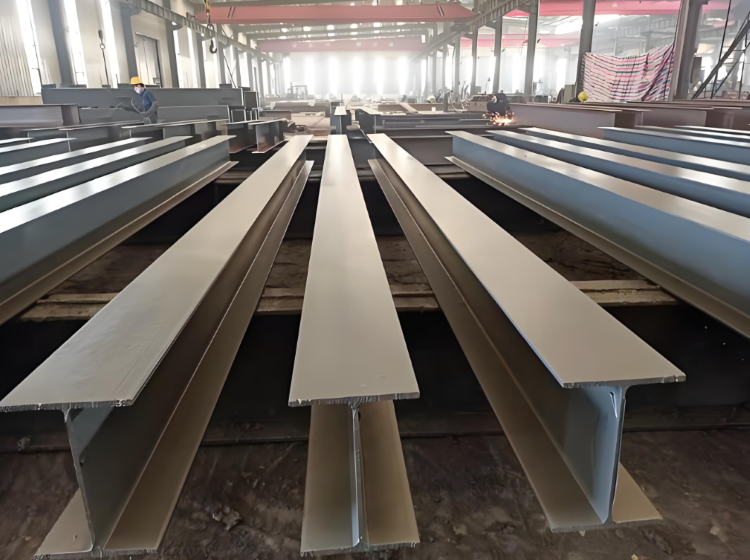
公司承接风电塔架钢结构焊接定制制造业务,产品涵盖塔筒段、法兰盘、内部平台和爬梯构件等,依托H型钢部品线和箱型部品线协同生产。风电塔架长期承受交变风荷载和振动作用,焊缝疲劳性能直接关系塔架使用寿命,且塔筒直径大、板厚变化多,焊接变形控制难度高。针对上述工况,公司以Q355B材质为主,建立了从卷板、纵缝焊接、环缝组对到整体预拼装的全流程管控体系。
塔筒主体一股采用钢板卷制加工,板材厚度16-30mm,筒体直径2.5~4.5米,选用Q355B低合金高强度钢。卷制是塔筒成型的首道关键工序:钢板在三银或四辊巷反机上完成多次预穹与连续卷圆作业;卷制过程中,需使用弦长不小于1.5米的弧形样板反复校验,简节圆弧与样板之间的间除不得大于2mm,以此保障简节圆度。简节卷制并完成组对后,纵缝错边量需控制在板材厚度的10%以内,且最大值不超过2mm。
其中焊接工艺要点如下:
焊接方法与参数:塔筒纵缝采用埋弧自动焊双面成型,使用中4.0mm的焊丝H08MnA,焊剂SJ101,焊前要进行350°C烘干井保温2小时。焊接参数根据板材厚度进行动态调整:16~20mm的厚板,使用内焊电流550~600A、电压32~35V,外焊电流600~650A、电压30~32V;20mm以上的厚板采用多层多道焊。
反变形与对称施焊:塔筒纵缝焊接时,焊前预先设置反变形量(取值为预测变形量的70%~90%),并采用内外双面焊对称施焊工艺,将塔筒棱角度控制在3mm以内。焊接工序为先施焊内侧坡口,外侧采用碳弧气创清根后再进行焊接;筒节放置于焊剂垫上作业,避免出现焊漏、焊缝成型缺陷等问题。
校圆处理:纵缝焊接完成并冷却后,筒节需送入三辊卷板机开展二次校圆。通过弧形样板检测筒节圆弧与圆度,保证筒体椭圆度符合规范允许范围
无损检测:塔筒纵缝实施100%超声波探伤,检测结果满足GB 11345二级标准,保障塔筒在交变风荷载作用下焊缝不发生开裂。同时按照规范要求制作焊接试板并开展力学性能试验,验证焊缝的强度、塑性与低温冲击韧性。
法兰盘是塔节连接的关键部件,使用全熔透角焊缝焊接工艺与塔筒筒体连接。板材厚度40~60mm,材质选用Q355NE,焊后法兰的平面度将直接影响塔筒吊装后的受力状况,若平面度超差会对法兰受载面产生附加弯矩,降低螺栓连接的可靠性,从而影响塔筒的使用寿命和安全性。
关键工艺措施:
焊接方法:采用二氧化碳气体保护焊打底加埋弧焊盖面的复合工艺。打底焊确保根部熔透,埋弧焊填充盖面以提升效率。焊接前须将坡口两侧100mm范围内预热至90~120℃,防止冷裂纹产生。焊接时采用多层多道焊,控制热输入量不大于39kJ/cm,焊接过程中全程使用点温计监测层间温度,确保层间温度始终在预热温度以上且不超过200℃。
焊接顺序优化:法兰环缝焊接应遵循连续施焊原则,尽量减少中断和接头。焊前采用工艺螺栓将两片法兰背靠背固定,利用法兰自身的刚度和平面度来约束焊接变形,此法对顶法兰焊后平面度控制效果尤为显著,一次合格率可达99%。
焊后热处理:对于厚度较大的法兰焊缝,焊后需进行消应力处理。可采用振动时效与超声冲击时效相结合的方式,有效消除焊接残余应力并在表面施加有益的压应力,改善焊缝疲劳性能和抗应力腐蚀性能。
精度保障:焊接完成后,经焊后超声波探伤加磁粉探伤,确保焊缝内部和表面均无缺陷。随后通过数控车削加工,将法兰端面平面度控制在≤0.5mm,满足塔筒对接精度要求。
内部平台主要以花纹钢板和角钢制作为主,板材厚度通常为4~6mm,焊接时通过将电流控制在100~140A控制焊接热输入,防止踏步板翘曲。施焊方式采用先焊跨中后焊两端,将踏板平整度偏差控制在3mm以内。焊接中采用间断焊方式(每段焊缝长度不超过200mm),有效分散热输入,防止薄板波浪变形。平台构件焊接后经整体热镀锌处理,满足塔内长期潮湿环境防腐要求。热镀锌层在潮湿环境下具有优异的耐蚀性能,并能对内壁结构件形成阴极保护,避免因结露水汽引发的早期锈蚀。
公司持有GB/T 19001/24001/45001三项管理体系认证,拥有6项发明专利,构建了从卷板、纵缝焊接、环缝组对到整体预拼装的全流程管控体系。配备物理、化学、无损探伤等精密检测仪器,确保构件尺寸精度、焊缝质量和涂层厚度等关键指标满足MQ、IEC及GB设计标准。欢迎有风电塔架钢构件焊接制造需求的厂家咨询,支持来图定制,提供从方案设计到成品交付的一站式服务,助力风电场实现安全高效、超长寿命的运行目标。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


盐城雨棚焊接加工钢构件厂家