
邮箱
vip@ntpentu.com
vip@ntpentu.com
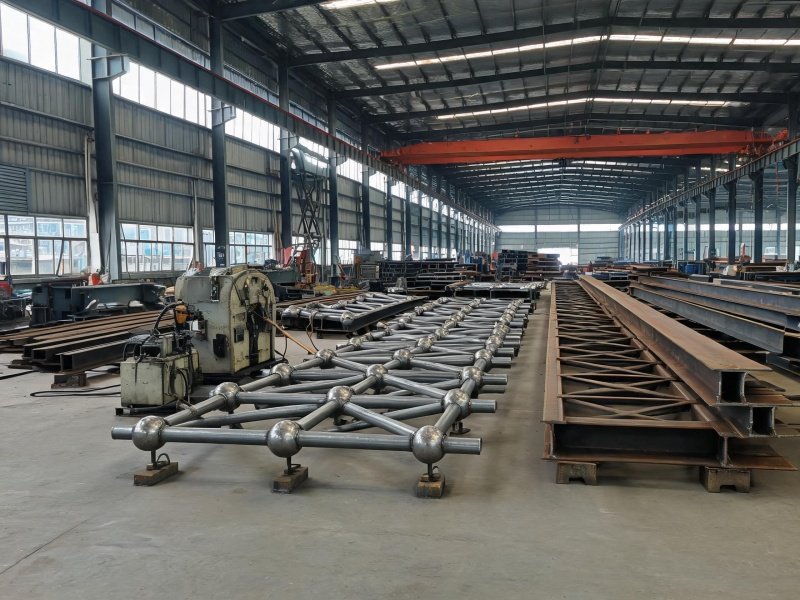
钢结构屋盖焊接覆盖空间网架、屋面桁架和檩条构件的焊接加工,采用Q355B材质埋弧自动焊和气体保护焊工艺,焊缝100%超声波探伤达GB 11345二级标准,焊后整体预拼装确保大跨度屋盖安装精度。
公司专注钢结构屋盖焊接定制制造业务,产品涵盖空间网架、屋面桁架、檩条构件和天窗框架等,H型钢部品线与箱型部品线协同生产。针对大跨度屋盖需承受风雪荷载和自重、构件尺寸大且焊接后变形直接影响安装标高的特点,公司以Q355B材质为主,建立了从三维建模、下料、焊接到整体预拼装的全流程管控体系。
空间网架焊接——全熔透焊接与挠度控制
空间网架通常以焊接球节点和钢管杆件为主,钢管直径Φ60~Φ159mm,壁厚4~8mm。杆件与球节点连接为全熔透焊接,采用二氧化碳气体保护焊,焊丝ER50-G(Φ1.2mm)。
2.1 焊接球节点质量控制
焊接球节点是网架结构的连接核心,其加工质量直接决定结构安全。工艺始于半球压制:钢板在600~900℃的温度下加热后置于模具中压制成半球形。两半球组对时需预留1.5~2.0mm的焊缝收缩量,并在球体内壁必要时加设肋板以提高节点承载能力。球节点加工需控制圆度偏差(≤1.5mm),完成后抛光去除毛刺。
焊接球节点处多杆交汇,易出现未焊透缺陷,我们通过优化杆件坡口角度并控制焊接电流至120~160A,确保焊缝根部熔合良好。杆件端部需加工坡口,以确保焊缝能够焊透。对于壁厚≥8mm的杆件采用60°~70°V型坡口,钝边控制在1~2mm、间隙2~3mm,既保证熔透性又减少焊接变形。
2.2 焊接顺序与变形控制
焊接顺序是控制网架变形的关键。遵循"先下后上、先主后次、对称施焊"的原则:先从网架中心向四周或中间向两端施焊,对称施焊以减少内应力累积。单榀焊接单元由两名焊工完成,先共同完成中心球节点焊接,然后依次向外推进,尽量做到焊接速度同步。焊接球网架结构的球杆节点存在贯入度问题,拼装时应遵循"先安装大杆,后塞装小杆"的原则。
2.3 起拱与挠度控制
网架焊接后整体挠度直接影响屋面排水坡度,通过焊前预设起拱量并配合焊后矫正,将挠度偏差控制在L/1000以内。起拱量按跨度的1/500~1/1000设置,具体值依据结构跨度和荷载条件确定。
屋面桁架焊接——起拱控制与无损检测
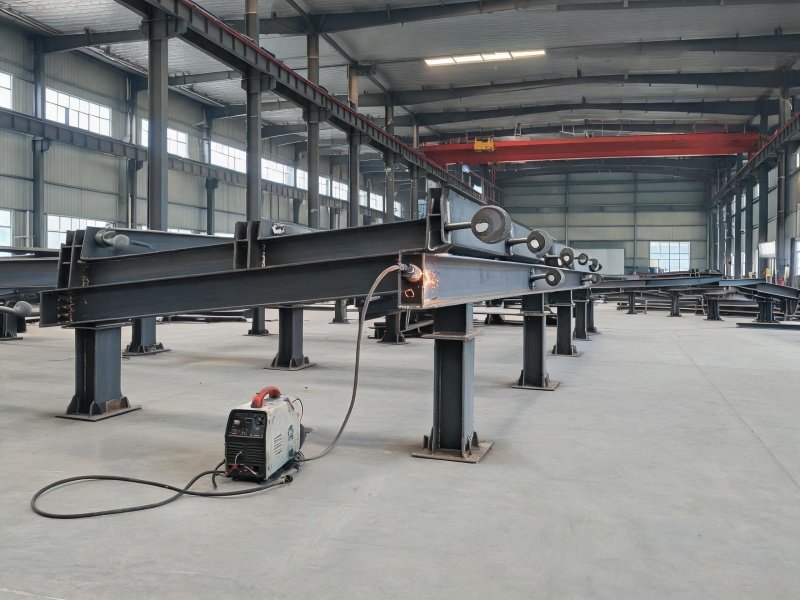
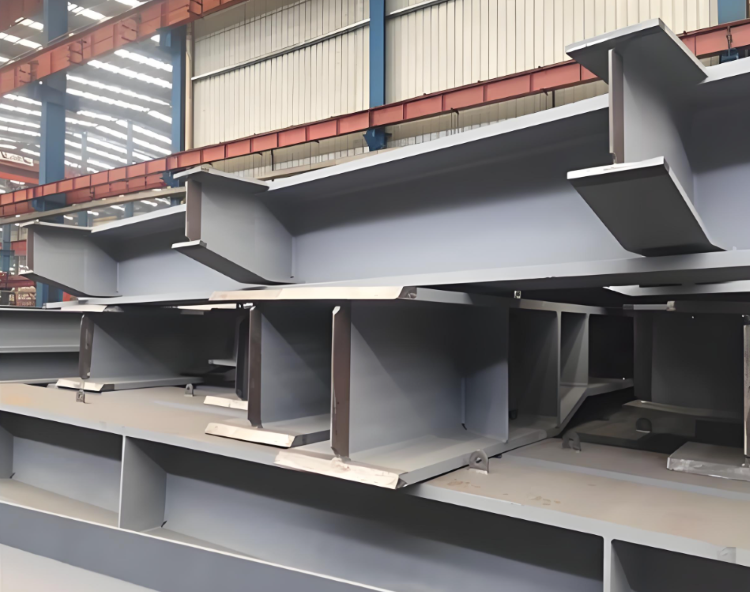
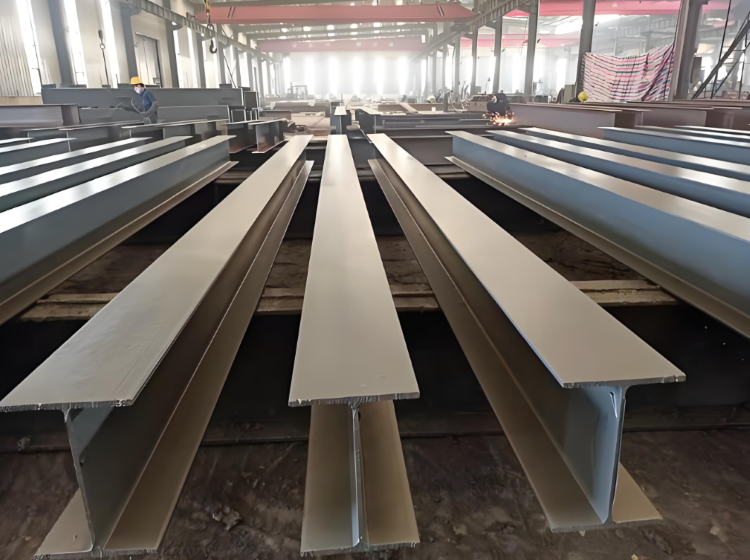
屋面桁架通常以H型钢和钢管为主,跨度18~36米,弦杆与腹杆连接为全熔透焊接,采用埋弧自动焊,焊丝H08MnA(Φ4.0mm),焊剂SJ101。
针对大跨度桁架焊接后下挠变形问题,通过焊前预留起拱量并配合焊后火焰矫正,将桁架拱度偏差控制在±5mm以内。焊后火焰矫正采用氧-乙炔焰线状加热技术,加热温度控制在600~800℃,冷却后使构件恢复设计线形。焊缝100%超声波探伤达GB 11345二级标准,确保内部无裂纹、未熔合、气孔等缺陷。
檩条构件焊接——薄壁件变形控制与间断焊工艺
標条构件通常以C型钢和焊接H型钢为主,壁厚2~4mm,与桁架连接为角焊缝,其焊接质量直接影响屋面板铺设平整度和整体美观性。
薄壁构件焊接时热械入过大容易导致变形,需通过控制焊接热输入开采用间新煤方式,将构件变形量控制在2mm/m以内。同断焊可有效减少热输入总量,避免海壁构件因热胀冷输过度产生成减变
形,确保檩条安装后屋面板铺设平整度满足使用要求。
公司技术优势与资质
公司持有GB/T 19001/24001/45001三项管理体系认证,拥有6项发明专利,构建了从三维建模、下料、焊接、涂装到预拼装的全流程管控体系。配备物理、化学、无损探伤等精密检测仪器,确保构件尺寸精度、焊缝质量和涂层厚度等关键指标满足设计要求。欢迎有钢结构屋盖焊接定制需求的厂家咨询,支持来图定制,提供从方案设计到成品交付的一站式服务,助力大跨度建筑实现精准落成与长效安全运行。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


苏州设备钢结构框架平台焊接生产厂家