
邮箱
vip@ntpentu.com
vip@ntpentu.com
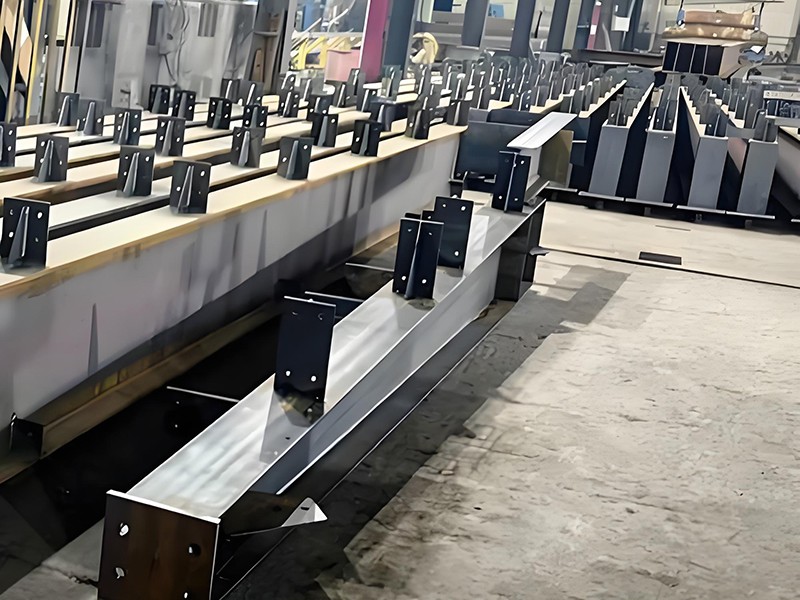
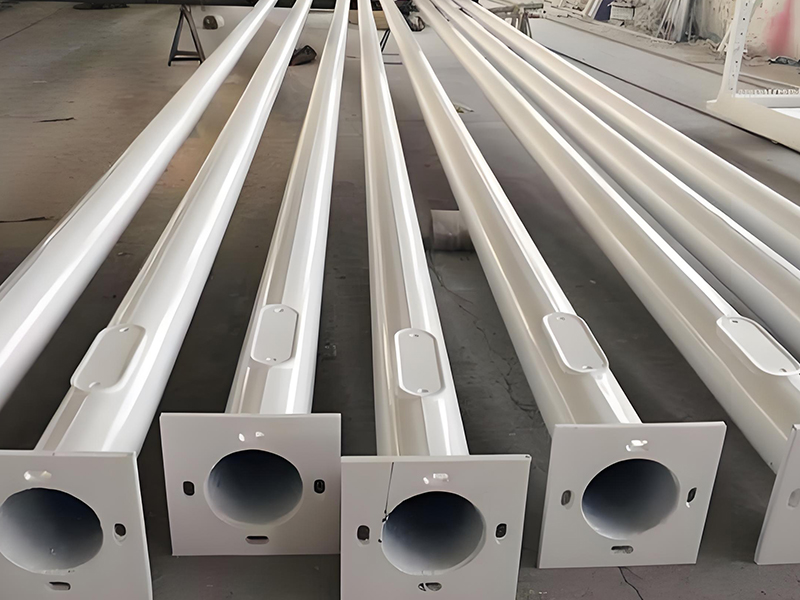
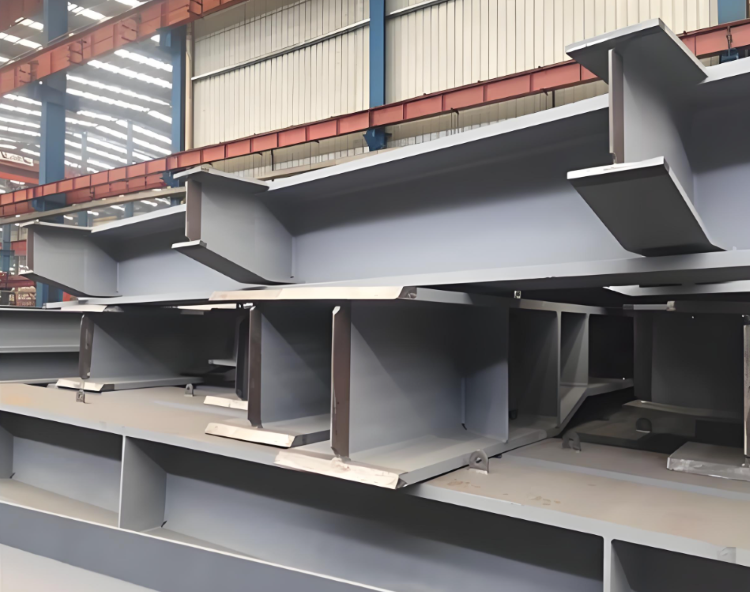
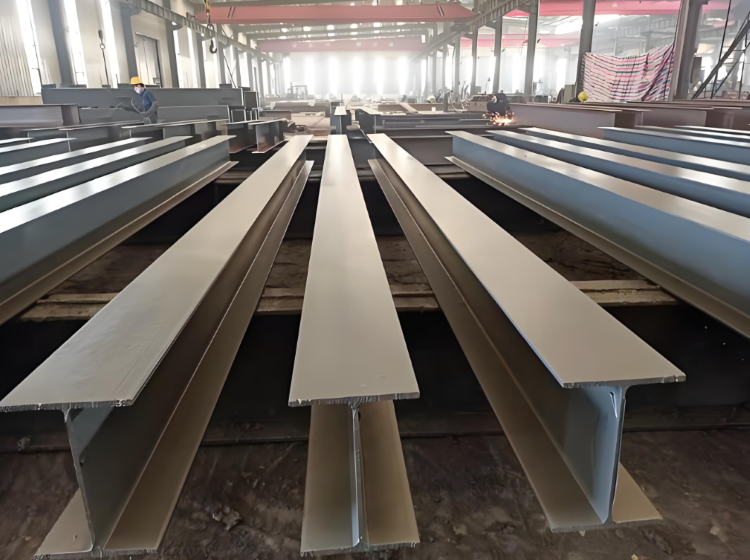
苏州设备钢结构框架平台焊接生产厂家,对外承接各种工业设备承重基座焊接加工订单,采用数控型钢下料,工装胎架组队,专业焊接加工团队,焊缝美观无裂缝,焊后去除应力,可配套喷塑,油漆防腐一体化加工,满足各类工业设备配套钢结构验收标准。
苏州设备钢结构框架平台焊接生产厂家,对外承接各种工业设备承重基座焊接加工订单,采用数控型钢下料,工装胎架组队,专业焊接加工团队,焊缝美观无裂缝,焊后去除应力,可配套喷塑,油漆防腐一体化加工,满足各类工业设备配套钢结构验收标准。
一、焊接方法和焊接顺序
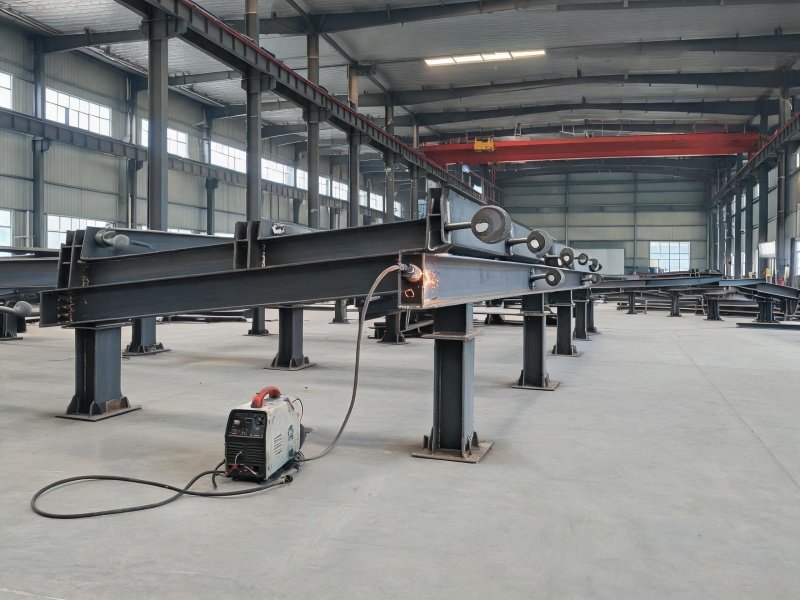
焊接方法优先:CO₂气体保护焊(MAG),效率高、变形小;小部位补焊可用手工电弧焊。
核心焊接原则(防变形最重要)
先短后长、先内后外、分段退焊、对称跳焊;多层多道、小电流低热输入;禁止单边连续长焊缝一次性焊完。
1. 焊接顺序:
① 先焊加强筋、连接板短角焊缝;
② 对称焊接主梁与立柱节点;
③ 框架主梁对接焊缝;
④ 最后铺花纹板断续 / 满焊。
左右两人对称施焊,抵消焊接收缩应力。
二、检验标准
| 检验项目 | 标准要求 | 依据/方法 |
| 焊缝外观 | 无裂纹、气孔、夹渣、咬边。咬边深度≤0.5mm | 目视、焊缝量规 |
| 焊缝等级 | 主要受力构件对接焊缝不低于二级焊缝 | GB 50205 |
| 无损探伤 | 全焊透的一级焊缝探伤比例100%,二级焊缝不低于20% | GB/T 11345 |
| 焊缝尺寸 | 焊脚高度符合设计要求,对接焊缝余高0-3mm | 焊缝检测尺 |
| 几何精度 | 平台平面度≤3mm/m,框架柱弯曲变形≤L/1500 | 水平仪、全站仪 |
| 承载力 | 平台承载力≥300kg/m²(操作平台) | 设计要求 |
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


盐城装配式宿舍楼焊接钢构件加工厂家