
邮箱
vip@ntpentu.com
vip@ntpentu.com
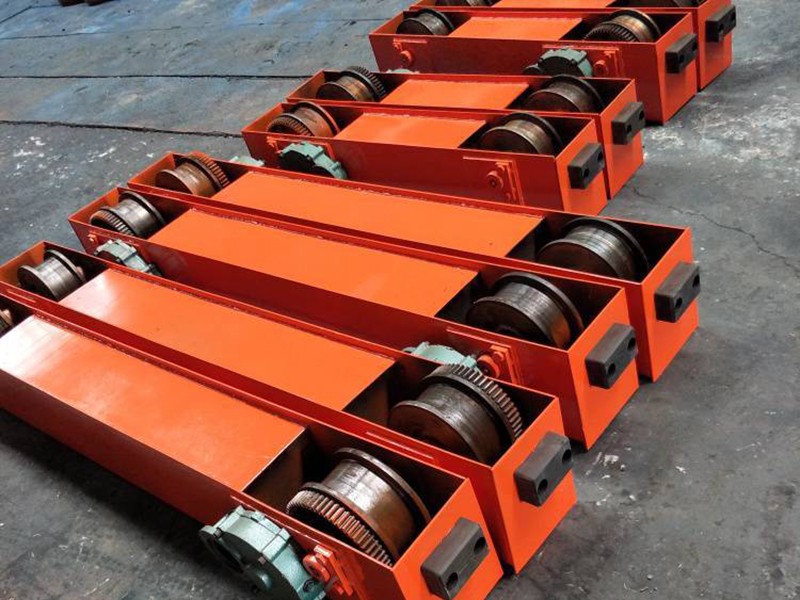
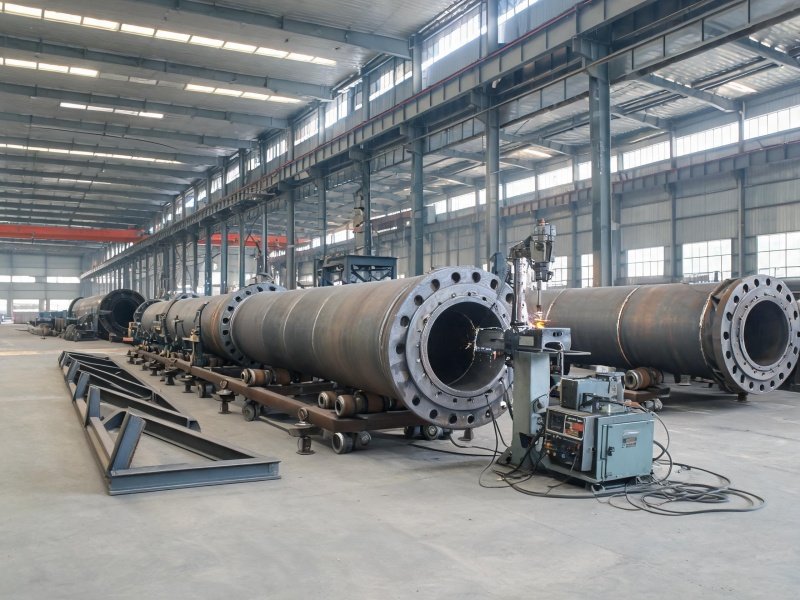
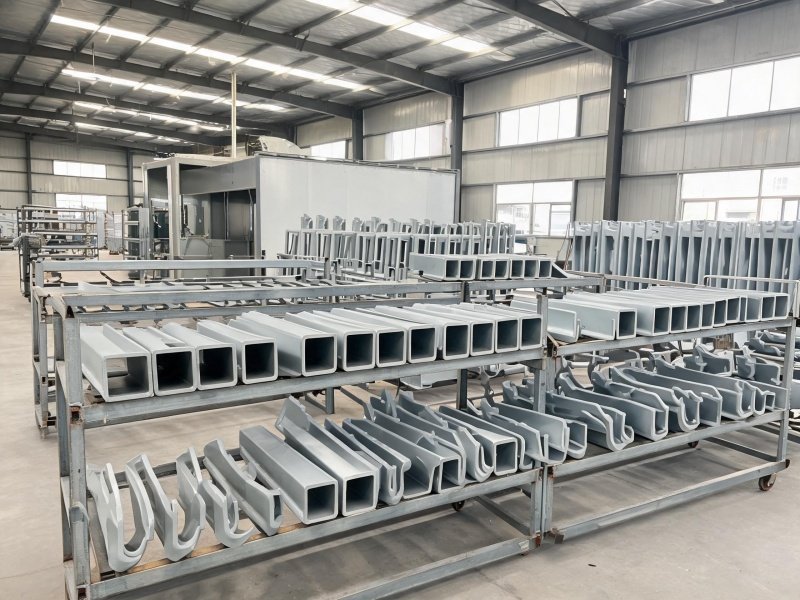
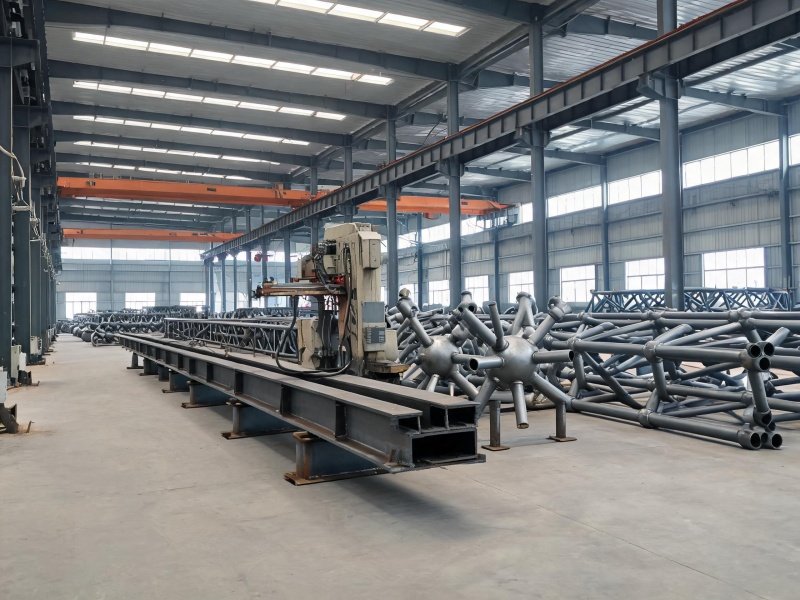
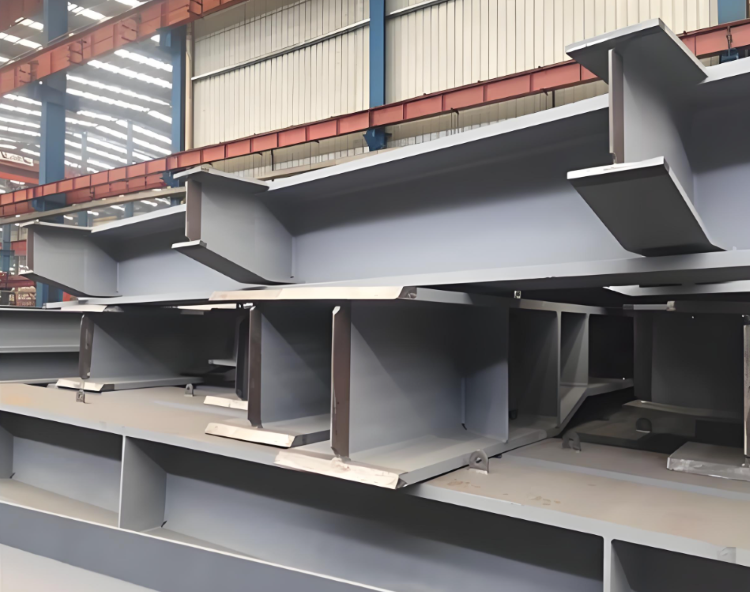
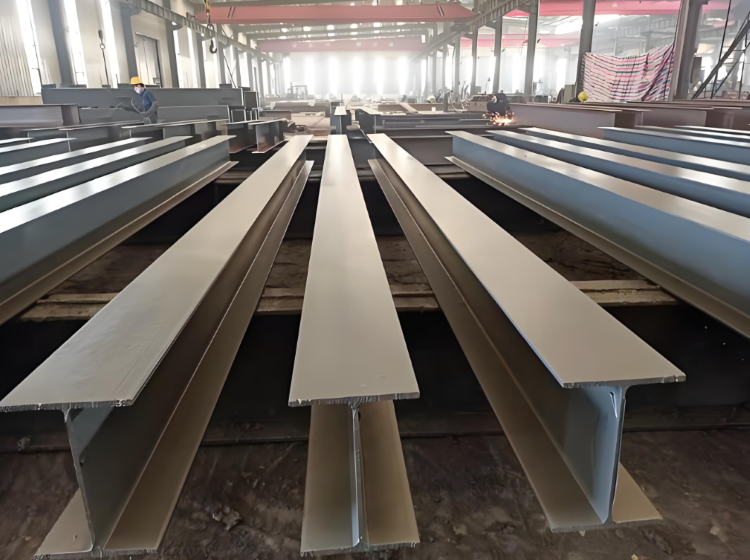
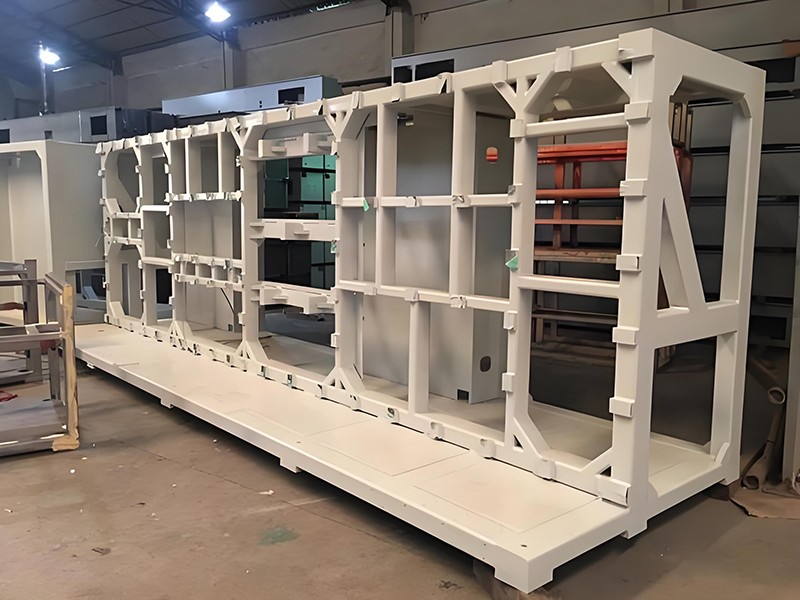
南通龙门吊起重机运行端梁焊接厂家,承接各种非标起重机行走梁焊接加工订单,加工厂占地面积为2.5万+平方米,配备激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接方式,专业焊接加工团队,焊缝美观无裂缝,此外提供焊接之后的打磨,机加工,喷塑等一站式加工解决方案,欢迎各大商家前来咨询
南通龙门吊起重机运行端梁焊接厂家,承接各种非标起重机行走梁焊接加工订单,加工厂占地面积为2.5万+平方米,配备激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接方式,专业焊接加工团队,焊缝美观无裂缝,此外提供焊接之后的打磨,机加工,喷塑等一站式加工解决方案,欢迎各大商家前来咨询。
工艺总体流程
原材料进厂检验 → 板材下料(切割 + 校平)→ 坡口加工 → 零件组对装配 → 定位焊 → 主焊缝焊接 → 焊后消应力处理 → 外观检验 → 无损检测(UT/MT)→ 矫正变形 → 机加工(车轮安装面、铰孔)→ 喷砂除锈 → 油漆涂装 → 成品检验
端梁焊接变形控制的核心在于对称施焊和合理的焊接顺序:
使端梁与主梁在装焊前预留外弯量:由于端梁与主梁的连接焊缝均在端梁内侧,焊接时会产生向内的收缩,因此组装端梁时需使端梁预先具有一定的外弯量,焊后收缩回正。
内壁焊缝先外后内:先焊外腹板与肋板、弯板的焊缝,再焊内腹板与肋板、弯板的焊缝,利用外侧焊缝先产生的刚性约束来抵抗内侧焊接的收缩变形。
四条纵焊缝的焊接顺序:下翼板与腹板纵缝应先焊,利用下部结构的刚性约束来减小后续焊缝的变形。
弯板的预定位胎具:使用平台上的定位胎将一组弯板预先连成一体,保证其在同一平面内,再整体与端梁组焊,从根本上控制弯板的角度偏差。
焊后火焰矫正:对于局部角变形或弯曲,采用火焰矫正(线状加热法、点状加热法或三角形加热法),加热温度控制在600~800℃为宜。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


苏州双主梁龙门行车梁焊接加工