
邮箱
vip@ntpentu.com
vip@ntpentu.com
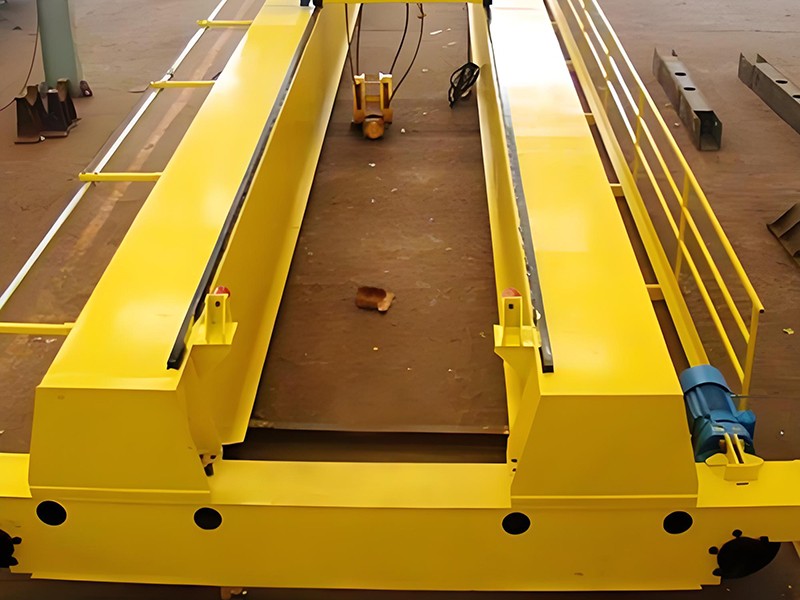
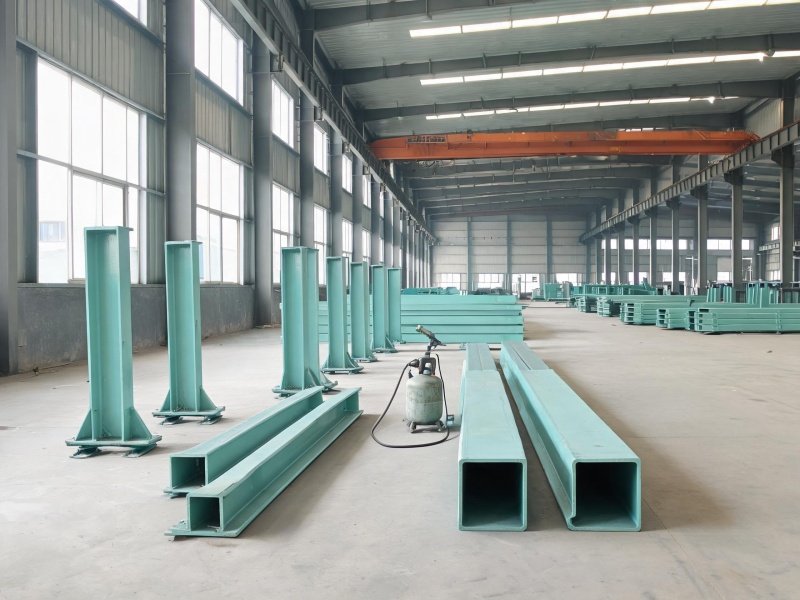
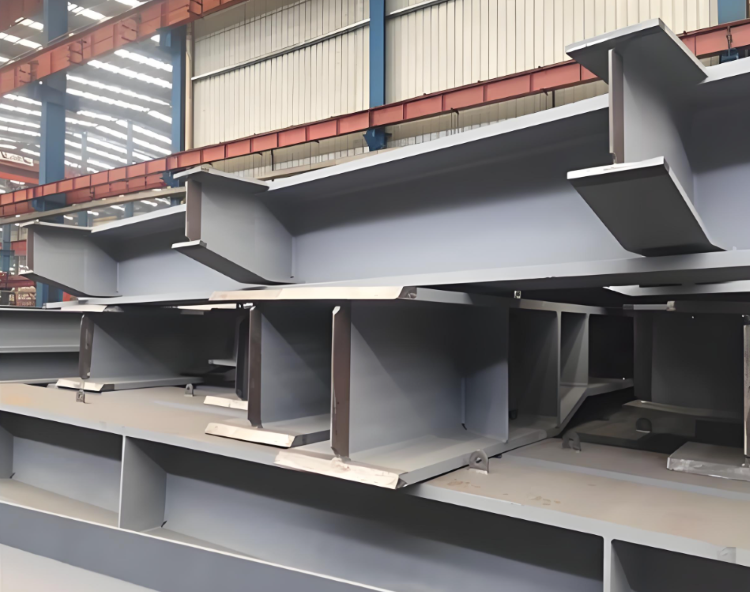
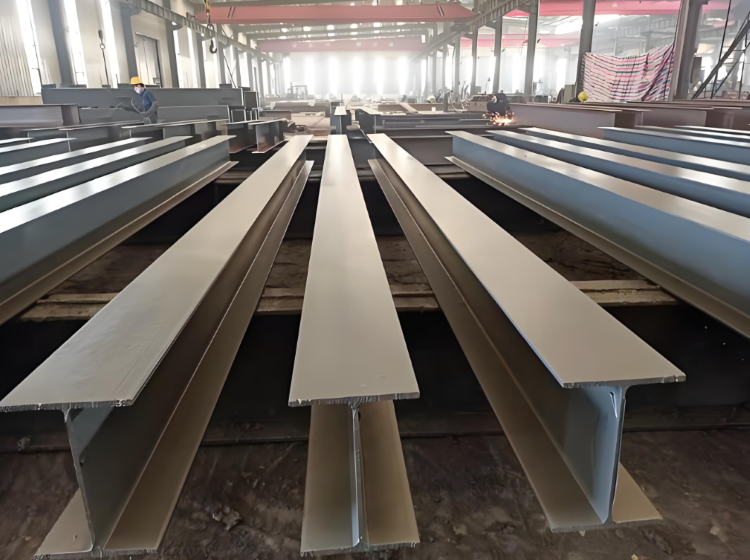
苏州双主梁龙门行车梁焊接加工厂家,承接各种非标龙门行车箱型主梁焊接加工,采用 Q355B 低合金钢板组焊成型,采用双人对称分段焊接工艺,焊后可进行消应力处理,配套端部机加工、喷砂重防腐涂装,出厂校验双主梁成对尺寸,适配不同跨度吨位龙门吊,保障大车运行平稳。
苏州双主梁龙门行车梁焊接加工厂家,承接各种非标龙门行车箱型主梁焊接加工,采用 Q355B 低合金钢板组焊成型,采用双人对称分段焊接工艺,焊后可进行消应力处理,配套端部机加工、喷砂重防腐涂装,出厂校验双主梁成对尺寸,适配不同跨度吨位龙门吊,保障大车运行平稳。
具体加工流程:
1.图纸深化、备料与数控下料
根据起重量、跨度、起升高度进行图纸工艺深化,主材选用 Q355B 低合金高强钢板,对翼缘板、腹板下料,厚板坡口一次性加工成型;切割完成去除割渣、氧化皮,板材校平,消除原材料翘曲,按构件编号分类标识。
2. 箱型梁工装组对装配
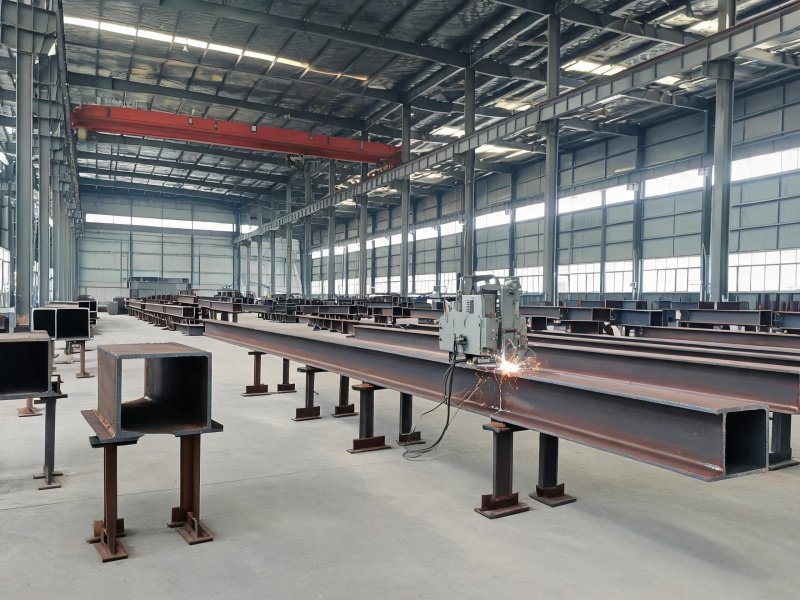
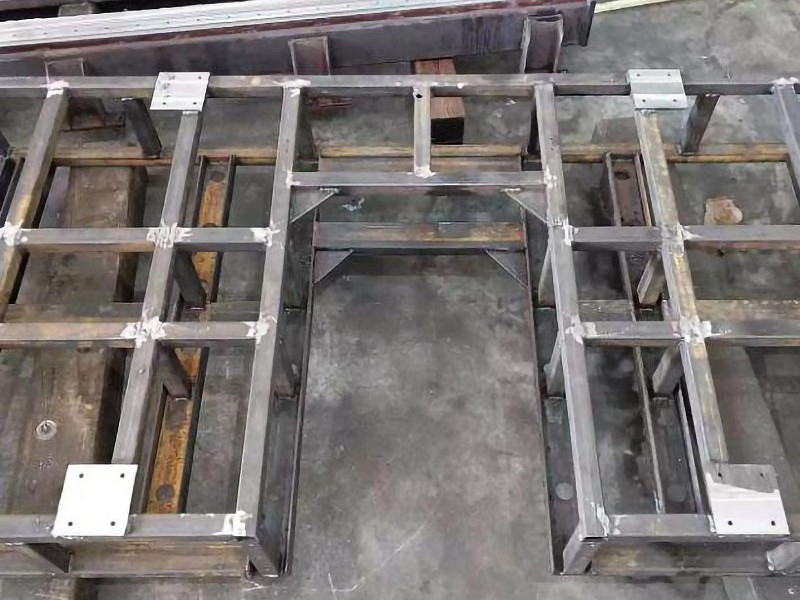
使用专用箱型拼装工装进行组对:先将腹板与下翼缘板定位装配,焊接内侧加劲肋,再装配上翼缘板封闭箱体。
3. 箱型主梁焊接工艺
箱型主梁四条主焊缝为关键受力焊缝。
1. 焊前清理坡口两侧 20~30mm 范围铁锈油污;厚板低温环境焊前预热,防止产生冷裂纹。
2. 焊接方式:主焊缝采用埋弧焊,内部加劲肋、连接板采用气体保护焊;执行对称分段退焊工艺,两侧同步施焊,均衡热量,有效控制主梁旁弯、扭曲、拱度变形。
3. 焊接顺序:内部筋板角焊缝 → 箱体内侧主焊缝 → 箱体外侧主焊缝。多层多道连续施焊,保证熔深,杜绝夹渣、气孔、未熔合、咬边缺陷。
4. 焊后校正与去应力处理
焊接完成后进行外观初检。出现旁弯、扭曲、拱度超差,采用机械校正配合局部火焰校正,大吨位、大跨度龙门主梁,可进行整体去应力处理,消除大量焊接残余应力,防止长期交变载荷下主梁变形、焊缝开裂,提升抗疲劳性能。
5. 尺寸复检 + 无损探伤检测
复测主梁上拱度、旁弯、扭曲、总长、连接板孔位,箱型主梁四条主焊缝 100% UT 超声波无损探伤,排查内部隐性裂纹,出具探伤报告,满足起重钢结构制造验收规范。
6. 除锈防腐涂装
打磨清理焊瘤、毛刺;整体喷砂除锈达到 Sa2.5 级,按要求喷涂底漆、面漆,控制漆膜厚度,构件编号标记,打包防护,可单独供应主梁,也可配套端梁、行走机构整套龙门行车钢构交付。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
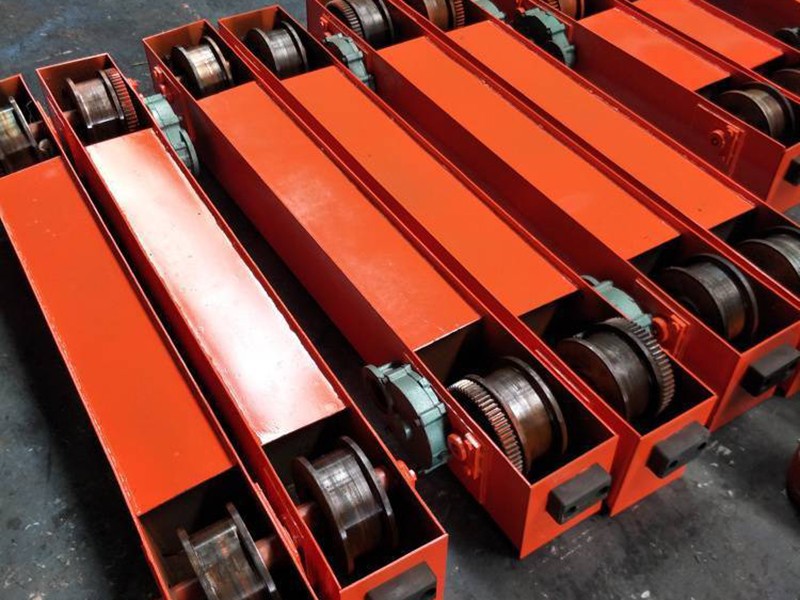

无锡钢结构车间行车端梁头焊接厂家