
邮箱
vip@ntpentu.com
vip@ntpentu.com
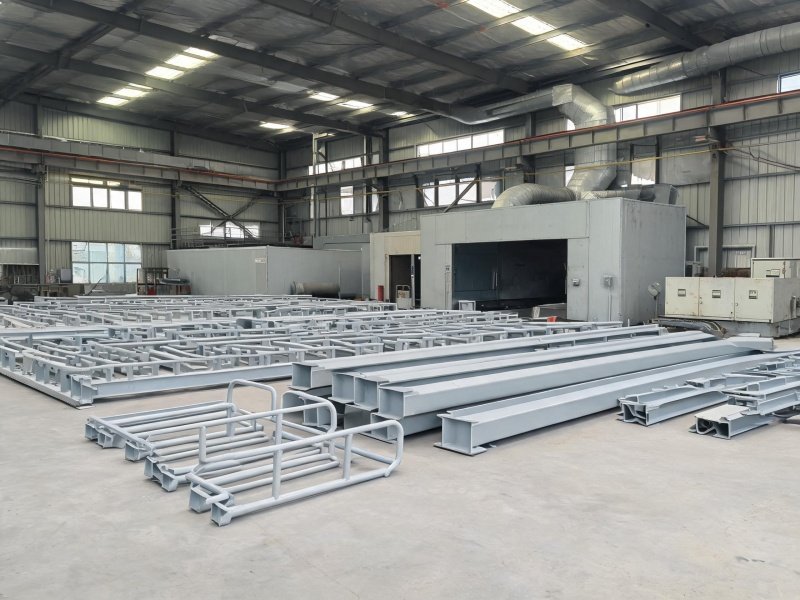
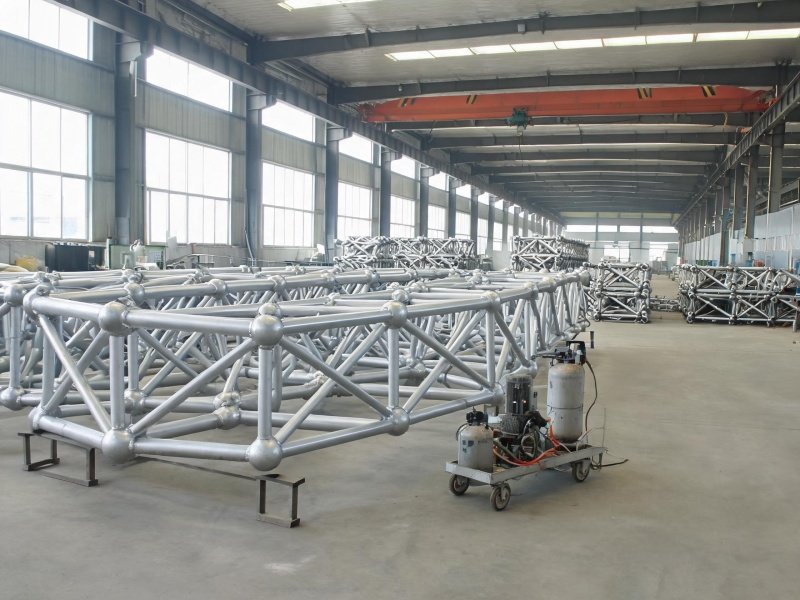
通廊栈桥钢结构喷塑覆盖栈桥主梁、走道板支撑、栏杆和皮带机支架的粉末涂装,针对户外风雨、物料磨损和人员通行工况,提供耐磨防腐粉末喷塑方案。
公司承接通廊栈桥项目的钢结构粉末喷塑业务,覆盖栈桥主梁、走道板支撑、安全栏杆以及皮带机支架的表面涂装。通廊栈桥在扬州各工业园区和物流企业广泛应用,作为物料输送和人员通行的架空通道,钢构件长期处于户外环境并承受物料磨损,对涂层的耐磨和防腐性能要求较高,喷塑质量直接影响栈桥的使用寿命和运维成本。
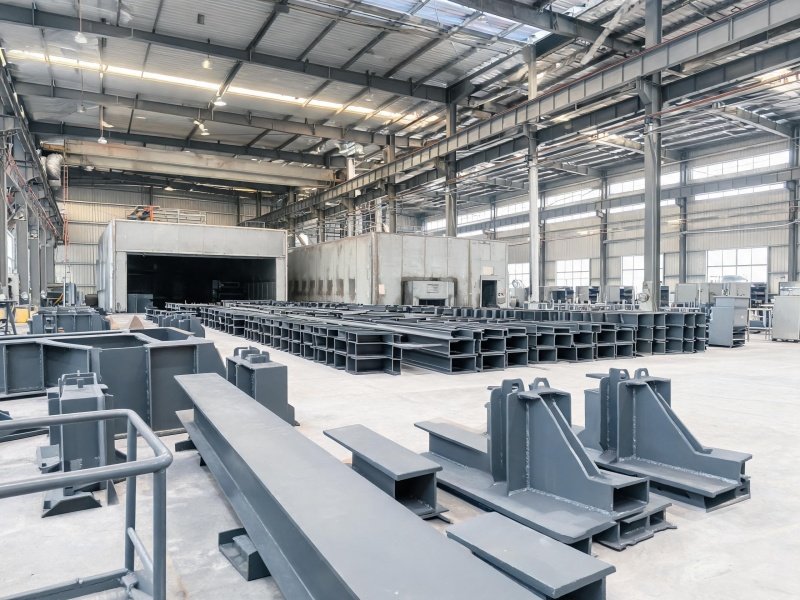
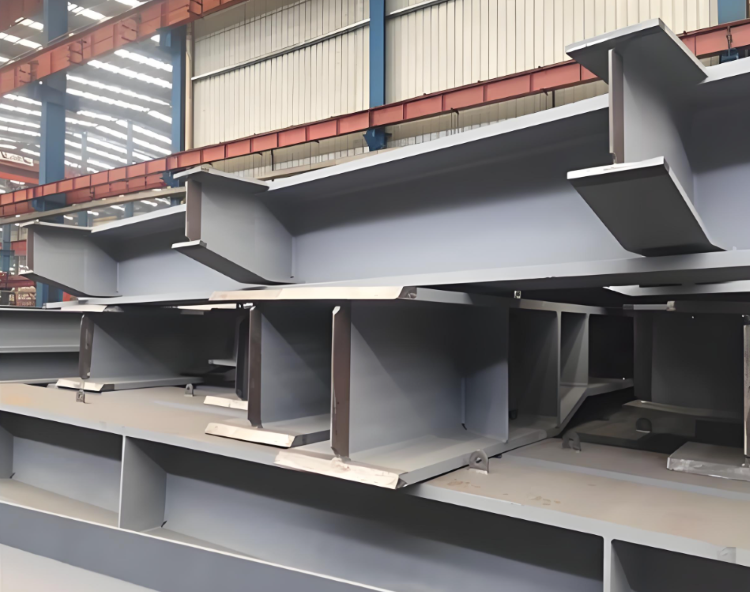
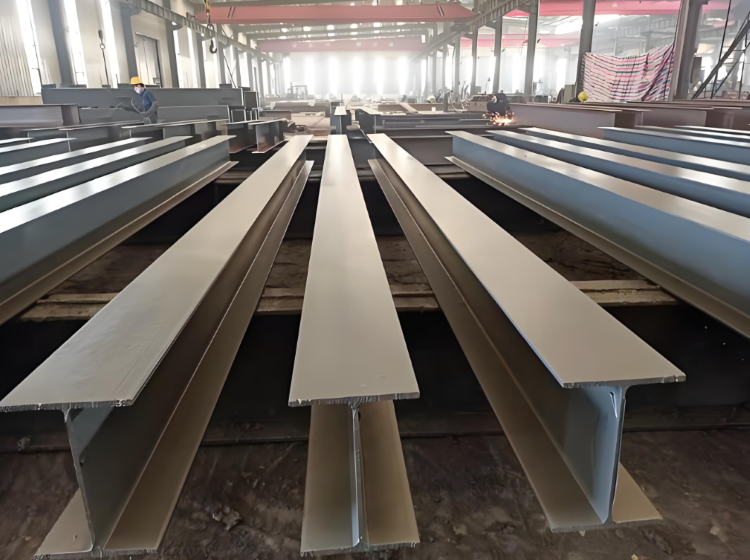
栈桥主梁跨度大、荷载集中,构件多为H型钢或桁架形式,腹板与翼缘交接处、加劲板端部以及安装螺栓孔周边,静电喷粉时电力线分布不均,涂层容易偏薄。构件进抛丸室后,磨料覆盖到各个面,焊渣与轧制氧化皮一并打净,钢面呈均匀灰白色;随后转入磷化工序,钢面生成一层转化膜,膜重控制在工艺给定的区间,涂层与基体的结合面积因此增大。主梁选用环氧聚酯混合型粉末,干膜厚度控制在70~90μm,上翼缘、下翼缘与腹板分别抽测,读数落在区间内才转入固化。固化炉按粉末厂家给定的温度曲线控温,涂层充分熔融流平后交联成膜。出炉冷却后按GB/T 9286划格法抽检,划格处用胶带剥离,格内涂层无脱落,评定为0级,主梁在物料输送的振动下涂层不整片脱落。
构件上线的挂点选在端板孔与加劲板位置,挂具与构件的接触面小,卸挂后接触点由人工点喷补齐,涂层不因挂点位置留下露铁。长度超出喷粉线行程的构件分两段走枪,接枪位置安排在加劲板背面等不显眼处,搭接段的涂层厚度均匀,表面不出现接痕。
走道板支撑直接承受人员行走与物料堆放,踏面涂层被反复碾磨,磨穿后钢面裸露生锈,锈迹会顺着支撑往主梁蔓延。支撑选用耐磨型粉末涂料,喷涂时由自动喷枪完成平面覆盖,踏面折边与侧面交接的棱线位置由人工带枪扫过,棱角处不因电力线稀疏而偏薄;花纹板与格栅的缝隙沿纹路走枪,缝隙内壁的涂层连续。走道板上人员走动集中的区段,喷涂时膜厚取区间上限,踏面涂层的磨耗余量因此更充足。试板在落砂耐磨试验机上累计1000转,磨耗量读数低于30mg,踏面长期踩踏与物料拖动后不露底。
支撑与主梁的连接端板在喷涂前完成焊接与打磨,焊趾修出平滑过渡,涂层覆盖到焊趾两侧,连接部位出现锈蚀的时间不早于支撑主体。
安全栏杆沿栈桥通长布置,处在人员视线所及的位置,色泽一致性与边角覆盖由面层粉末决定。栏杆选用耐候型聚酯粉末,试板经QUV人工加速老化累计1000小时,色差读数不超过ΔE 2.0,试板表面未见粉化迹象。整批栏杆取同一批次粉料并安排在同一班次喷涂,装到栈桥后各段之间色泽不出现分段差。栏杆弯头属于喷枪死角,改由人工补喷,枪口沿弯头弧线近距离走一遍,弯头内侧与立柱根部涂层连续无漏点。
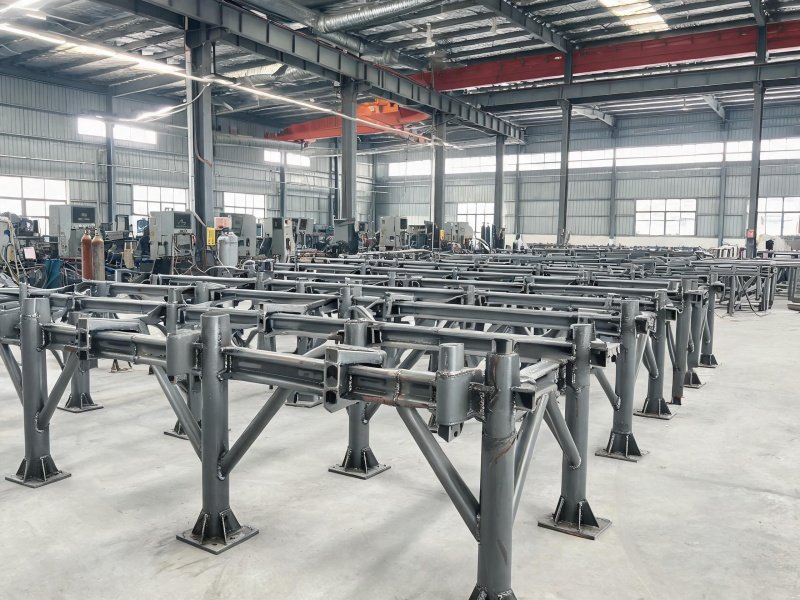
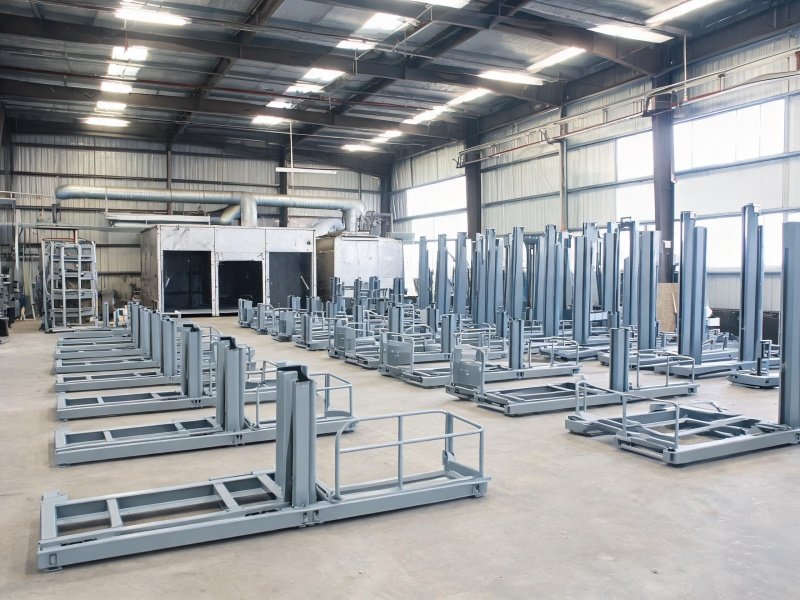
皮带机支架承受设备运行带来的持续振动,支架与设备接触的部位随之发生微幅变形,涂层柔韧性不足时会沿变形处开裂。支架选用高柔韧性粉末涂料,试板经杯突试验压入8mm,涂层随钢板一起变形,凸面不起裂、不剥落。支架与皮带机机座的贴合面按图纸遮蔽,安装时金属面直接接触,设备运行时不因涂层受压变形而改变安装位置。
公司已通过GB/T 19001、GB/T 24001、GB/T 45001三项管理体系认证,持有6项发明专利;粉末批次、炉温曲线与检验记录一并留档,需要时可随货提供复印件。欢迎有栈桥涂装需求的客户提供图纸与构件清单,公司据以给出涂装方案与报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

苏州港口码头钢结构喷塑加工制造