
邮箱
vip@ntpentu.com
vip@ntpentu.com
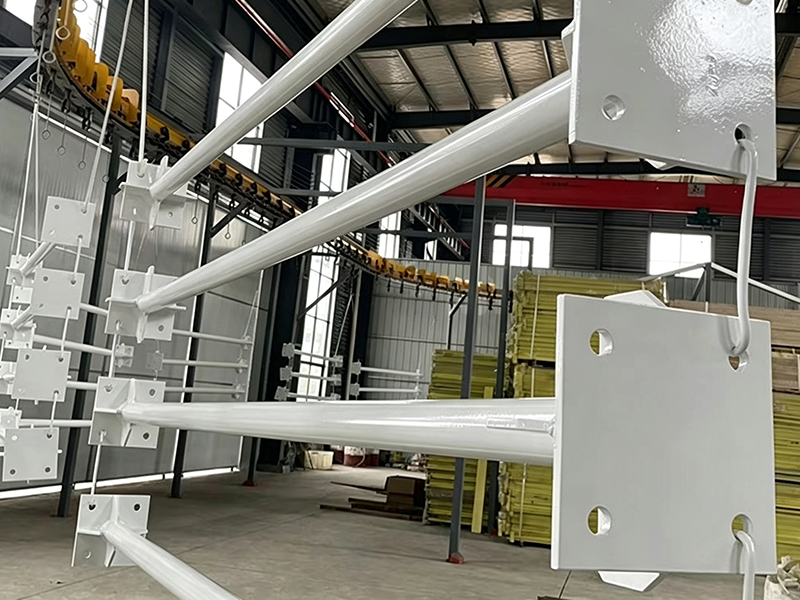
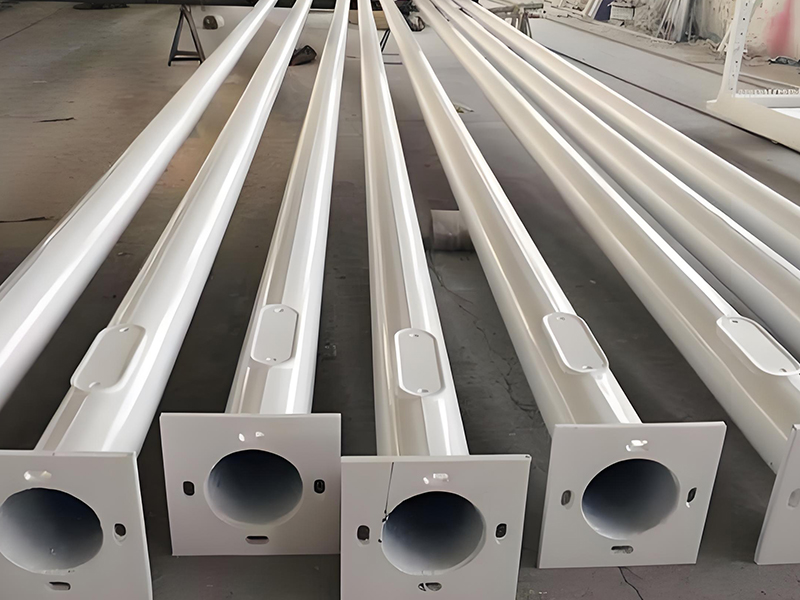
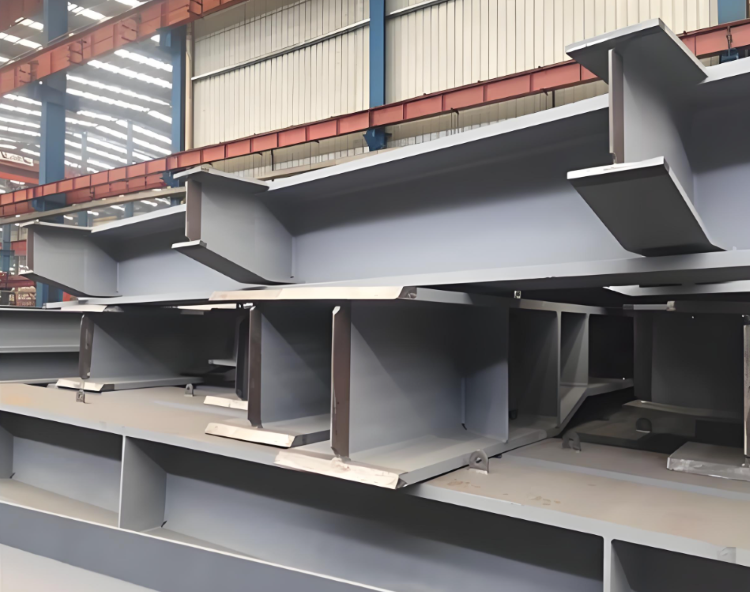
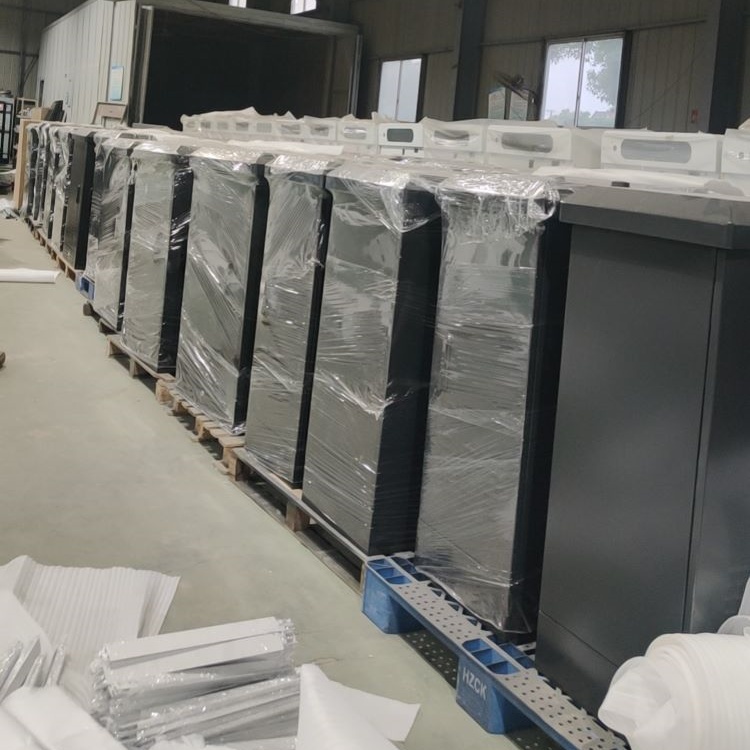
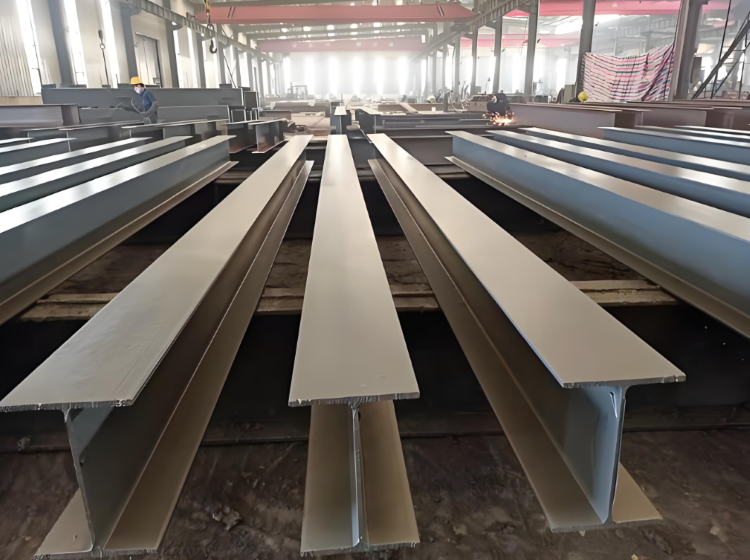
南通9米钢结构吊杆喷塑厂家,对外承接各类大型钢结构,型材结构件喷塑喷粉加工,涵盖大型商场吊顶,体育馆钢结构,工业厂房超长吊杆等钢结构工程,可根据项目具体工况定制防腐等级,涂层厚度与外观颜色,完整的喷塑加工方案,确保涂层附着力达标,耐腐蚀,耐磨损,量大从优,欢迎各大商家前来咨询
南通9米钢结构吊杆喷塑厂家,对外承接各类大型钢结构,型材结构件喷塑喷粉加工,涵盖大型商场吊顶,体育馆钢结构,工业厂房超长吊杆等钢结构工程,可根据项目具体工况定制防腐等级,涂层厚度与外观颜色,完整的喷塑加工方案,确保涂层附着力达标,耐腐蚀,耐磨损,量大从优,欢迎各大商家前来咨询。
具体加工流程:
1. 前处理:涂层附着的基石
这是决定涂层附着力与耐腐蚀性的关键步骤,对9米长杆需格外注意均匀性。
除锈与清洁:采用喷砂或抛丸工艺,彻底清除表面锈迹、氧化皮和油污。处理后表面清洁度应达到Sa2.5级,粗糙度控制在Ra25-50μm,以增强粉末的机械咬合力,为进一步提升附着力与防腐性,可进行磷化。
2. 静电喷涂:均匀覆盖的关键
喷涂方式:采用静电喷涂。粉末在高压静电场中带电,被接地的吊杆吸附。对于9米长杆,需确保喷枪或工件在喷涂过程中能匀速移动,以保证全长膜厚均匀。
工艺参数:
静电电压:60-80KV(大型工件取中上值)。
喷涂距离:喷枪与工件保持18-25cm,过近易积粉,过远上粉率低。
走枪速度:保持0.8-1.2m/s的匀速,采用十字交叉法(横喷一遍,竖喷一遍)确保无漏喷。
3. 固化烘烤:性能成型的保障
喷涂后的吊杆需立即进入悬挂式固化炉,使粉末熔融、流平并交联固化成致密涂层。
固化参数:通常温度设定在 180-200℃,时间 10-20分钟。具体需依据粉末涂料供应商的推荐参数微调。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

镇江商业广场钢构件喷塑定制加工厂家