
邮箱
vip@ntpentu.com
vip@ntpentu.com
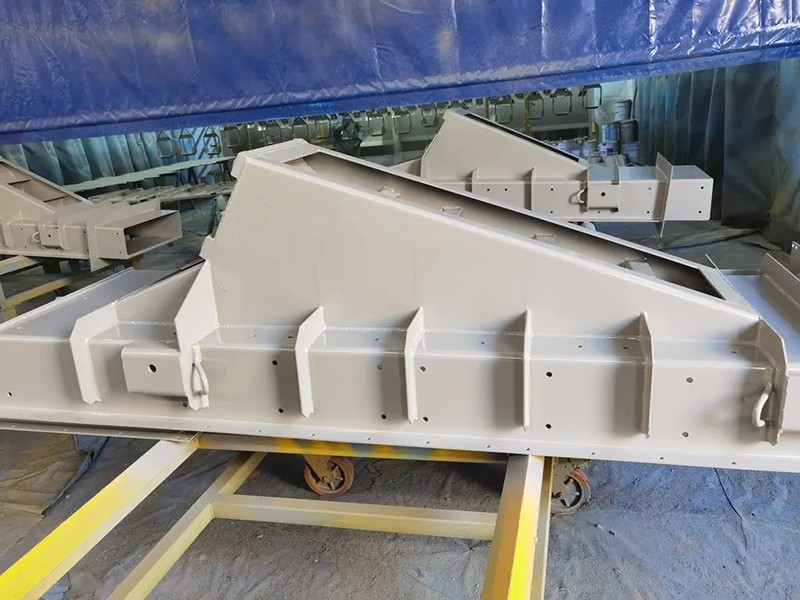
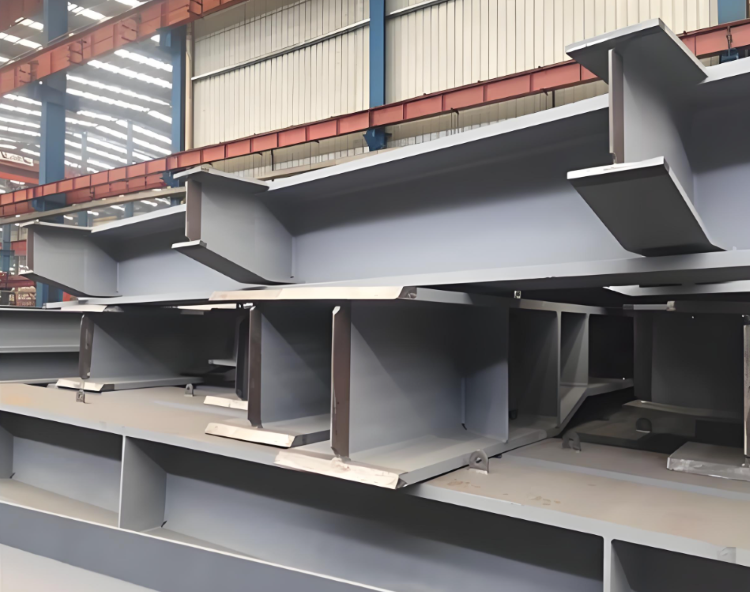
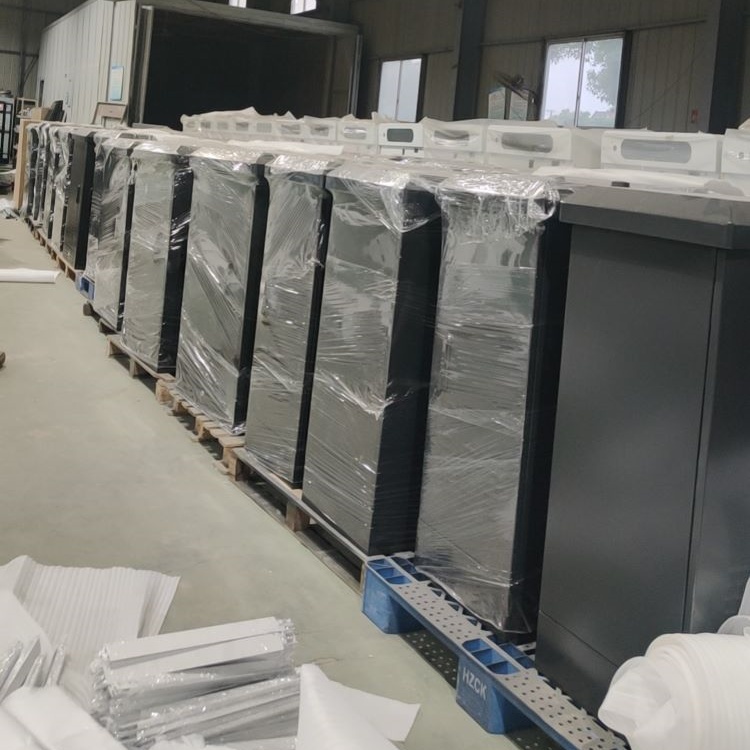
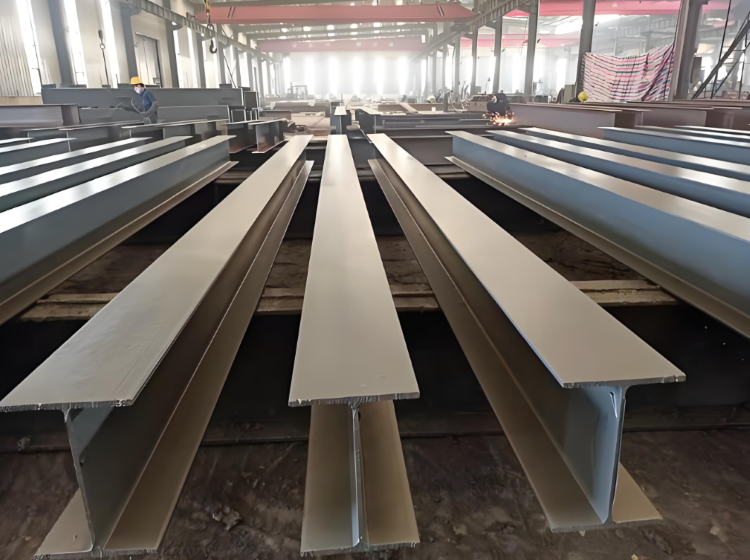
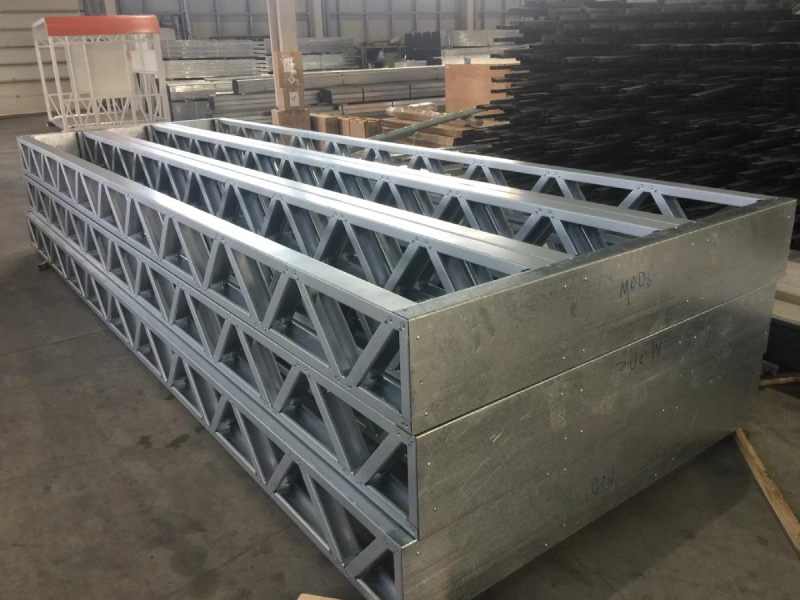
苏州大型钢构设备机架喷塑厂家,专业承接储能,风电,矿山,自动化重载焊接等各种大型钢结构件机架喷塑加工,大型抛丸 Sa2.5 级除锈,厚板预烘除气工艺,自动喷涂 + 内角人工补喷的喷涂工艺,梯度升温固化,涂层附着力强,耐候防腐,可配套焊接、探伤、时效一站式交付,欢迎各大商家前来咨询。
苏州大型钢构设备机架喷塑厂家,专业承接储能,风电,矿山,自动化重载焊接等各种大型钢结构件机架喷塑加工,大型抛丸 Sa2.5 级除锈,厚板预烘除气工艺,自动喷涂 + 内角人工补喷的喷涂工艺,梯度升温固化,涂层附着力强,耐候防腐,可配套焊接、探伤、时效一站式交付,欢迎各大商家前来咨询。
大型钢构设备机架喷塑流程:
1、前处理工艺
大型机架前处理方式是喷淋脱脂 + 抛丸/喷砂。
抛丸需达到 Sa2.5 级近白金属,粗糙度控制在 Rz 50–75μm,打磨清理焊缝的焊渣、飞溅、氧化皮,抛丸后4 小时内进入喷粉工序,防止返锈。
对于厚板或多层焊缝结构增加一道预烘除气:在正式喷粉前先烘烤工件,把焊缝气孔和夹层里的水汽赶出来。
遮蔽保护:喷粉前必须用高温硅胶塞或高温胶带遮蔽到位,堵住螺纹孔、定位销孔;遮蔽配合基准面、法兰密封面
2、静电喷粉工艺
大型机架的筋板、内角、焊缝根部采用自动往复枪走主面,人工持加长杆补内角和背面,内角区域适当调低静电电压,让粉末更容易进入凹处。
膜厚:户外或潮湿环境机架建议控制在 80–110μm,室内可放宽到 60–80μm。边角、焊缝、切口处因静电效应可加厚至15–25μm。
3、固化工艺
厚板热容量大,炉温到了 180℃,工件芯部可能还远未到,如果按炉温计时,涂层固化不足,附着力差、耐候性大打折扣。
采用阶梯升温,并用测温仪跟踪工件本体温度,常规聚酯粉末要求工件温度达到 180℃左右,保温 15–20 分钟;环氧粉末需 190–200℃,厚板、多筋结构应延长保温时间,确保厚薄位置固化一致。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

扬州轻钢别墅防腐喷涂加工