
邮箱
vip@ntpentu.com
vip@ntpentu.com
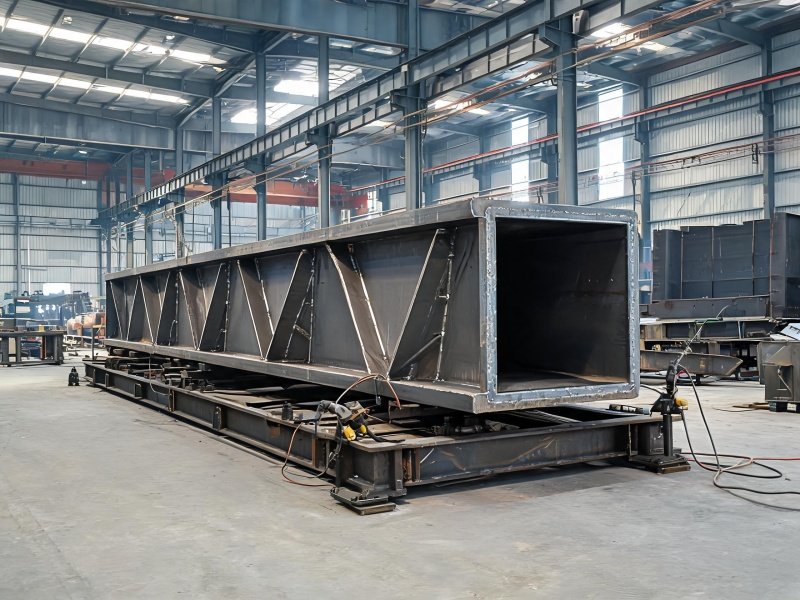
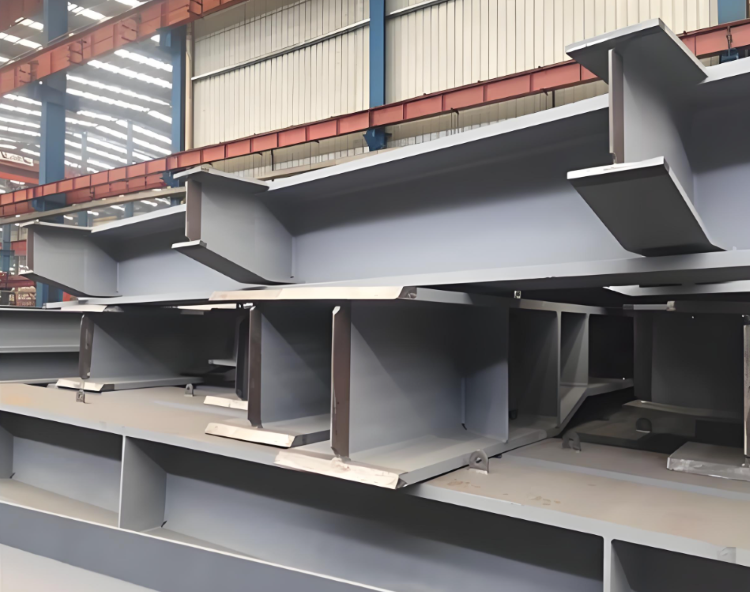
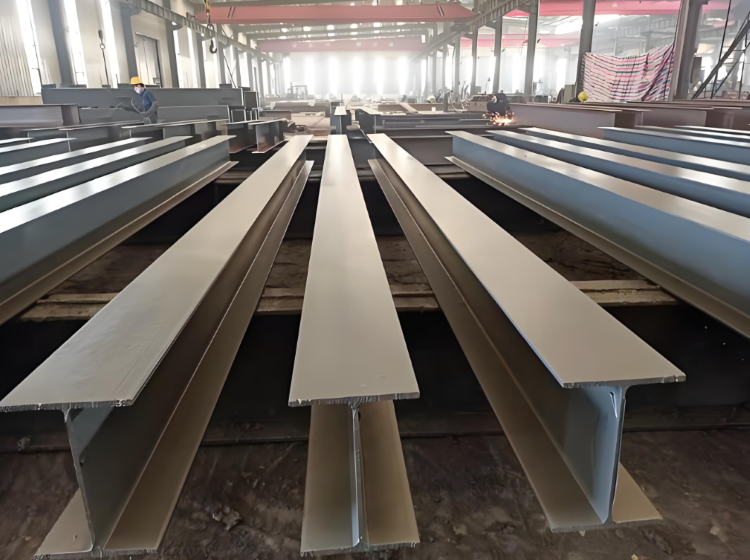
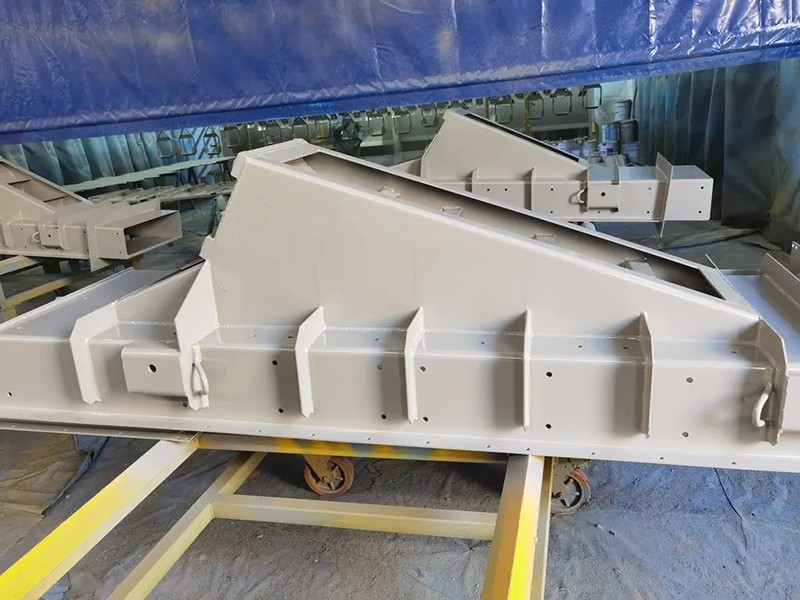
钢箱梁焊接涵盖顶板、底板、腹板和横隔板的全熔透焊接与拼装,针对桥梁重载、疲劳荷载和焊接变形工况,提供高强度抗疲劳焊接方案。
公司承接钢箱梁项目的焊接加工业务,覆盖顶板、底板、腹板以及横隔板的全熔透焊接拼装。钢箱梁在镇江各区县的桥梁工程广泛应用,具有承载能力强、跨越能力大的特点,长期承受车辆荷载和疲劳应力,对焊缝的强度和抗疲劳性能要求较高,焊接加工质量直接影响桥梁的安全使用寿命。
顶板与底板是钢箱梁中厚度最大的板件,两个厚板对接时熔池沿板厚方向散热慢,熔合线附近容易出现未熔合。另一类风险来自板厚方向:轧制钢板内部存在层状夹杂与偏析,垂直于板面的拉应力叠加焊接拘束,容易把钢板沿层状界面撕开,这类裂纹在板件表面看不到,只有探伤才能显现。
公司对厚板接头采取的措施是多层多道、分段退焊、逐层测温的组合。焊接顺序上先焊约束相对小的部位,让主要接头在拘束释放后施焊,层间温度控制在 250℃ 以内,每道焊完用测温笔在坡口附近读数,读数接近上限先停工回温再继续下一道。预热采用 120~180℃,加热范围取坡口两侧一定宽度,测温点设在加热面的背面,与正面熔池的温度建立起对应关系;预热温度给得偏低,厚板在焊接起始阶段冷却快,靠近熔合线处组织脆化,给得过高则母材在较长的时间里处于高温,热影响区晶粒长大,韧性跟着往下走。
腹板承担箱梁截面内的剪力,横隔板约束箱形截面的畸变,两者的连接位置是全梁应力最集中的地方之一。这一区域在设计上通常留有开孔与过人孔,板件交界处的几何突变叠加焊接热输入,容易形成疲劳敏感的部位。
横隔板与腹板连接采用气体保护焊。焊道整平之后,焊缝与母材衔接处磨出平缓斜坡,形状的陡然变化留在焊趾位置就是一处新的应力集中源,整平的作用正是把这些突变削掉。随后按 GB/T 26951 做磁粉检查,表层与近表层查不到裂纹才放行;过孔内壁这类磁粉难以覆盖的位置,改用渗透检测补充确认。
钢箱梁是薄壁闭式截面,局部的收缩变形会累积成整梁的扭曲与波浪变形,而且变形一旦形成,很难在后续工序里反向修回来。控制手段是让变形在可控的范围内释放,而不是事后强扭回来。
组对在专用胎架上进行,胎架按箱梁节段的轮廓坐标放出定位基准与侧向限位块,顶板、腹板与横隔板按基准点就位后再点固,两板对接处的错边与装配间隙由工艺文件给定数值判定,超差的先调整到位再往下走,组对状态不合格不进入正式焊接。焊接顺序上对称分布,各方向的收缩量彼此抵消,角变形随之减小。焊完做整体校正,变形大的区段走机械方式矫平,局部偏差用火焰加热的方式修,加热的温度区间由工艺评定限定,同一处不宜反复加热,次数有工艺文件约束;校正后回到胎架上复测,尺寸偏差落在设计允许范围内才能转序。
公司在管理体系与知识产权两方面均有第三方核验记录,管理体系的审核结论与专利证书可随项目资料一并提供;技术储备方面另有 6 项发明专利。钢结构焊接与金属件涂装是公司的主力方向,焊接与喷塑两条产线在如皋厂区内各占一处,钢箱梁的板材下料、板件组配、焊接作业以及探伤校正各道工序都在厂内完成。有钢箱梁焊接需求的项目,可以带着节段划分图与构件清单前来洽谈报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通光伏支架焊接加工厂家