
邮箱
vip@ntpentu.com
vip@ntpentu.com
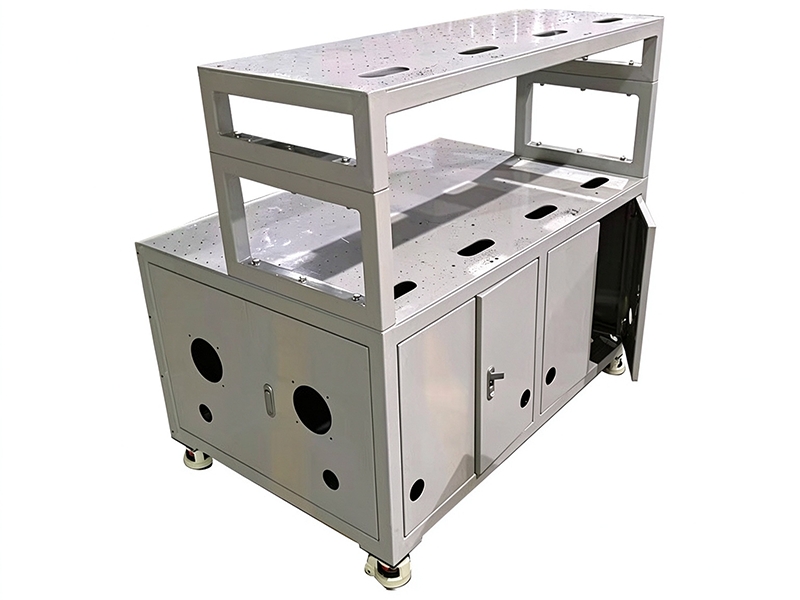
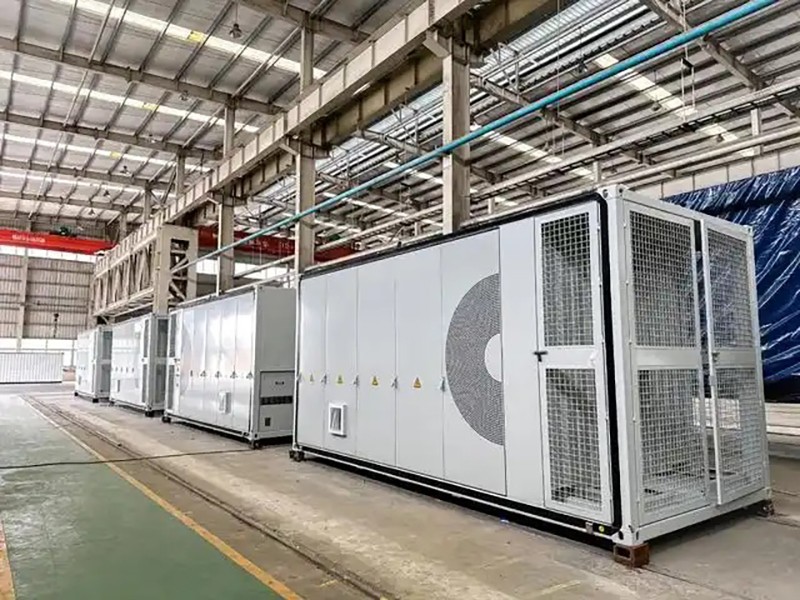
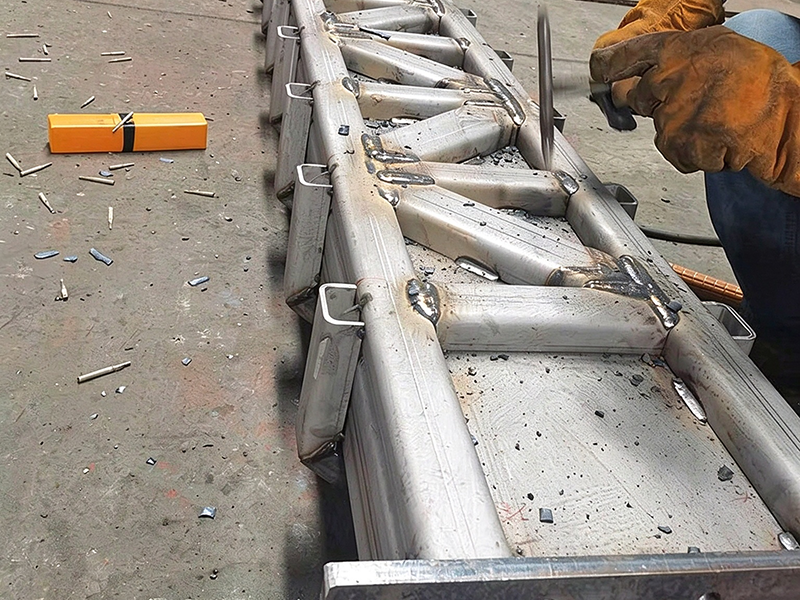
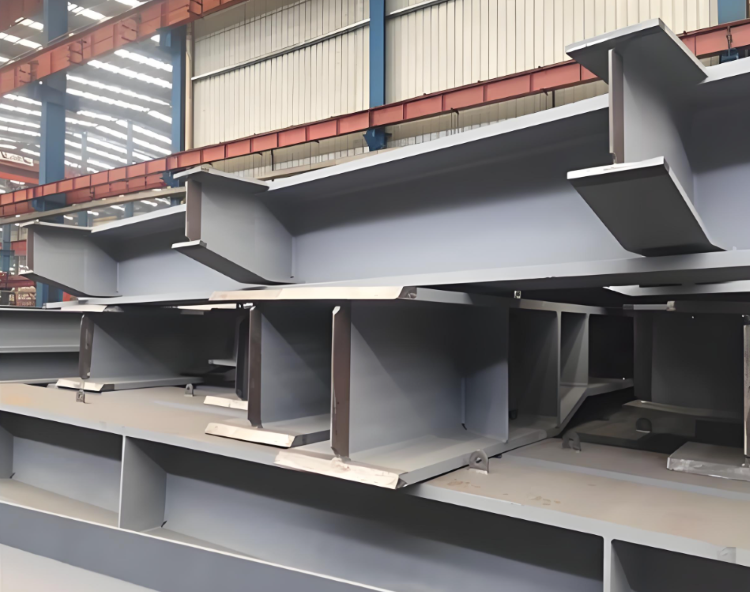
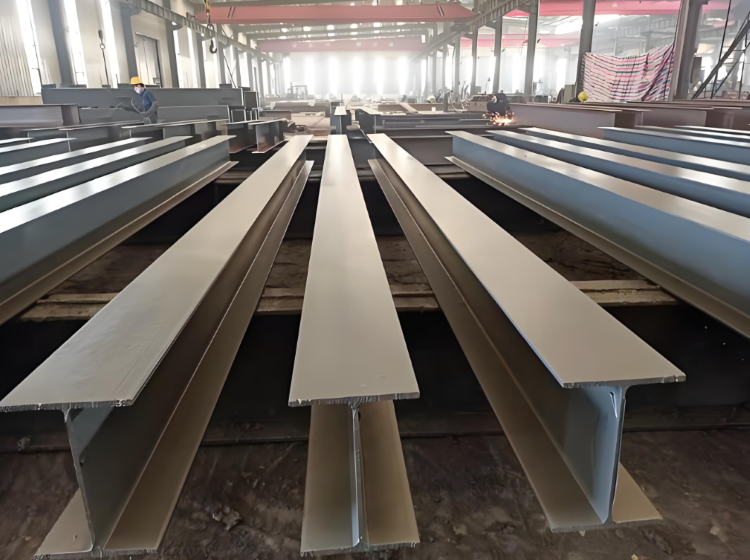
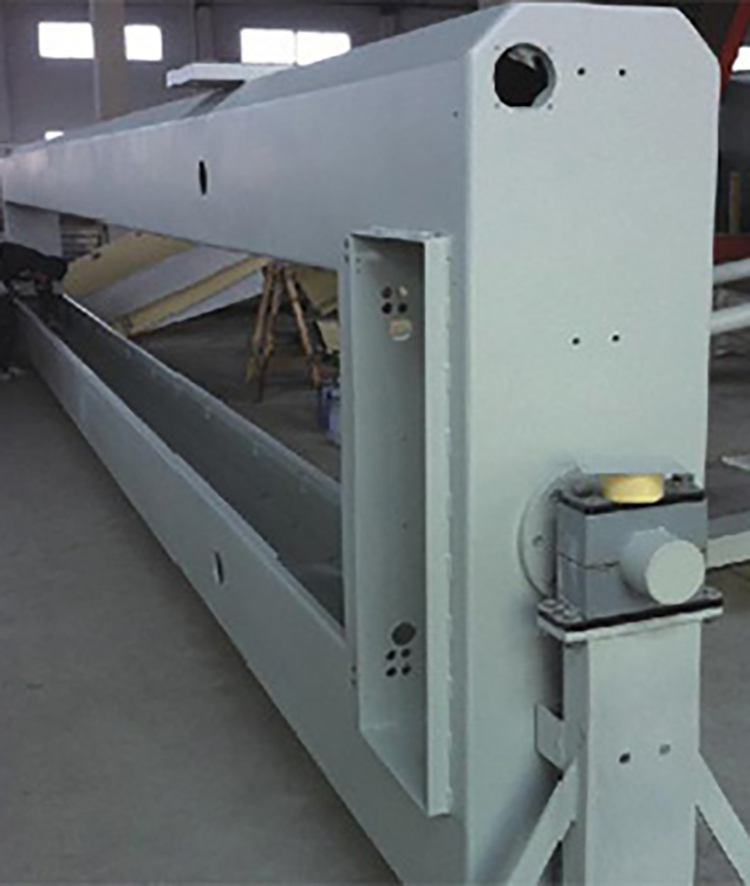
如皋方管自动化设备机架焊接加工厂家,承接各种非标方管钢结构件焊接加工,选用 Q235、Q355、不锈钢方管等原材料,激光切割下料、精密组对焊接、校正去应力,有效减少机架变形,支持来图OEM定制,可小批量试样,一站式焊接钣金加工,可配套打磨,喷塑,镀锌等表面处理,整个加工过程严格质检,欢迎各大商家前来咨询。
如皋方管自动化设备机架焊接加工厂家,承接各种非标方管钢结构件焊接加工,选用 Q235、Q355、不锈钢方管等原材料,激光切割下料、精密组对焊接、校正去应力,有效减少机架变形,支持来图OEM定制,可小批量试样,一站式焊接钣金加工,可配套打磨,喷塑,镀锌等表面处理,整个加工过程严格质检,欢迎各大商家前来咨询。
焊接加工顺序:
焊中间后焊两端、先内后外、先短后长;
对称施焊:双人对焊或机器人双枪交替;
长焊缝分段退焊/跳焊,每段 50–100 mm;
45° 斜口角接全周焊时,分 2–4 段跳焊,防收缩把方管“拉斜”;
每道清渣并复测关键尺寸,超差即停焊矫正,不带病累积。
焊后校正、打磨与时效处理:
1. 自然冷却,严禁水冷;
2. 变形校正:优先冷校正(千斤顶、压力机静压校正);变形量大允许局部低温火焰校正(Q355 慎用高温火焰);校正后复测平面度、垂直度;
3. 打磨工序:清除焊瘤、飞溅、尖角;焊缝打磨平顺,安装基准面重点打磨;
对于自动化设备安装基准面,焊后整体机加工铣面:机架焊接完成、应力释放后,加工中心 / 龙门铣铣削设备安装台面,保证平面度、安装螺纹孔位置精度,满足自动化设备模组、导轨、电机底座安装要求。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南通不锈钢异形立柱焊接加工厂家