
邮箱
vip@ntpentu.com
vip@ntpentu.com
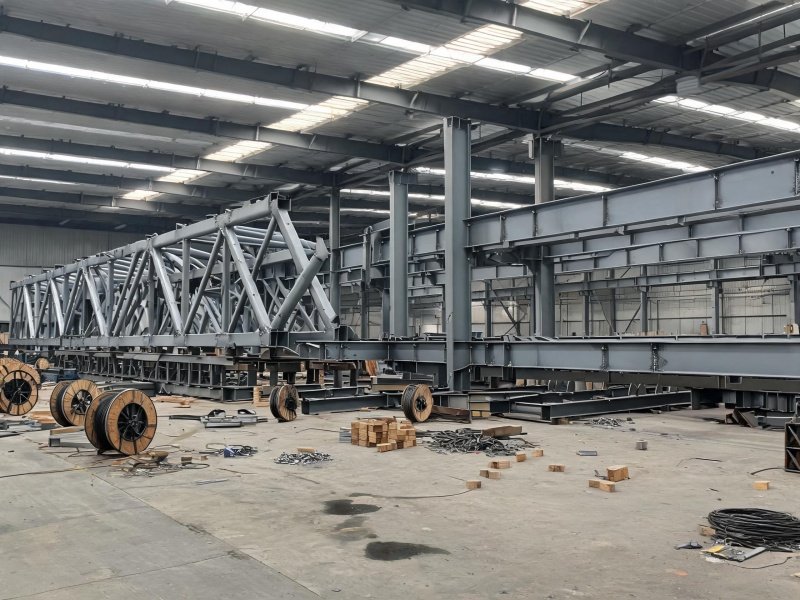
轨道交通车辆段钢结构焊接覆盖检修库大跨度屋架、停车列检库立柱和检修平台的焊接加工,针对列车检修作业荷载、振动和长期户外暴露要求,提供大跨度精准成型焊接方案。
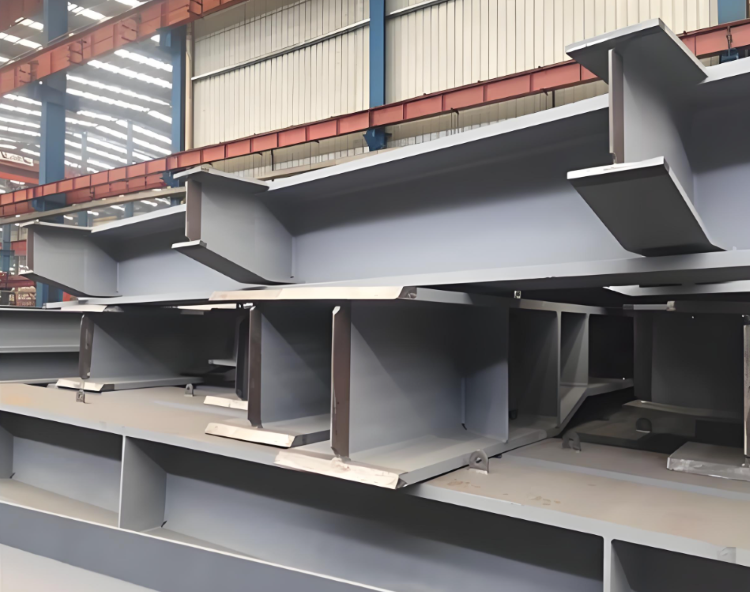
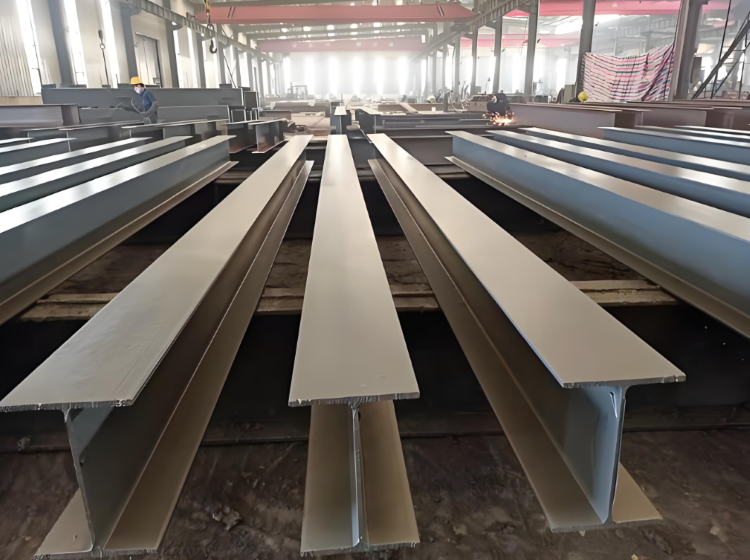
公司承接轨道交通车辆段项目的钢结构焊接制造业务,覆盖检修库大跨度屋架、停车列检库立柱、检修作业平台以及库内起重机梁的焊接成型。轨道交通车辆段检修库跨度普遍超过30米,单榀屋架重量大,对下料精度和焊接变形控制要求高,公司结合屋架BIM模型进行构件拆分和焊接收缩补偿,按反变形量预留确保屋架拼装后挠度在规范允许范围内。
检修库屋架是车辆段主要承力构件,单榀屋架由上弦杆、下弦杆和腹杆组成。通过对上弦杆与腹杆的相贯节点采用数控相贯切割下料,相贯线间隙均匀过渡。相贯线切割精度直接影响节点焊缝质量和装配效率,通过数控编程可以精确控制相贯线轨迹和坡口角度。
1. 双面坡口对称焊接
相贯焊缝采用对称双面坡口焊接,焊接顺序按"先中间后两端、对称施焊"原则执行。焊接顺序是控制焊接变形的关键——遵循"先下后上、先主后次、对称施焊"的原则。合理规划焊接顺序是控制收缩的最有效方法之一,通过对称和平衡的焊接方式,可以使热量均匀分布,从而减少变形。
2. 起拱与挠度控制
针对大跨度屋架焊后下挠变形问题,通过焊前预留起拱量并配合焊后矫正,确保屋架拼装后挠度在规范允许范围内。大跨度桁架焊接后下挠变形直接影响安装标高,通过焊前预留起拱量并配合焊后火焰矫正,可将拱度偏差控制在规范允许范围内。单榀屋架焊接完成后实测平面度和挠度,偏差超限时通过火焰矫正或机械矫正调整。火焰矫正采用氧-乙炔焰线状加热技术,加热温度控制在600~800℃,冷却后使构件恢复设计线形。
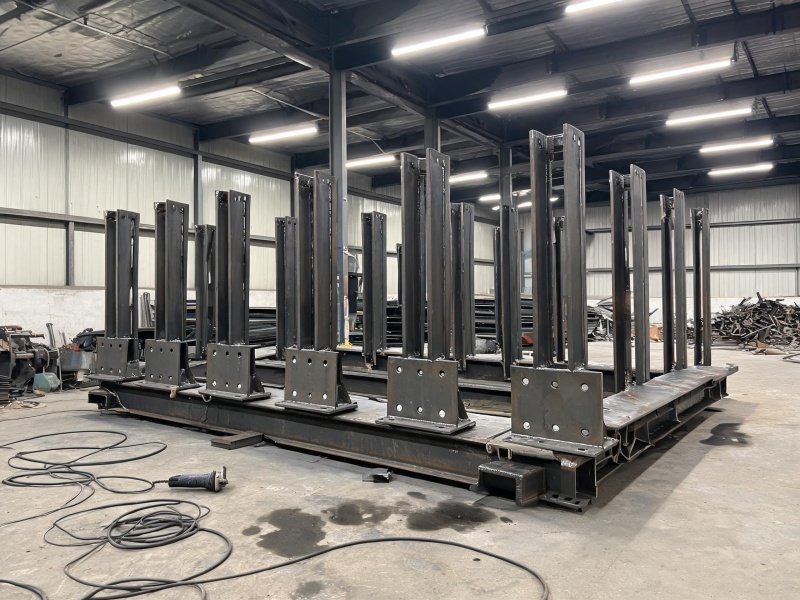
停车列检库立柱是屋架的支承构件,立柱间距大、柱身高。通过对立柱焊接阶段采用专用工装控制柱身直线度,立柱顶部标高通过全站仪逐根校核。立柱垂直度偏差应控制在H/1000以内,确保屋架安装精度。柱底法兰焊接质量直接影响立柱安装牢固度,焊后做100%超声波探伤。法兰是柱与基础连接的过渡部件,法兰焊接质量直接影响立柱安装牢固度。预埋件安装的位置和标高必须准确,误差应控制在允许范围内。
检修作业平台和库内起重机梁是车辆段检修作业的主要功能构件,平台承受人员和设备荷载,吊车梁承受起重机运行振动和冲击。对平台立柱与平台梁的连接焊缝提高一级焊缝等级,吊车梁上翼缘与腹板的角焊缝采用熔深焊工艺,焊缝根部熔合良好,振动和冲击条件下焊缝不易出现疲劳开裂。熔深焊工艺通过确保焊缝根部熔合良好,可有效提升焊缝在动态应力下的抗疲劳性能。对于承受循环动载的焊缝,通过控制焊缝成型、消除焊趾尖角、进行焊后消应力处理等措施,可显著提升构件疲劳寿命。
公司轨道交通车辆段焊接覆盖检修库屋架、停车列检库立柱、检修作业平台和起重机梁全工序加工,公司持有GB/T 19001/24001/45001三项管理体系认证,拥有6项发明专利,构建了从深化设计、下料、焊接、矫正到预拼装的全流程管控体系,确保构件尺寸精度、焊缝质量和涂层厚度等关键指标满足轨道交通车辆段设计要求。欢迎有轨道交通车辆段钢结构焊接制造需求的单位咨询,支持来图定制,提供从方案设计到成品交付的一站式服务,助力车辆段工程实现安全可靠与超长寿命的运行目标。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


淮安钢结构声屏障焊接加工制造厂家