
邮箱
vip@ntpentu.com
vip@ntpentu.com
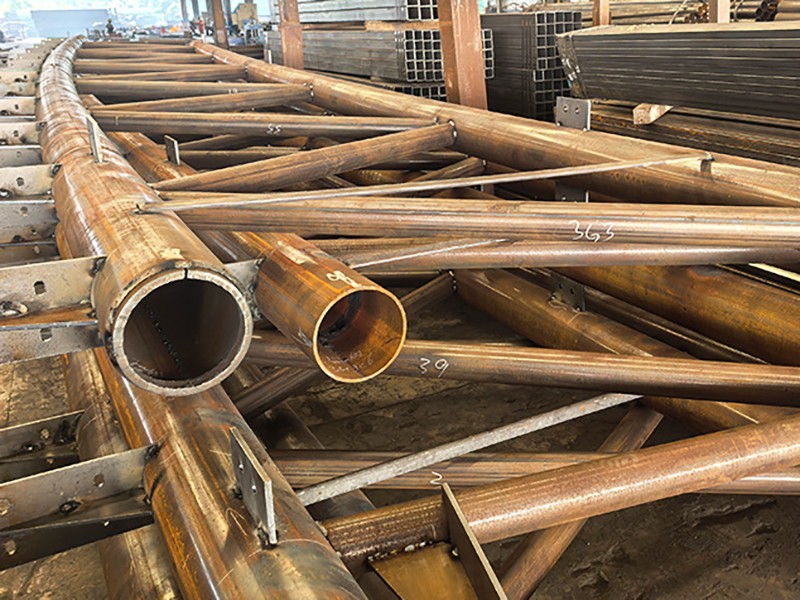
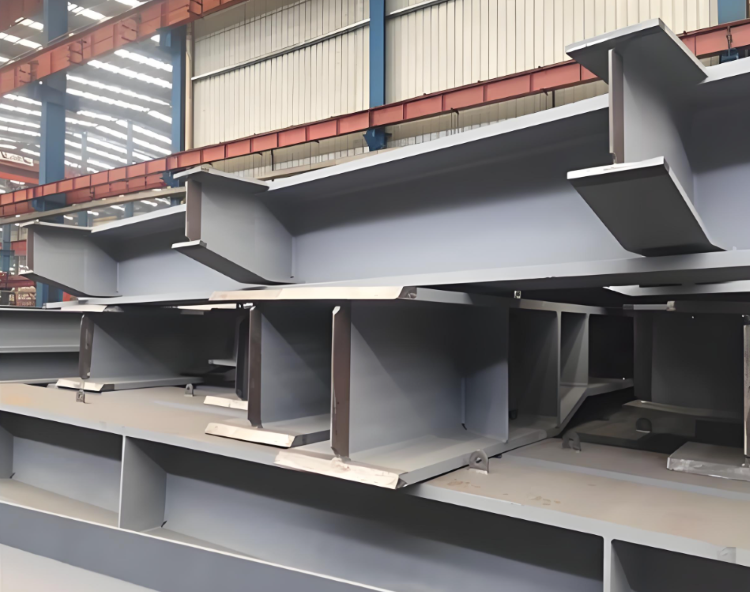
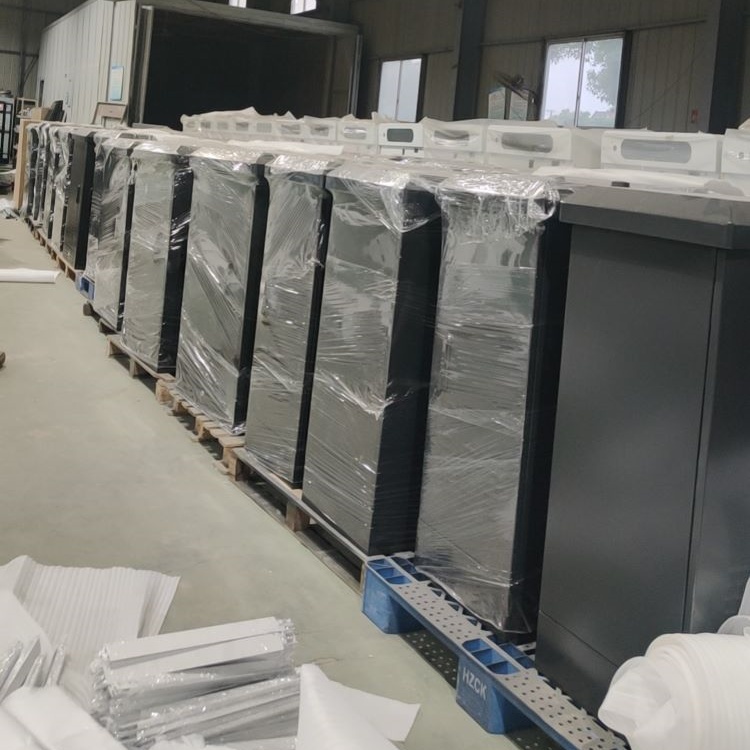
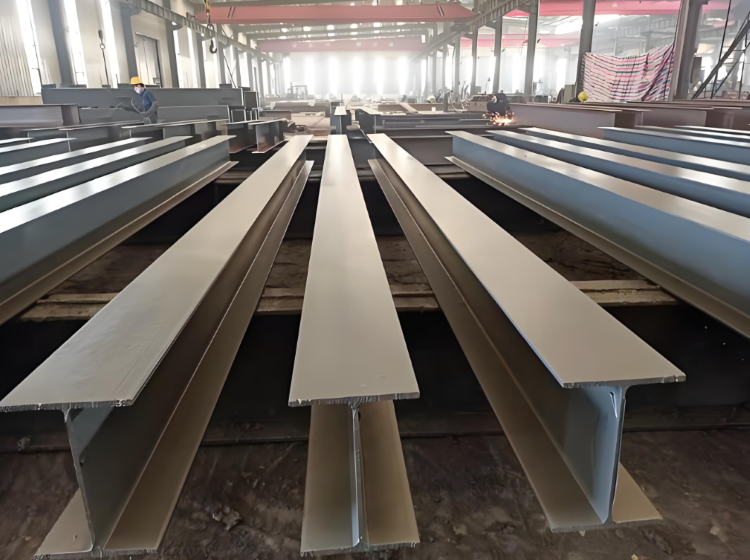
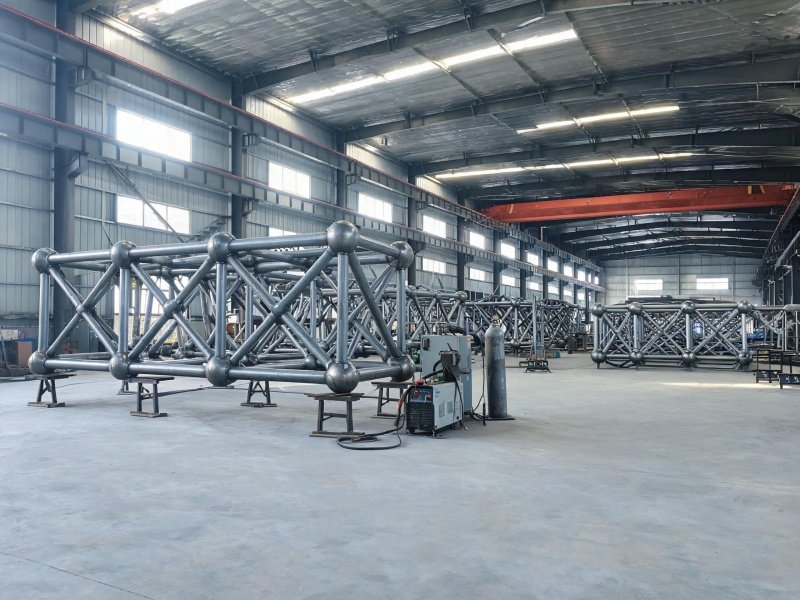
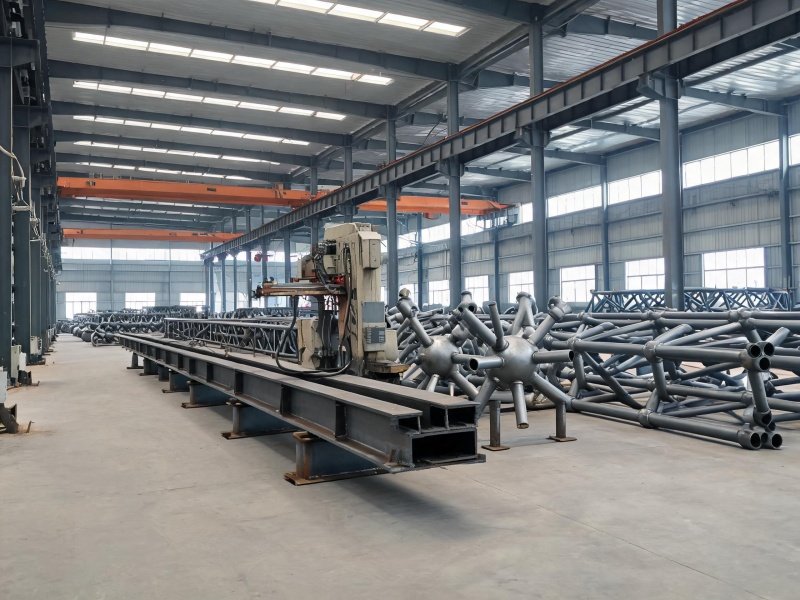
无锡圆管桁架钢构件焊接加工厂家,承接各种非标大型桁架焊接加工,加工厂占地面积为2.5万+平方米,专业焊接加工团队,焊缝美观无裂缝,可来图来料加工定制,焊后清楚焊渣,飞溅物,同时进行校正打磨,配套表面喷砂,静电喷塑,油漆涂装等加工服务,欢迎各大商家前来咨询
无锡圆管桁架钢构件焊接加工厂家,承接各种非标大型桁架焊接加工,加工厂占地面积为2.5万+平方米,专业焊接加工团队,焊缝美观无裂缝,可来图来料加工定制,焊后清楚焊渣,飞溅物,同时进行校正打磨,配套表面喷砂,静电喷塑,油漆涂装等加工服务,欢迎各大商家前来咨询。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房
焊接加工工艺:
1. 焊接顺序(控制变形)
对称跳焊:同一主管上多根支管,不要连续焊完一根再下一根,采用对角交替焊接,分散热量,防止主管弯曲、桁架扭曲;
多层多道焊,禁止单道一次填满;先打底保证根部焊透,中层填充,盖面成型。
打底焊完成后检查根部,有缺陷打磨返修再继续填充。
2. 相贯节点焊接要点
相贯焊缝属于 T 型接头,主管与支管相交的鞍部(最低点)是薄弱位置,最容易未焊透;
焊缝连续过渡,避免尖角,焊后打磨焊缝与管材平滑过渡(方便后续喷砂、喷塑,减少涂层开裂);
焊脚尺寸满足图纸要求,严禁咬边,受力节点咬边必须返修。
3. 层间温度控制:Q355 一般≤250℃,等焊缝冷却到允许区间再焊下一道。
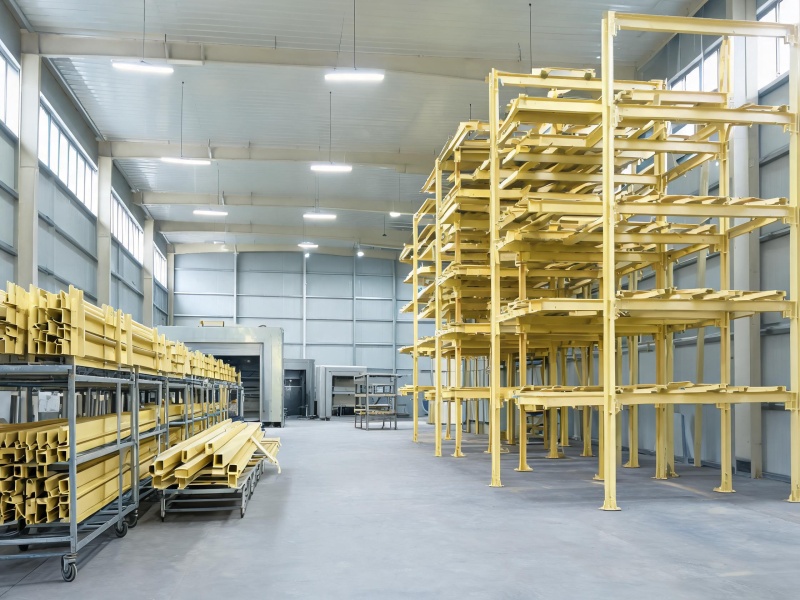
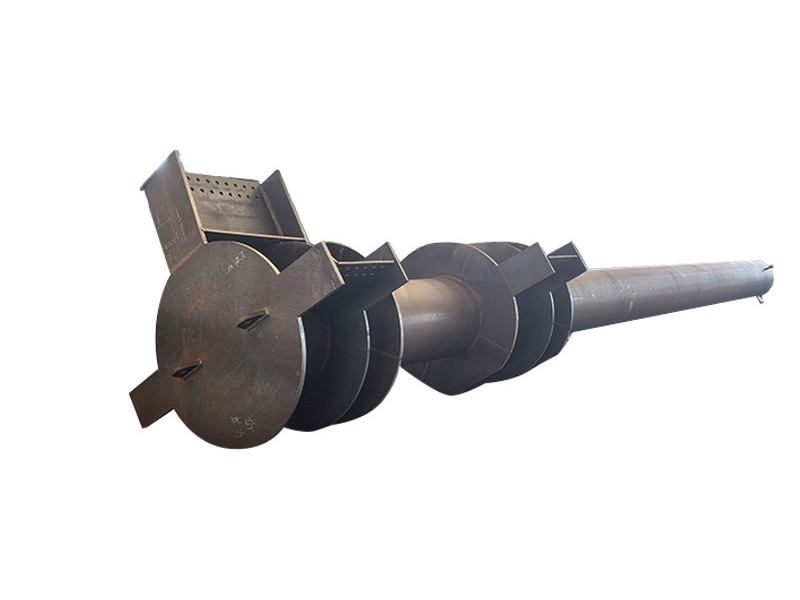
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
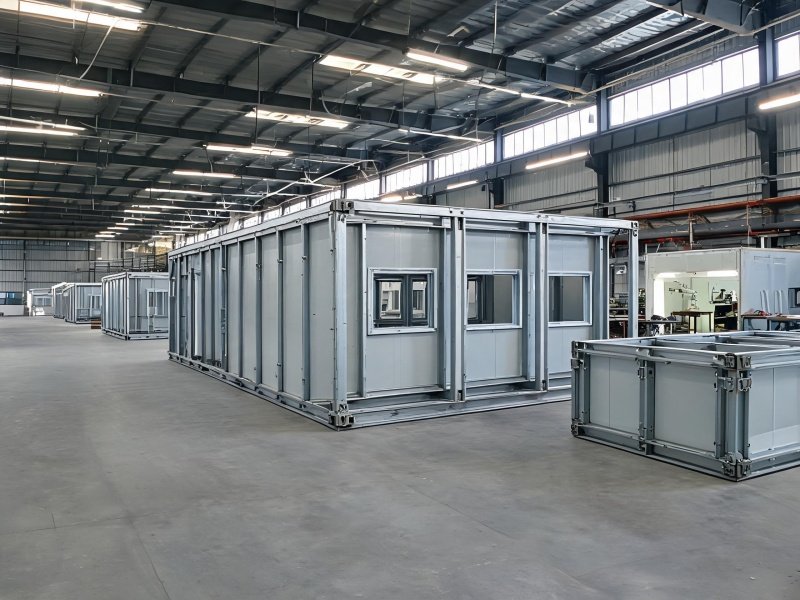
南京模块化医疗舱焊接加工厂家